Композиттік материалдар су электр станцияларына арналған жабдықтарды жасауда кеңінен қолданылуда. Материалдың беріктігі мен басқа да критерийлерді зерттеу, әсіресе шағын және микро қондырғылар үшін көптеген қосымша қолданыстарды көрсетеді.
Бұл мақала тиісті тәжірибесі бар екі немесе одан да көп мамандар жүргізген шолуларға сәйкес бағаланды және өңделді. Бұл сарапшылар қолжазбаларды техникалық дәлдігі, пайдалылығы және гидроэнергетика саласындағы жалпы маңыздылығы бойынша бағалайды.
Жаңа материалдардың пайда болуы гидроэнергетика өнеркәсібі үшін қызықты мүмкіндіктер туғызады. Бастапқы су доңғалақтары мен қаламсаптарында қолданылған ағаш 1800 жылдардың басында ішінара болат компоненттерімен алмастырылды. Болат жоғары шаршау жүктемесі арқылы беріктігін сақтайды және кавитация эрозиясына және коррозияға төзімді. Оның қасиеттері жақсы түсінікті және компоненттерді өндіру процестері жақсы дамыған. Ірі агрегаттар үшін болат таңдаулы материал болып қала береді.
Дегенмен, шағын (10 МВт-тан төмен) турбиналардың микроөлшемді (100 кВт-тан төмен) турбиналарға айналуын ескере отырып, салмақты үнемдеу және өндіріс құны мен қоршаған ортаға әсерді азайту үшін композиттік материалдарды пайдалануға болады. Бұл әсіресе электр энергиясымен жабдықтаудың өсуіне деген қажеттіліктің сақталуын ескере отырып өзекті. Norwegian Renewable Energy Partners компаниясының 2009 жылғы зерттеуіне сәйкес, әлемдегі орнатылған гидроэнергетикалық қуат шамамен 800 000 МВт, экономикалық тұрғыдан мүмкін болатын гидроэнергетиканың тек 10%-ын және техникалық тұрғыдан мүмкін болатын гидроэнергетиканың 6%-ын ғана құрайды. Техникалық тұрғыдан мүмкін болатын гидроэнергетиканың көбірек бөлігін экономикалық тұрғыдан мүмкін болатын салаға енгізу мүмкіндігі композиттік компоненттердің масштабты үнемдеуді қамтамасыз ету мүмкіндігімен артады.
Композиттік компоненттер өндірісі
Қалқаншаны үнемді және тұрақты жоғары беріктікпен өндіру үшін ең жақсы әдіс - жіппен орау. Үлкен оправка шайыр ваннасынан өткізілген талшықтармен оралған. Қалқаншалар ішкі қысымға, бойлық иілуге және өңдеуге беріктік жасау үшін сақина және спираль тәрізді өрнектерге оралған. Төмендегі нәтижелер бөлімінде жергілікті жеткізушілердің бағасына негізделген екі қалқанша өлшемінің бір футына құны мен салмағы көрсетілген. Бағада жобалық қалыңдық салыстырмалы түрде төмен қысым жүктемесіне емес, орнату және өңдеу талаптарына байланысты екені және екеуі үшін де 2,28 см екені көрсетілген.
Қақпалар мен бекіткіш қалақшалар үшін екі өндіріс әдісі қарастырылды: ылғалды төсеу және вакуумды құю. Ылғал төсеу құрғақ матаны пайдаланады, ол матаға шайыр құю және шайырды матаға итеру үшін роликтерді пайдалану арқылы сіңіріледі. Бұл процесс вакуумды құю сияқты таза емес және талшық пен шайырдың арақатынасы тұрғысынан әрқашан ең оңтайландырылған құрылымды бермейді, бірақ вакуумды құю процесіне қарағанда аз уақыт алады. Вакуумды құю құрғақ талшықты дұрыс бағытта сақтайды, содан кейін құрғақ қабат вакуумды пакетке салынады және вакуум қолданылған кезде бөлшекке тартылатын шайыр қорына әкелетін қосымша арматуралар бекітіледі. Вакуум шайыр мөлшерін оңтайлы деңгейде ұстап тұруға көмектеседі және ұшпа органикалық заттардың бөлінуін азайтады.
Ішкі бетінің тегіс болуын қамтамасыз ету үшін шиыршықтау корпусында еркек қалыпта екі бөлек жартыға қолмен төсеу қолданылады. Содан кейін бұл екі жарты жеткілікті беріктікті қамтамасыз ету үшін байланыстыру нүктесінде сыртқы жағына талшық қосылып, бір-біріне жабыстырылады. Шиыршықтау корпусындағы қысым жүктемесі жоғары беріктікке ие озық композитті қажет етпейді, сондықтан эпоксидті шайыр қосылған шыны талшықты матаның ылғалды төсемі жеткілікті болады. Шиыршықтау корпусының қалыңдығы қаламсаппен бірдей дизайн параметріне негізделген. 250 кВт қондырғы осьтік ағынды машина болып табылады, сондықтан шиыршықтау корпусы жоқ.
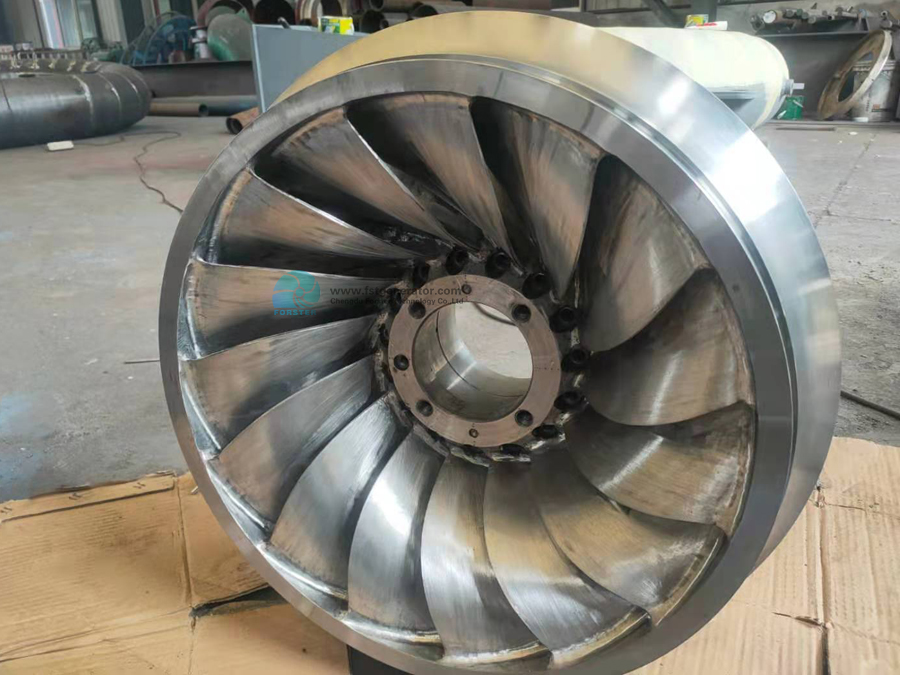
Турбина жүргізгіші күрделі геометрияны жоғары жүктеме талаптарымен біріктіреді. Жақында жүргізілген жұмыстар жоғары беріктікке ие құрылымдық компоненттерді керемет беріктік пен қаттылыққа ие туралған препрег SMC-ден жасауға болатынын көрсетті.5 Lamborghini Gallardo аспалы рычагы қажетті қалыңдықты алу үшін қысу арқылы қалыпталған, соғылған композит деп аталатын туралған препрег SMC-нің бірнеше қабатын пайдаланып жасалған. Дәл осындай әдісті Francis және пропеллер жүргізгіштеріне де қолдануға болады. Francis жүргізгішін бір тұтас ретінде жасауға болмайды, себебі пышақтардың қабаттасуы бөлшектің қалыптан алынуына кедергі келтіреді. Осылайша, жүргізгіш пышақтары, тәжі және таспасы бөлек жасалады, содан кейін бір-біріне жалғанып, тәж бен таспаның сырты арқылы болттармен нығайтылады.
Тартпа түтікшесін жіпше орамасын пайдалану арқылы оңай жасауға болатын болса да, бұл процесс табиғи талшықтарды пайдалану арқылы коммерциялық тұрғыдан жүзеге асырылмаған. Осылайша, еңбек шығындарының жоғары болуына қарамастан, бұл өндірістің стандартты әдісі болғандықтан, қолмен төсеу таңдалды. Оқпанға ұқсас еркек қалыптарды пайдаланып, қалып көлденеңінен, содан кейін тік күйінде кебу үшін бұрап, бір жағының салбырап қалуын болдырмауға болады. Композиттік бөлшектердің салмағы дайын бөліктегі шайыр мөлшеріне байланысты аздап өзгереді. Бұл сандар талшық салмағының 50% -ына негізделген.
Болат және композитті 2 МВт турбиналардың жалпы салмағы сәйкесінше 9 888 кг және 7 016 кг құрайды. 250 кВт болат және композитті турбиналардың жалпы салмағы сәйкесінше 3 734 кг және 1 927 кг құрайды. Жалпы мәндер әр турбина үшін 20 қақпақты және турбинаның басына тең қаламсаптың ұзындығын болжайды. Қаламсаптың ұзынырақ болуы және арматураны қажет етуі мүмкін, бірақ бұл сан құрылғының салмағы мен онымен байланысты перифериялық құрылғылардың негізгі бағасын береді. Генератор, болттар және қақпаны іске қосу жабдығы кірмейді және композитті және болат құрылғылар арасында ұқсас деп есептеледі. Сондай-ақ, FEA-да көрінетін кернеу концентрацияларын ескеру үшін қажетті жүгірткіні қайта жобалау композитті құрылғыларға салмақ қосатынын, бірақ кернеу концентрациясы бар нүктелерді нығайту үшін мөлшері минималды, шамамен 5 кг деп есептелетінін атап өткен жөн.
Берілген салмақтармен 2 МВт құрама турбина мен оның қалқанын жылдам V-22 Osprey көтере алады, ал болат машинаға баяу, аз маневрлі Chinook қос роторлы тікұшағы қажет болады. Сондай-ақ, 2 МВт құрама турбина мен қалқанын F-250 4×4 сүйреуге болады, ал болат қондырғыға орнату алыс орналасқан жағдайда орман жолдарында маневр жасау қиын болатын үлкенірек жүк көлігі қажет болады.
Қорытынды
Композиттік материалдардан турбиналарды құрастыру мүмкін, және дәстүрлі болат компоненттерімен салыстырғанда салмақтың 50%-дан 70%-ға дейін төмендеуі байқалды. Салмақтың төмендеуі композиттік турбиналарды шалғай жерлерде орнатуға мүмкіндік береді. Сонымен қатар, бұл композиттік құрылымдарды құрастыру үшін дәнекерлеу жабдықтары қажет емес. Сондай-ақ, компоненттерді болттармен бекіту үшін аз бөлшектер қажет, себебі әрбір бөлікті бір немесе екі бөліктен жасауға болады. Осы зерттеуде модельденген шағын өндірістік кезеңдерінде қалыптар мен басқа да құрал-саймандардың құны компоненттің құнынан басым.
Мұнда көрсетілген шағын жобалар осы материалдарды одан әрі зерттеуді бастау үшін қанша қаражат қажет екенін көрсетеді. Бұл зерттеу кавитация эрозиясын және орнатудан кейін компоненттердің ультракүлгін сәулелерден қорғалуын қарастыра алады. Кавитацияны азайту немесе турбинаның кавитацияның пайда болуына жол бермейтін ағын және қысым режимдерінде жұмыс істеуін қамтамасыз ету үшін эластомерлік немесе керамикалық жабындарды пайдалану мүмкін болуы мүмкін. Агрегаттардың болат турбиналарға ұқсас сенімділікке қол жеткізе алатынына көз жеткізу үшін, әсіресе олар сирек техникалық қызмет көрсетуді қажет ететін жерлерде орнатылатын болса, осы және басқа да мәселелерді тексеру және шешу маңызды болады.
Тіпті осы шағын өндірістерде де, кейбір композиттік компоненттерді өндіруге қажетті еңбектің азаюына байланысты тиімді болуы мүмкін. Мысалы, 2 МВт-тық Фрэнсис қондырғысына арналған спиральды корпусты болаттан дәнекерлеу 80 000 АҚШ долларын құрайды, ал композиттік өндіріс 25 000 АҚШ долларын құрайды. Дегенмен, турбина жүргіштерін сәтті жобалаған жағдайда, композиттік жүргіштерді қалыптау құны баламалы болат компоненттерінен жоғары. 2 МВт-тық жүргішті болаттан өндіру шамамен 23 000 АҚШ долларын құрайды, ал композиттік өндіріс 27 000 АҚШ долларын құрайды. Шығындар машинаға байланысты өзгеруі мүмкін. Ал қалыптарды қайта пайдалануға болатын болса, композиттік компоненттердің құны өндірістің жоғары процестерінде айтарлықтай төмендейді.
Зерттеушілер композиттік материалдардан турбина жүгірткілерінің құрылысын зерттеп үлгерді.8 Дегенмен, бұл зерттеу кавитация эрозиясын және құрылыстың орындылығын қарастырған жоқ. Композиттік турбиналардың келесі қадамы - өндірістің орындылығы мен үнемділігін дәлелдеуге мүмкіндік беретін масштабты модельді жобалау және құру. Содан кейін бұл құрылғыны тиімділік пен қолданылуын, сондай-ақ шамадан тыс кавитация эрозиясының алдын алу әдістерін анықтау үшін сынақтан өткізуге болады.
Жарияланған уақыты: 2022 жылғы 15 ақпан
