Composietmaterialen winnen aan populariteit bij de constructie van apparatuur voor de waterkrachtindustrie. Onderzoek naar materiaalsterkte en andere criteria onthult nog veel meer toepassingen, met name voor kleine en micro-eenheden.
Dit artikel is beoordeeld en bewerkt op basis van feedback van twee of meer professionals met relevante expertise. Deze vakgenoten beoordelen manuscripten op technische nauwkeurigheid, bruikbaarheid en algemeen belang binnen de waterkrachtindustrie.
De opkomst van nieuwe materialen biedt spannende mogelijkheden voor de waterkrachtindustrie. Hout – gebruikt in de oorspronkelijke watermolens en drukleidingen – werd begin 19e eeuw gedeeltelijk vervangen door stalen onderdelen. Staal behoudt zijn sterkte bij hoge vermoeiingsbelastingen en is bestand tegen cavitatie-erosie en corrosie. De eigenschappen ervan zijn goed bekend en de processen voor de productie van onderdelen zijn goed ontwikkeld. Voor grote installaties zal staal waarschijnlijk het materiaal bij uitstek blijven.
Gezien de opkomst van kleine (minder dan 10 MW) tot microturbines (minder dan 100 kW) kunnen composietmaterialen worden gebruikt om gewicht te besparen, de productiekosten te verlagen en de milieubelasting te verminderen. Dit is met name relevant gezien de aanhoudende behoefte aan een groeiende elektriciteitsvoorziening. De wereldwijde geïnstalleerde waterkrachtcapaciteit, bijna 800.000 MW volgens een studie uit 2009 van Norwegian Renewable Energy Partners, vertegenwoordigt slechts 10% van de economisch haalbare en 6% van de technisch haalbare waterkracht. De mogelijkheid om meer technisch haalbare waterkracht economisch haalbaar te maken, neemt toe naarmate composietcomponenten schaalvoordelen bieden.
Fabricage van composietcomponenten
Om de drukleiding economisch en met een constante hoge sterkte te produceren, is filamentwikkeling de beste methode. Een grote doorn wordt omwikkeld met vezels die door een harsbad zijn geleid. De vezels worden in hoepel- en spiraalvormige patronen gewikkeld om sterkte te creëren voor interne druk, longitudinale buiging en hantering. In het onderstaande gedeelte met resultaten worden de kosten en het gewicht per voet voor de twee drukleidingdiameters weergegeven, gebaseerd op een offerte van lokale leveranciers. Uit de offerte bleek dat de ontwerpdikte werd bepaald door installatie- en hanteringseisen, in plaats van de relatief lage drukbelasting, en dat deze voor beide diameters 2,28 cm bedroeg.
Voor de schuifpoorten en steunvleugels werden twee fabricagemethoden overwogen: nat lamineren en vacuüminfusie. Bij nat lamineren wordt droog weefsel gebruikt, dat wordt geïmpregneerd door hars over het weefsel te gieten en de hars met behulp van rollers in het weefsel te persen. Dit proces is minder schoon dan vacuüminfusie en levert niet altijd de meest geoptimaliseerde structuur op wat betreft de vezel-harsverhouding, maar het duurt minder lang. Bij vacuüminfusie worden droge vezels in de juiste richting aangebracht, waarna de droge stapel vacuüm wordt verpakt en extra fittingen worden bevestigd die leiden naar een harstoevoer. Deze hars wordt in het onderdeel gezogen wanneer het vacuüm wordt aangelegd. Het vacuüm helpt de hoeveelheid hars op een optimaal niveau te houden en vermindert de afgifte van vluchtige organische stoffen.
De spiraalbehuizing wordt met de hand in twee afzonderlijke helften op een mal vervaardigd om een glad binnenoppervlak te garanderen. Deze twee helften worden vervolgens aan elkaar gelijmd, waarbij aan de buitenkant op het verbindingspunt vezels worden toegevoegd voor voldoende sterkte. De drukbelasting in de spiraalbehuizing vereist geen geavanceerd composietmateriaal met hoge sterkte, dus een natte laminering van glasvezelweefsel met een epoxyhars is voldoende. De dikte van de spiraalbehuizing is gebaseerd op dezelfde ontwerpparameters als de drukleiding. De 250 kW-unit is een axiale compressor, dus die heeft geen spiraalbehuizing.
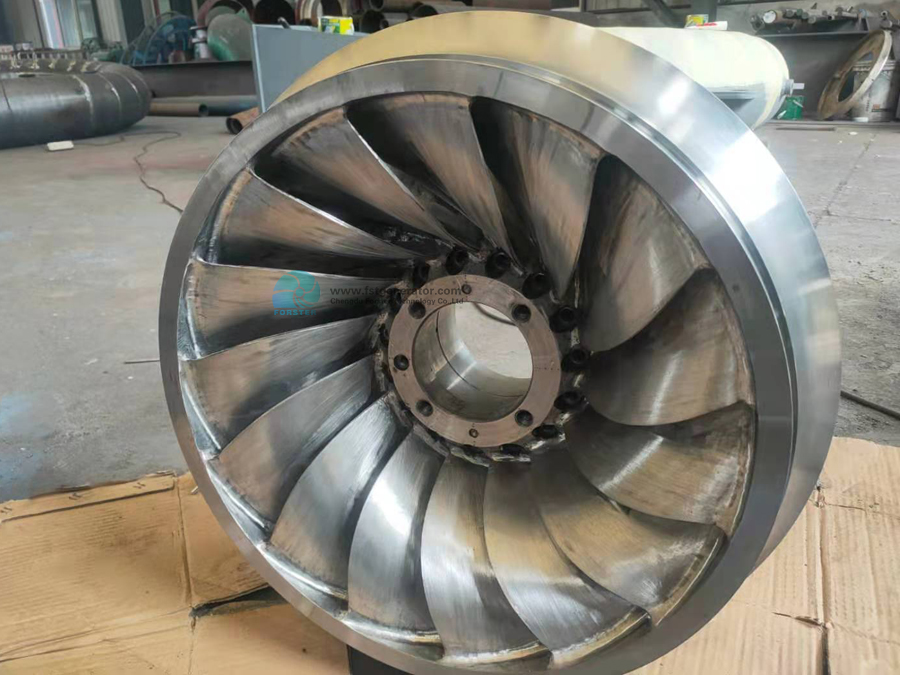
Een turbinerotor combineert een complexe geometrie met hoge belastingseisen. Recent onderzoek heeft aangetoond dat zeer sterke structurele componenten kunnen worden vervaardigd uit een gehakte prepreg SMC met uitstekende sterkte en stijfheid.5 De draagarm van de Lamborghini Gallardo is ontworpen met behulp van meerdere lagen van een gehakte prepreg SMC, een zogenaamd gesmeed composiet, dat door middel van compressievorming de vereiste dikte heeft bereikt. Dezelfde methode kan worden toegepast op de Francis- en propellerrotoren. De Francis-rotor kan niet als één geheel worden gemaakt, omdat de complexiteit van de bladoverlapping het verwijderen van het onderdeel uit de mal zou belemmeren. Daarom worden de rotorbladen, de kroon en de band afzonderlijk vervaardigd en vervolgens aan elkaar gelijmd en versterkt met bouten door de buitenkant van de kroon en de band.
Hoewel de trekbuis het gemakkelijkst te produceren is met behulp van filamentwikkeling, is dit proces nog niet commercieel toegepast met natuurlijke vezels. Daarom is gekozen voor handmatig lamineren, aangezien dit een standaard productiemethode is, ondanks de hogere arbeidskosten. Met behulp van een mal, vergelijkbaar met een doorn, kan het lamineren worden voltooid met de mal horizontaal en vervolgens verticaal gedraaid om uit te harden, waardoor doorzakken aan één kant wordt voorkomen. Het gewicht van de composietonderdelen zal enigszins variëren, afhankelijk van de hoeveelheid hars in het uiteindelijke onderdeel. Deze waarden zijn gebaseerd op 50% vezelgewicht.
Het totale gewicht van de stalen en composiet 2-MW turbine bedraagt respectievelijk 9.888 kg en 7.016 kg. De stalen en composiet 250-kW turbines wegen respectievelijk 3.734 kg en 1.927 kg. De totalen zijn gebaseerd op 20 schuifafsluiters per turbine en een persleiding met een lengte gelijk aan de turbinekop. Het is waarschijnlijk dat de persleiding langer is en fittingen vereist, maar dit getal geeft een basisinschatting van het gewicht van de unit en de bijbehorende randapparatuur. De generator, bouten en bedieningselementen voor de schuifafsluiters zijn niet inbegrepen en worden verondersteld gelijk te zijn voor de composiet en stalen turbines. Het is ook belangrijk om te vermelden dat de herontwerp van de rotor, nodig om rekening te houden met de spanningsconcentraties die in de eindige-elementenanalyse (FEA) zijn waargenomen, extra gewicht aan de composiet turbines zal toevoegen. Er wordt echter aangenomen dat dit minimaal is, in de orde van 5 kg, om punten met spanningsconcentraties te versterken.
Met de opgegeven gewichten zou de 2-MW composiet turbine met bijbehorende drukleiding door de snelle V-22 Osprey getild kunnen worden, terwijl voor de stalen turbine een langzamere, minder wendbare Chinook tweerotorhelikopter nodig zou zijn. Bovendien zou de 2-MW composiet turbine met drukleiding getrokken kunnen worden door een F-250 4x4, terwijl voor de stalen turbine een grotere vrachtwagen nodig zou zijn die moeilijk te manoeuvreren zou zijn op boswegen als de installatie zich op een afgelegen locatie bevindt.
Conclusies
Het is mogelijk om turbines te construeren uit composietmaterialen, waarbij een gewichtsvermindering van 50% tot 70% werd bereikt in vergelijking met conventionele stalen componenten. Door het lagere gewicht kunnen composietturbines op afgelegen locaties worden geïnstalleerd. Bovendien is voor de assemblage van deze composietconstructies geen lasapparatuur nodig. De componenten vereisen ook minder onderdelen die aan elkaar geschroefd hoeven te worden, aangezien elk onderdeel uit één of twee secties kan worden vervaardigd. Bij de kleine productieaantallen die in deze studie zijn gemodelleerd, vormen de kosten van de mallen en ander gereedschap het grootste deel van de componentkosten.
De hier aangegeven kleine proefproducties laten zien wat het zou kosten om verder onderzoek naar deze materialen te starten. Dit onderzoek kan zich richten op cavitatie-erosie en UV-bescherming van de componenten na installatie. Mogelijk kunnen elastomeer- of keramische coatings worden gebruikt om cavitatie te verminderen of ervoor te zorgen dat de turbine werkt in de stromings- en drukregimes die cavitatie voorkomen. Het is belangrijk om deze en andere problemen te testen en op te lossen om ervoor te zorgen dat de turbines een vergelijkbare betrouwbaarheid bereiken als stalen turbines, vooral als ze worden geïnstalleerd in gebieden waar weinig onderhoud nodig is.
Zelfs bij deze kleine series kunnen sommige composietonderdelen kosteneffectief zijn vanwege de lagere arbeidskosten voor de productie. Zo zou een spiraalvormige behuizing voor de 2-MW Francis-turbine $ 80.000 kosten om te lassen van staal, vergeleken met $ 25.000 voor een composietonderdeel. Ervan uitgaande dat het ontwerp van de turbinebladen succesvol is, zijn de kosten voor het gieten van de composietbladen echter hoger dan die van equivalente stalen onderdelen. Het 2-MW-blad zou ongeveer $ 23.000 kosten om te produceren van staal, vergeleken met $ 27.000 van composiet. De kosten kunnen per machine verschillen. En de kosten voor composietonderdelen zouden aanzienlijk dalen bij grotere productieaantallen als de mallen hergebruikt zouden kunnen worden.
Onderzoekers hebben al onderzoek gedaan naar de constructie van turbinebladen van composietmaterialen.8 Deze studie ging echter niet in op cavitatie-erosie en de haalbaarheid van de constructie. De volgende stap voor composietturbines is het ontwerpen en bouwen van een schaalmodel dat de haalbaarheid en de economische aspecten van de productie kan aantonen. Deze unit kan vervolgens worden getest om de efficiëntie en toepasbaarheid te bepalen, evenals methoden om overmatige cavitatie-erosie te voorkomen.
Geplaatst op: 15 februari 2022
