Vật liệu composite đang dần được ứng dụng rộng rãi trong chế tạo thiết bị cho ngành công nghiệp thủy điện. Nghiên cứu về độ bền vật liệu và các tiêu chí khác cho thấy nhiều ứng dụng hơn nữa, đặc biệt là đối với các thiết bị nhỏ và siêu nhỏ.
Bài viết này đã được đánh giá và biên tập theo sự xem xét của hai hoặc nhiều chuyên gia có chuyên môn liên quan. Các chuyên gia này đánh giá bản thảo về độ chính xác kỹ thuật, tính hữu ích và tầm quan trọng tổng thể trong ngành thủy điện.
Sự xuất hiện của các vật liệu mới mang đến những cơ hội thú vị cho ngành công nghiệp thủy điện. Gỗ – vật liệu được sử dụng trong các bánh xe nước và đường ống dẫn nước ban đầu – đã được thay thế một phần bằng các bộ phận bằng thép vào đầu những năm 1800. Thép giữ được độ bền của nó qua tải trọng mỏi cao và chống lại sự ăn mòn do xâm thực và gỉ sét. Các đặc tính của nó được hiểu rõ và các quy trình sản xuất các bộ phận cũng được phát triển tốt. Đối với các tổ máy lớn, thép có thể sẽ vẫn là vật liệu được lựa chọn.
Tuy nhiên, với sự gia tăng của các tuabin nhỏ (dưới 10 MW) đến siêu nhỏ (dưới 100 kW), vật liệu composite có thể được sử dụng để tiết kiệm trọng lượng, giảm chi phí sản xuất và tác động đến môi trường. Điều này đặc biệt quan trọng trong bối cảnh nhu cầu tăng trưởng liên tục về nguồn cung cấp điện. Theo một nghiên cứu năm 2009 của Norwegian Renewable Energy Partners, công suất thủy điện lắp đặt trên toàn thế giới, gần 800.000 MW, chỉ chiếm 10% công suất thủy điện khả thi về mặt kinh tế và 6% công suất thủy điện khả thi về mặt kỹ thuật. Tiềm năng đưa nhiều hơn công suất thủy điện khả thi về mặt kỹ thuật vào phạm vi khả thi về mặt kinh tế sẽ tăng lên nhờ khả năng mang lại lợi thế kinh tế theo quy mô của các cấu kiện composite.
Sản xuất linh kiện composite
Để sản xuất ống dẫn nước một cách kinh tế và đảm bảo độ bền cao, phương pháp tốt nhất là quấn sợi. Một trục chính lớn được quấn bằng các bó sợi đã được xử lý qua bể nhựa. Các bó sợi được quấn theo hình vòng cung và xoắn ốc để tạo độ bền cho áp suất bên trong, uốn dọc và dễ dàng thao tác. Phần kết quả bên dưới cho thấy chi phí và trọng lượng trên mỗi foot cho hai kích thước ống dẫn nước, dựa trên báo giá từ các nhà cung cấp địa phương. Báo giá cho thấy độ dày thiết kế được quyết định bởi các yêu cầu lắp đặt và thao tác, chứ không phải tải trọng áp suất tương đối thấp, và cả hai đều có độ dày là 2,28 cm.
Hai phương pháp sản xuất được xem xét cho các cửa wicket và cánh dẫn hướng: phương pháp xếp lớp ướt và phương pháp ép chân không. Phương pháp xếp lớp ướt sử dụng vải khô, được tẩm bằng cách đổ nhựa lên vải và sử dụng con lăn để đẩy nhựa vào vải. Quá trình này không sạch bằng phương pháp ép chân không và không phải lúc nào cũng tạo ra cấu trúc tối ưu nhất về tỷ lệ sợi/nhựa, nhưng lại tiết kiệm thời gian hơn so với phương pháp ép chân không. Phương pháp ép chân không xếp các sợi khô theo đúng hướng, sau đó chồng sợi khô được đóng gói chân không và gắn thêm các phụ kiện dẫn đến nguồn cung cấp nhựa, nhựa sẽ được hút vào chi tiết khi áp dụng chân không. Chân không giúp duy trì lượng nhựa ở mức tối ưu và giảm sự phát thải các hợp chất hữu cơ dễ bay hơi.
Vỏ xoắn ốc sẽ được chế tạo bằng phương pháp đắp thủ công thành hai nửa riêng biệt trên khuôn dương để đảm bảo bề mặt bên trong nhẵn mịn. Hai nửa này sau đó sẽ được liên kết với nhau bằng sợi gia cường ở bên ngoài tại điểm liên kết để đảm bảo độ bền cần thiết. Tải trọng áp suất trong vỏ xoắn ốc không yêu cầu vật liệu composite tiên tiến có độ bền cao, do đó phương pháp đắp ướt bằng vải sợi thủy tinh với nhựa epoxy sẽ đủ. Độ dày của vỏ xoắn ốc được dựa trên cùng thông số thiết kế với đường ống dẫn nước. Tổ máy 250 kW là máy dòng chảy hướng trục, do đó không có vỏ xoắn ốc.
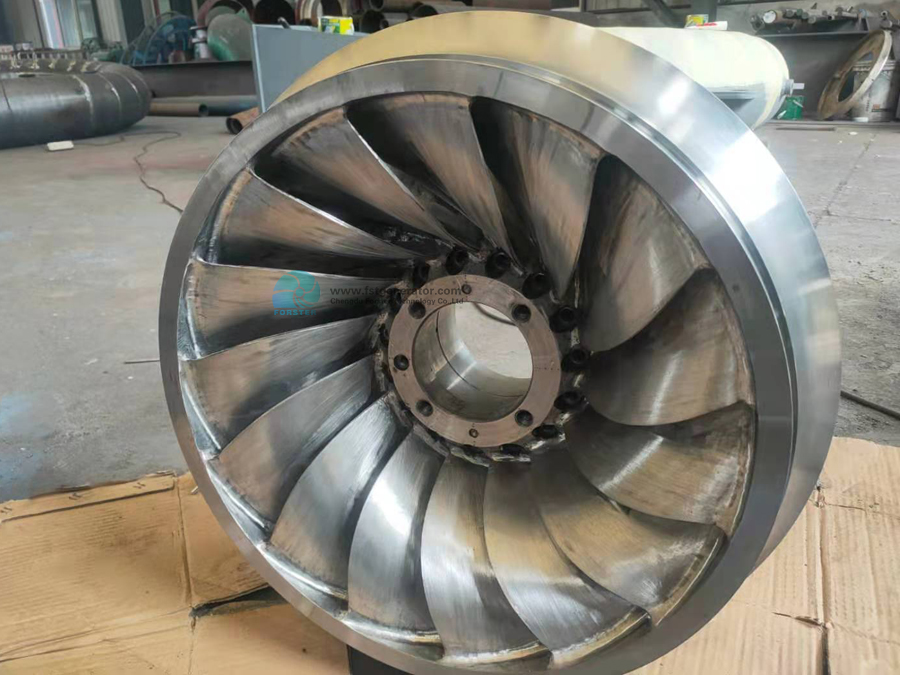
Cánh quạt tuabin kết hợp hình dạng phức tạp với yêu cầu tải trọng cao. Các nghiên cứu gần đây đã chứng minh rằng các bộ phận kết cấu có độ bền cao có thể được chế tạo từ vật liệu composite SMC cắt nhỏ với độ bền và độ cứng tuyệt vời.5 Cánh tay treo của Lamborghini Gallardo được thiết kế bằng cách sử dụng nhiều lớp vật liệu composite SMC cắt nhỏ, được gọi là vật liệu composite rèn, được ép khuôn để tạo ra độ dày cần thiết. Phương pháp tương tự có thể được áp dụng cho cánh quạt Francis và cánh quạt đẩy. Cánh quạt Francis không thể được chế tạo thành một khối duy nhất, vì sự phức tạp của phần cánh chồng lên nhau sẽ ngăn cản việc lấy bộ phận ra khỏi khuôn. Do đó, các cánh quạt, phần đỉnh và phần đai được sản xuất riêng biệt và sau đó được liên kết với nhau và gia cố bằng bu lông xuyên qua bên ngoài phần đỉnh và phần đai.
Mặc dù ống dẫn hướng gió được sản xuất dễ dàng nhất bằng phương pháp quấn sợi, nhưng quy trình này chưa được thương mại hóa bằng sợi tự nhiên. Do đó, phương pháp đắp thủ công được lựa chọn, vì đây là phương pháp sản xuất tiêu chuẩn, mặc dù chi phí nhân công cao hơn. Sử dụng khuôn dương tương tự như trục gá, quá trình đắp có thể được hoàn thành với khuôn nằm ngang và sau đó xoay thẳng đứng để làm cứng, ngăn ngừa hiện tượng chảy xệ ở một bên. Trọng lượng của các bộ phận composite sẽ thay đổi một chút tùy thuộc vào lượng nhựa trong bộ phận hoàn thiện. Các con số này dựa trên trọng lượng sợi chiếm 50%.
Tổng trọng lượng của tuabin thép và tuabin composite 2 MW lần lượt là 9.888 kg và 7.016 kg. Tuabin thép và tuabin composite 250 kW có trọng lượng lần lượt là 3.734 kg và 1.927 kg. Tổng trọng lượng này được tính toán dựa trên giả định mỗi tuabin có 20 cửa van và chiều dài đường ống dẫn nước bằng chiều cao cột nước của tuabin. Trên thực tế, đường ống dẫn nước có thể dài hơn và cần thêm các phụ kiện, nhưng con số này cung cấp ước tính cơ bản về trọng lượng của toàn bộ thiết bị và các phụ kiện đi kèm. Máy phát điện, bu lông và phần cứng điều khiển cửa van không được tính vào và được giả định là tương tự nhau giữa tuabin composite và tuabin thép. Cũng cần lưu ý rằng việc thiết kế lại cánh quạt để khắc phục tình trạng tập trung ứng suất trong phân tích phần tử hữu hạn (FEA) sẽ làm tăng trọng lượng của tuabin composite, nhưng lượng tăng thêm được giả định là tối thiểu, khoảng 5 kg, để gia cố các điểm chịu ứng suất cao.
Với trọng lượng cho trước, tuabin composite 2 MW và đường ống dẫn nước của nó có thể được nâng lên bởi máy bay trực thăng V-22 Osprey tốc độ cao, trong khi máy bằng thép sẽ cần máy bay trực thăng Chinook hai cánh quạt chậm hơn và kém cơ động hơn. Ngoài ra, tuabin composite 2 MW và đường ống dẫn nước có thể được kéo bởi máy bay F-250 4x4, trong khi thiết bị bằng thép sẽ cần một loại xe tải lớn hơn, khó điều khiển trên đường rừng nếu vị trí lắp đặt ở vùng hẻo lánh.
Kết luận
Việc chế tạo tuabin từ vật liệu composite là khả thi, và trọng lượng giảm từ 50% đến 70% so với các cấu kiện thép thông thường. Trọng lượng giảm cho phép lắp đặt tuabin composite ở những vị trí xa xôi. Ngoài ra, việc lắp ráp các cấu trúc composite này không cần thiết bị hàn. Các cấu kiện cũng cần ít chi tiết bắt vít hơn, vì mỗi chi tiết có thể được chế tạo từ một hoặc hai phần. Với các lô sản xuất nhỏ được mô phỏng trong nghiên cứu này, chi phí khuôn mẫu và các dụng cụ khác chiếm phần lớn chi phí của linh kiện.
Các thử nghiệm quy mô nhỏ được nêu ở đây cho thấy chi phí cần thiết để bắt đầu nghiên cứu sâu hơn về các vật liệu này. Nghiên cứu này có thể giải quyết vấn đề ăn mòn do xâm thực và bảo vệ các bộ phận khỏi tia cực tím sau khi lắp đặt. Có thể sử dụng lớp phủ đàn hồi hoặc gốm để giảm xâm thực hoặc đảm bảo tuabin hoạt động trong chế độ dòng chảy và cột áp ngăn ngừa xâm thực xảy ra. Việc thử nghiệm và giải quyết những vấn đề này và các vấn đề khác là rất quan trọng để đảm bảo các thiết bị có thể đạt được độ tin cậy tương tự như tuabin thép, đặc biệt nếu chúng được lắp đặt ở những khu vực ít cần bảo trì.
Ngay cả với số lượng sản xuất nhỏ, một số linh kiện composite vẫn có thể tiết kiệm chi phí do giảm thiểu nhân công sản xuất. Ví dụ, vỏ xoắn ốc cho tổ máy Francis 2 MW sẽ có giá 80.000 đô la nếu hàn từ thép, so với 25.000 đô la nếu sản xuất bằng vật liệu composite. Tuy nhiên, giả sử thiết kế cánh quạt tuabin thành công, chi phí đúc cánh quạt composite sẽ cao hơn so với các linh kiện thép tương đương. Cánh quạt 2 MW sẽ có giá khoảng 23.000 đô la nếu sản xuất bằng thép, so với 27.000 đô la nếu sản xuất bằng vật liệu composite. Chi phí có thể thay đổi tùy thuộc vào từng loại máy. Và chi phí cho các linh kiện composite sẽ giảm đáng kể ở các đợt sản xuất lớn hơn nếu có thể tái sử dụng khuôn.
Các nhà nghiên cứu đã điều tra việc chế tạo cánh quạt tuabin từ vật liệu composite.8 Tuy nhiên, nghiên cứu này không đề cập đến sự ăn mòn do xâm thực và tính khả thi của việc chế tạo. Bước tiếp theo đối với tuabin composite là thiết kế và chế tạo mô hình thu nhỏ để chứng minh tính khả thi và hiệu quả kinh tế trong sản xuất. Sau đó, mô hình này có thể được thử nghiệm để xác định hiệu suất và khả năng ứng dụng, cũng như các phương pháp ngăn ngừa sự ăn mòn do xâm thực quá mức.
Thời gian đăng bài: 15 tháng 2 năm 2022
