تُحرز المواد المركبة تقدماً ملحوظاً في صناعة معدات الطاقة الكهرومائية. ويكشف البحث في قوة المواد ومعايير أخرى عن تطبيقات عديدة أخرى، لا سيما في الوحدات الصغيرة والمتناهية الصغر.
خضعت هذه المقالة للتقييم والتحرير وفقًا لمراجعات أجراها اثنان أو أكثر من المتخصصين ذوي الخبرة في هذا المجال. ويقوم هؤلاء المراجعون بتقييم المخطوطات من حيث الدقة التقنية، والفائدة، والأهمية العامة في صناعة الطاقة الكهرومائية.
يُتيح ظهور مواد جديدة فرصًا واعدة لصناعة الطاقة الكهرومائية. وقد حلت المكونات الفولاذية محل الخشب، الذي كان يُستخدم في دواليب المياه وأنابيب التوربينات الأصلية، جزئيًا في أوائل القرن التاسع عشر. ويحافظ الفولاذ على قوته حتى في ظل الأحمال العالية، كما يقاوم التآكل الناتج عن التجويف والتآكل الكيميائي. وخصائصه مفهومة جيدًا، وعمليات تصنيع مكوناته متطورة للغاية. ومن المرجح أن يبقى الفولاذ الخيار الأمثل للوحدات الكبيرة.
مع ذلك، ونظرًا لتزايد استخدام التوربينات الصغيرة (أقل من 10 ميغاواط) والمتناهية الصغر (أقل من 100 كيلوواط)، يُمكن استخدام المواد المركبة لتوفير الوزن وخفض تكاليف التصنيع والأثر البيئي. ويكتسب هذا الأمر أهمية خاصة في ظل الحاجة المستمرة إلى زيادة إمدادات الكهرباء. وتُشير دراسة أجرتها شركة "الشركاء النرويجيون للطاقة المتجددة" عام 2009 إلى أن القدرة الكهرومائية المركبة عالميًا، والتي تبلغ حوالي 800 ألف ميغاواط، لا تُمثل سوى 10% من الطاقة الكهرومائية المُجدية اقتصاديًا و6% من الطاقة الكهرومائية المُجدية تقنيًا. وتزداد إمكانية تحويل المزيد من الطاقة الكهرومائية المُجدية تقنيًا إلى طاقة مُجدية اقتصاديًا مع قدرة المكونات المركبة على تحقيق وفورات الحجم.
تصنيع المكونات المركبة
لتصنيع أنبوب التوربين بكفاءة اقتصادية وبقوة عالية ثابتة، تُعدّ تقنية لفّ الخيوط الطريقة الأمثل. حيث يُلفّ قالب كبير بحزم من الألياف المغمورة في محلول راتنجي. تُلفّ هذه الحزم على شكل حلقات حلزونية لزيادة متانتها وتحمّلها للضغط الداخلي والانحناء الطولي والتداول. يوضح قسم النتائج أدناه تكلفة ووزن كل قدم من أنبوبي التوربين، بناءً على عرض أسعار من موردين محليين. وقد أظهر عرض الأسعار أن سُمك التصميم حُدّد بناءً على متطلبات التركيب والتداول، وليس بناءً على حمل الضغط المنخفض نسبيًا، وكان 2.28 سم لكلا الحجمين.
تمّ النظر في طريقتين لتصنيع بوابات التوجيه وشفرات التثبيت: التشكيل الرطب والحقن الفراغي. تعتمد طريقة التشكيل الرطب على استخدام نسيج جاف، يُشرب بالراتنج عن طريق سكبه عليه واستخدام بكرات لدفع الراتنج داخله. هذه العملية ليست بنفس نظافة الحقن الفراغي، ولا تُنتج دائمًا البنية الأمثل من حيث نسبة الألياف إلى الراتنج، ولكنها تستغرق وقتًا أقل. أما الحقن الفراغي، فيعتمد على وضع الألياف الجافة في الاتجاهات الصحيحة، ثم تُغلّف الألياف الجافة بكيس فراغي، وتُضاف إليها وصلات إضافية لتوفير الراتنج، الذي يُسحب إلى داخل القطعة عند تطبيق الفراغ. يُساعد الفراغ على الحفاظ على كمية الراتنج عند المستوى الأمثل، ويُقلل من انبعاث المركبات العضوية المتطايرة.
سيُصنع غلاف التوربين يدويًا على شكل نصفين منفصلين باستخدام قالب ذكري لضمان سطح داخلي أملس. ثم يُلصق النصفان معًا بإضافة ألياف إلى السطح الخارجي عند نقطة اللصق لضمان قوة كافية. لا يتطلب حمل الضغط في غلاف التوربين استخدام مركب متطور عالي القوة، لذا يكفي استخدام طبقة رطبة من نسيج الألياف الزجاجية مع راتنج إيبوكسي. وقد حُدد سُمك غلاف التوربين بناءً على نفس معايير تصميم أنبوب التوربين. أما وحدة الـ 250 كيلوواط فهي آلة ذات تدفق محوري، لذا لا يوجد بها غلاف توربين.
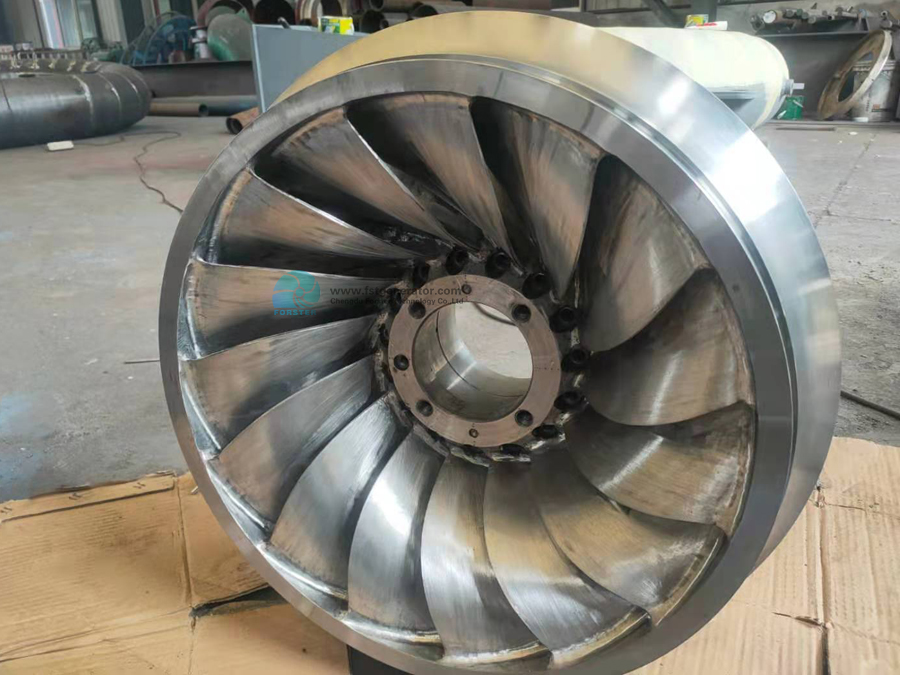
يجمع دولاب التوربين بين هندسة معقدة ومتطلبات تحميل عالية. وقد أظهرت دراسات حديثة إمكانية تصنيع مكونات هيكلية عالية القوة من مادة SMC مقطعة مسبقًا، تتميز بقوة وصلابة ممتازتين.5 صُمم ذراع التعليق في سيارة لامبورغيني غالاردو باستخدام طبقات متعددة من مادة SMC مقطعة مسبقًا، تُعرف باسم المركب المطروق، تم تشكيلها بالضغط لإنتاج السماكة المطلوبة. ويمكن تطبيق الطريقة نفسها على دولاب توربين فرانسيس والمروحة. لا يمكن تصنيع دولاب توربين فرانسيس كوحدة واحدة، لأن تعقيد تداخل الشفرات سيمنع إخراج القطعة من القالب. لذلك، تُصنع شفرات الدولاب والتاج والحلقة بشكل منفصل، ثم تُربط معًا وتُدعم بمسامير من خلال الجزء الخارجي للتاج والحلقة.
على الرغم من أن تصنيع أنبوب السحب يتم بسهولة باستخدام لف الخيوط، إلا أن هذه العملية لم تُسوَّق تجاريًا باستخدام الألياف الطبيعية. لذا، تم اختيار طريقة التشكيل اليدوي، كونها الطريقة القياسية للتصنيع، على الرغم من ارتفاع تكاليف العمالة. باستخدام قالب ذكري مشابه للمندريل، يمكن إكمال التشكيل والقالب أفقيًا ثم قلبه رأسيًا للتصلب، مما يمنع الترهل من جانب واحد. يختلف وزن الأجزاء المركبة قليلاً حسب كمية الراتنج في الجزء النهائي. تستند هذه الأرقام إلى وزن ألياف بنسبة 50%.
يبلغ الوزن الإجمالي للتوربين الفولاذي بقدرة 2 ميغاواط 9888 كجم، وللتوربين المركب 7016 كجم. أما التوربينات الفولاذية بقدرة 250 كيلوواط، فتبلغ أوزانها 3734 كجم، وللتوربينات المركبة 1927 كجم. وتفترض هذه الأوزان الإجمالية وجود 20 بوابة تحكم لكل توربين، وطول أنبوب التوربين مساويًا لرأس التوربين. من المرجح أن يكون أنبوب التوربين أطول ويتطلب تركيبات إضافية، لكن هذا الرقم يعطي تقديرًا أساسيًا لوزن الوحدة وملحقاتها. لا يشمل هذا الوزن المولد والمسامير وأجهزة تشغيل البوابات، ويُفترض أنها متشابهة بين الوحدات المركبة والفولاذية. تجدر الإشارة أيضًا إلى أن إعادة تصميم دولاب التوربين، اللازمة لمراعاة تركيزات الإجهاد التي لوحظت في تحليل العناصر المحدودة، ستضيف وزنًا إلى الوحدات المركبة، ولكن يُفترض أن يكون هذا الوزن ضئيلاً، في حدود 5 كجم، لتقوية نقاط تركيز الإجهاد.
بناءً على الأوزان المحددة، يمكن رفع التوربين المركب بقدرة 2 ميغاواط وأنبوبه بواسطة طائرة V-22 Osprey السريعة، بينما تتطلب الآلة الفولاذية مروحية شينوك ذات الدوارين الأبطأ والأقل قدرة على المناورة. كما يمكن سحب التوربين المركب بقدرة 2 ميغاواط وأنبوبه بواسطة شاحنة F-250 رباعية الدفع، بينما تتطلب الوحدة الفولاذية شاحنة أكبر يصعب مناورتها على الطرق الحرجية إذا كان موقع التركيب نائيًا.
الاستنتاجات
من الممكن تصنيع التوربينات من مواد مركبة، وقد لوحظ انخفاض في الوزن بنسبة تتراوح بين 50% و70% مقارنةً بالمكونات الفولاذية التقليدية. يسمح هذا الوزن المنخفض بتركيب التوربينات المركبة في مواقع نائية. إضافةً إلى ذلك، لا يتطلب تجميع هذه الهياكل المركبة معدات لحام. كما تتطلب المكونات عددًا أقل من الأجزاء التي يتم ربطها معًا، حيث يمكن تصنيع كل قطعة في قسم واحد أو قسمين. في عمليات الإنتاج الصغيرة التي تم نمذجتها في هذه الدراسة، تُشكل تكلفة القوالب والأدوات الأخرى الجزء الأكبر من تكلفة المكونات.
توضح التجارب الصغيرة المذكورة هنا تكلفة بدء المزيد من الأبحاث حول هذه المواد. يمكن لهذه الأبحاث معالجة تآكل التكهف وحماية المكونات من الأشعة فوق البنفسجية بعد التركيب. قد يكون من الممكن استخدام طلاءات من المطاط الصناعي أو السيراميك للحد من التكهف أو لضمان تشغيل التوربين ضمن أنظمة التدفق والضغط التي تمنع حدوثه. من المهم اختبار هذه المشكلات وغيرها وحلها لضمان قدرة الوحدات على تحقيق موثوقية مماثلة للتوربينات الفولاذية، خاصةً إذا كان سيتم تركيبها في مناطق ذات صيانة غير متكررة.
حتى في هذه الإنتاجات الصغيرة، يمكن أن تكون بعض المكونات المركبة فعّالة من حيث التكلفة نظرًا لانخفاض تكلفة العمالة اللازمة لتصنيعها. على سبيل المثال، تبلغ تكلفة لحام غلاف حلزوني لوحدة فرانسيس بقدرة 2 ميغاواط من الفولاذ 80,000 دولار أمريكي، مقارنةً بـ 25,000 دولار أمريكي لتصنيعه من مادة مركبة. مع ذلك، وبافتراض نجاح تصميم دوّارات التوربين، فإن تكلفة قولبة الدوّارات المركبة تتجاوز تكلفة المكونات الفولاذية المكافئة. تبلغ تكلفة تصنيع دوّار توربين بقدرة 2 ميغاواط من الفولاذ حوالي 23,000 دولار أمريكي، مقارنةً بـ 27,000 دولار أمريكي من مادة مركبة. قد تختلف التكاليف باختلاف الآلة. كما تنخفض تكلفة المكونات المركبة بشكل ملحوظ في الإنتاج بكميات أكبر إذا أمكن إعادة استخدام القوالب.
سبق للباحثين أن درسوا تصنيع عجلات التوربينات من مواد مركبة.8 إلا أن هذه الدراسة لم تتناول تآكل التجويف وجدوى التصنيع. وتتمثل الخطوة التالية في تصميم وبناء نموذج مصغر للتوربينات المركبة، مما يتيح إثبات جدوى التصنيع واقتصاديته. ويمكن بعد ذلك اختبار هذه الوحدة لتحديد كفاءتها ومدى ملاءمتها، بالإضافة إلى طرق منع تآكل التجويف المفرط.
تاريخ النشر: 15 فبراير 2022
