複合材料は、水力発電産業向け機器の製造において着実に普及しつつある。材料の強度やその他の基準に関する調査により、特に小型・マイクロユニットにおいて、さらに多くの用途が見出されることが明らかになった。
本稿は、関連分野における専門知識を有する2名以上の専門家による査読に基づき、評価および編集されています。これらの査読者は、技術的な正確性、有用性、および水力発電業界における全体的な重要性に基づいて原稿を評価します。
新素材の台頭は、水力発電業界に刺激的な機会をもたらしている。当初の水車や水圧管路に使用されていた木材は、1800年代初頭に一部が鋼鉄製の部品に置き換えられた。鋼鉄は高い疲労負荷にも耐え、キャビテーション侵食や腐食にも強い。その特性は十分に解明されており、部品製造プロセスも確立されている。大型設備においては、鋼鉄は今後も主要な材料であり続けるだろう。
しかし、小型(10 MW未満)から超小型(100 kW未満)のタービンの台頭に伴い、複合材料を使用することで軽量化、製造コストの削減、環境負荷の低減が可能になります。これは、電力供給の継続的な増加ニーズを考慮すると特に重要です。ノルウェー再生可能エネルギーパートナーズによる2009年の調査によると、世界の水力発電設備容量は約80万MWですが、これは経済的に実現可能な水力発電量のわずか10%、技術的に実現可能な水力発電量の6%に過ぎません。複合材料部品が規模の経済性を提供できる能力が高まるにつれて、技術的に実現可能な水力発電量を経済的に実現可能な範囲にまで拡大できる可能性が高まります。
複合材部品の製造
水圧管を経済的かつ一貫して高い強度で製造するには、フィラメントワインディングが最適な方法です。樹脂浴に通した繊維束を大きなマンドレルに巻き付けます。繊維束は、内部圧力、長手方向の曲げ、および取り扱いに対する強度を確保するために、輪状およびらせん状に巻き付けられます。以下の結果セクションでは、地元のサプライヤーからの見積もりに基づいて、2つの水圧管サイズの1フィートあたりのコストと重量を示します。見積もりによると、設計厚さは比較的低い圧力負荷ではなく、設置および取り扱いの要件によって決定され、両方とも2.28 cmでした。
ウィケットゲートとステイベーンの製造方法として、ウェットレイアップと真空注入の2つの方法が検討されました。ウェットレイアップでは、乾燥した布地に樹脂を注ぎ、ローラーを使って樹脂を布地に押し込むことで含浸させます。この方法は真空注入ほどクリーンではなく、繊維と樹脂の比率に関して常に最適な構造が得られるとは限りませんが、真空注入よりも時間がかかります。真空注入では、乾燥した繊維を正しい方向に積層し、その後、乾燥した積層体を真空バッグに入れ、樹脂供給につながる追加の継手を取り付けます。真空をかけると樹脂が部品内に引き込まれます。真空は樹脂の量を最適なレベルに維持し、揮発性有機化合物の放出を低減するのに役立ちます。
スクロールケーシングは、滑らかな内面を確保するために、雄型上で2つの別々の半体に分けて手作業で積層成形されます。これらの2つの半体は、十分な強度を確保するために、接合点の外側に繊維を追加して接着されます。スクロールケーシング内の圧力負荷は、高強度先進複合材を必要としないため、エポキシ樹脂を使用したガラス繊維布の湿式積層で十分です。スクロールケーシングの厚さは、水圧管路と同じ設計パラメータに基づいています。250kWユニットは軸流式機械であるため、スクロールケーシングはありません。
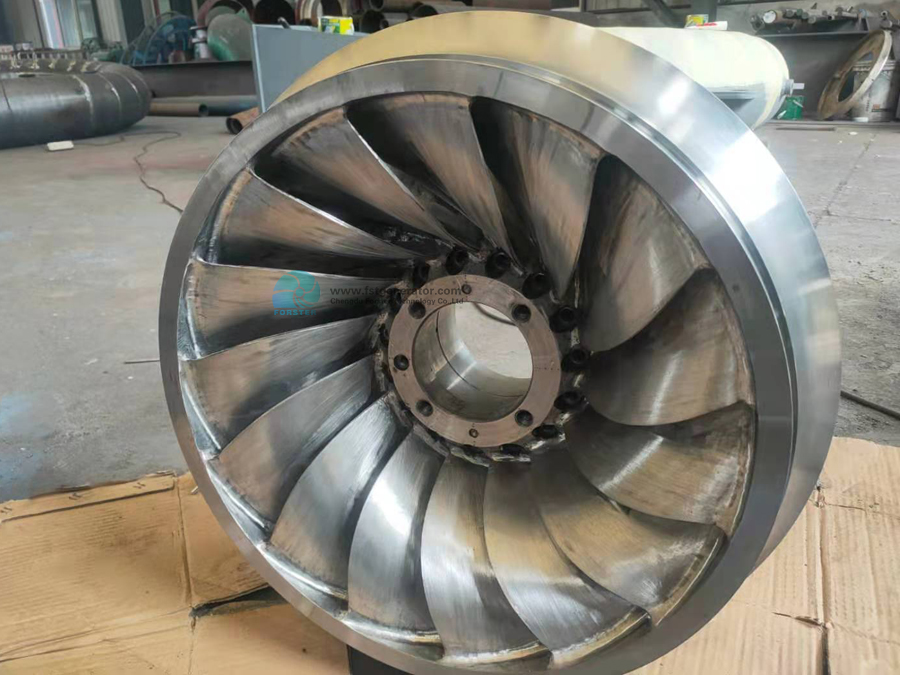
タービンランナーは、複雑な形状と高い負荷要件を兼ね備えています。最近の研究では、高強度構造部品は、優れた強度と剛性を備えたチョップドプリプレグSMCから製造できることが実証されています。5 ランボルギーニ・ガヤルドのサスペンションアームは、鍛造複合材として知られるチョップドプリプレグSMCの複数の層を使用して設計され、圧縮成形によって必要な厚さが作られています。同じ方法がフランシスランナーとプロペラランナーにも適用できます。フランシスランナーは、ブレードの重なりが複雑なため、金型から部品を取り出すことができないため、一体として製造することはできません。そのため、ランナーブレード、クラウン、バンドは別々に製造され、接着されて、クラウンとバンドの外側からボルトで補強されます。
ドラフトチューブはフィラメントワインディング法で製造するのが最も容易ですが、この方法は天然繊維では商業化されていません。そのため、人件費は高くなりますが、標準的な製造方法であるハンドレイアップ法が採用されました。マンドレルに似た雄型を使用することで、型を水平にした状態で積層を完了し、その後垂直に回転させて硬化させることで、片側が垂れ下がるのを防ぐことができます。複合材部品の重量は、完成品の樹脂量によって若干異なります。これらの数値は、繊維重量50%を基準としています。
鋼製および複合材製の2MWタービンの総重量は、それぞれ9,888kgと7,016kgです。250kWの鋼製および複合材製タービンの総重量は、それぞれ3,734kgと1,927kgです。これらの総重量は、各タービンに20個のガイドゲートがあり、水圧管の長さがタービンの落差に等しいことを前提としています。実際には水圧管はより長くなり、継手が必要になる可能性が高いですが、この数値はユニットおよび関連周辺機器の重量の基本的な概算値を示しています。発電機、ボルト、およびゲート作動用ハードウェアは含まれておらず、複合材ユニットと鋼製ユニットで同様であると想定されています。また、有限要素解析で確認された応力集中を考慮するために必要なランナーの再設計により、複合材ユニットの重量が増加することにも留意すべきですが、その量は最小限であり、応力集中箇所を強化するために約5kg程度と想定されています。
重量を考慮すると、2MWの複合材製タービンとその水圧管は高速のV-22オスプレイで吊り上げることができるが、鋼鉄製のタービンは速度が遅く機動性の低いチヌーク双発ローターヘリコプターが必要となる。また、2MWの複合材製タービンと水圧管はF-250 4×4で牽引できるが、鋼鉄製のタービンはより大型のトラックが必要となり、設置場所が遠隔地にある場合、林道での操縦が困難になるだろう。
結論
複合材料を用いたタービンの製造は実現可能であり、従来の鋼製部品と比較して50%から70%の軽量化が実現した。軽量化により、複合材製タービンは遠隔地への設置が可能となる。さらに、これらの複合構造物の組み立てには溶接装置が不要である。各部品は1つまたは2つのセクションに分割して製造できるため、ボルトで固定する部品点数も少なくて済む。本研究でモデル化した小規模生産においては、金型やその他の工具のコストが部品コストの大部分を占める。
ここで示されている小規模な試作は、これらの材料に関するさらなる研究を開始するために必要な費用を示しています。この研究では、設置後の部品のキャビテーション侵食や紫外線保護の問題に取り組むことができます。エラストマーやセラミックコーティングを使用することで、キャビテーションを低減したり、タービンがキャビテーションの発生を防ぐ流量および揚程条件下で運転されるようにしたりすることが可能かもしれません。特にメンテナンス頻度の低い地域に設置する場合、これらの問題やその他の問題をテストして解決し、ユニットが鋼製タービンと同等の信頼性を達成できるようにすることが重要です。
こうした小規模生産であっても、複合材部品は製造に必要な労力が削減されるため、コスト効率に優れている場合があります。例えば、2MWフランシス水力発電所のスクロールケーシングは、鋼鉄から溶接すると8万ドルかかるのに対し、複合材で製造すると2万5千ドルで済みます。しかし、タービンランナーの設計が成功したとしても、複合材ランナーの成形コストは同等の鋼鉄部品よりも高くなります。2MWランナーは、鋼鉄から製造すると約2万3千ドルかかるのに対し、複合材では2万7千ドルかかります。コストは機械によって異なる場合があります。また、金型を再利用できる場合、生産量が増えるにつれて複合材部品のコストは大幅に低下するでしょう。
研究者たちは既に複合材料を用いたタービンランナーの構造について研究を行ってきた。8 しかし、この研究ではキャビテーション侵食や構造の実現可能性については検討されていなかった。複合材タービンの次のステップは、実現可能性と製造の経済性を実証できる縮尺モデルを設計・製作することである。このモデルを用いて効率性や適用性、過剰なキャビテーション侵食を防ぐ方法などを試験することができる。
投稿日時:2022年2月15日
