Materiały kompozytowe zyskują coraz większą popularność w konstrukcji urządzeń dla sektora hydroelektrowni. Badania wytrzymałości materiałów i innych kryteriów ujawniają wiele nowych zastosowań, szczególnie w małych i mikrojednostkach.
Niniejszy artykuł został oceniony i zredagowany zgodnie z recenzjami przeprowadzonymi przez co najmniej dwóch specjalistów posiadających odpowiednią wiedzę specjalistyczną. Recenzenci oceniają manuskrypty pod kątem dokładności technicznej, użyteczności i ogólnego znaczenia dla branży hydroelektrycznej.
Rozwój nowych materiałów stwarza ekscytujące możliwości dla przemysłu hydroelektrycznego. Drewno – używane w oryginalnych kołach wodnych i rurociągach – zostało częściowo wyparte przez elementy stalowe na początku XIX wieku. Stal zachowuje swoją wytrzymałość pomimo wysokich obciążeń zmęczeniowych i jest odporna na erozję kawitacyjną i korozję. Jej właściwości są dobrze poznane, a procesy produkcji komponentów – dobrze rozwinięte. W przypadku dużych jednostek stal prawdopodobnie pozostanie materiałem pierwszego wyboru.
Jednak biorąc pod uwagę wzrost liczby turbin małych (poniżej 10 MW) i mikro (poniżej 100 kW), kompozyty mogą być stosowane w celu zmniejszenia masy oraz obniżenia kosztów produkcji i wpływu na środowisko. Jest to szczególnie istotne w obliczu ciągłego wzrostu zapotrzebowania na energię elektryczną. Zainstalowana światowa moc hydroenergetyczna, wynosząca prawie 800 000 MW, według badania przeprowadzonego w 2009 roku przez Norwegian Renewable Energy Partners, stanowi zaledwie 10% ekonomicznie wykonalnej i 6% technicznie wykonalnej energii wodnej. Potencjał do przeniesienia większej ilości technicznie wykonalnej energii wodnej do obszaru ekonomicznie wykonalnej rośnie wraz z możliwością wykorzystania komponentów kompozytowych w celu zapewnienia ekonomii skali.
Produkcja elementów kompozytowych
Aby ekonomicznie i z zachowaniem wysokiej wytrzymałości wyprodukować rurociąg zasuwowy, najlepszą metodą jest nawijanie włókien. Duży trzpień jest owijany pasmami włókien, które przepuszczono przez kąpiel żywiczną. Pasma są owijane w formie pierścieni i spirali, aby uzyskać wytrzymałość na ciśnienie wewnętrzne, zginanie wzdłużne i transport. Poniższa sekcja z wynikami przedstawia koszt i wagę na stopę dla dwóch rozmiarów rurociągu zasuwowego, w oparciu o wycenę od lokalnych dostawców. Wycena wykazała, że grubość projektowa była podyktowana wymaganiami instalacyjnymi i transportowymi, a nie stosunkowo niskim obciążeniem ciśnieniowym, i dla obu wyniosła 2,28 cm.
Rozważono dwie metody produkcji bramek i odciągów: układanie na mokro i infuzja próżniowa. W przypadku układania na mokro stosuje się suchą tkaninę, która jest impregnowana poprzez wylewanie żywicy na tkaninę i wtłaczanie jej w tkaninę za pomocą rolek. Proces ten nie jest tak czysty jak infuzja próżniowa i nie zawsze zapewnia najbardziej zoptymalizowaną strukturę pod względem stosunku włókien do żywicy, ale zajmuje mniej czasu niż infuzja próżniowa. Infuzja próżniowa układa suche włókna w prawidłowych orientacjach, a następnie suchy stos jest pakowany próżniowo i mocowany za pomocą dodatkowych łączników, które doprowadzają żywicę, która jest wsysana do elementu pod wpływem podciśnienia. Podciśnienie pomaga utrzymać ilość żywicy na optymalnym poziomie i ogranicza uwalnianie lotnych związków organicznych.
W obudowie ślimaka zastosowano ręczny układ warstwowy dwóch oddzielnych połówek na formie męskiej, aby zapewnić gładką powierzchnię wewnętrzną. Następnie te dwie połówki zostaną połączone włóknem dodanym na zewnątrz w miejscu łączenia, aby zapewnić odpowiednią wytrzymałość. Obciążenie ciśnieniowe w obudowie ślimaka nie wymaga zastosowania zaawansowanego kompozytu o wysokiej wytrzymałości, dlatego wystarczający będzie układ warstwowy na mokro z włókna szklanego z żywicą epoksydową. Grubość obudowy ślimaka została ustalona na podstawie tych samych parametrów projektowych, co w przypadku rurociągu zasilającego. Jednostka o mocy 250 kW jest maszyną o przepływie osiowym, więc nie ma obudowy ślimaka.
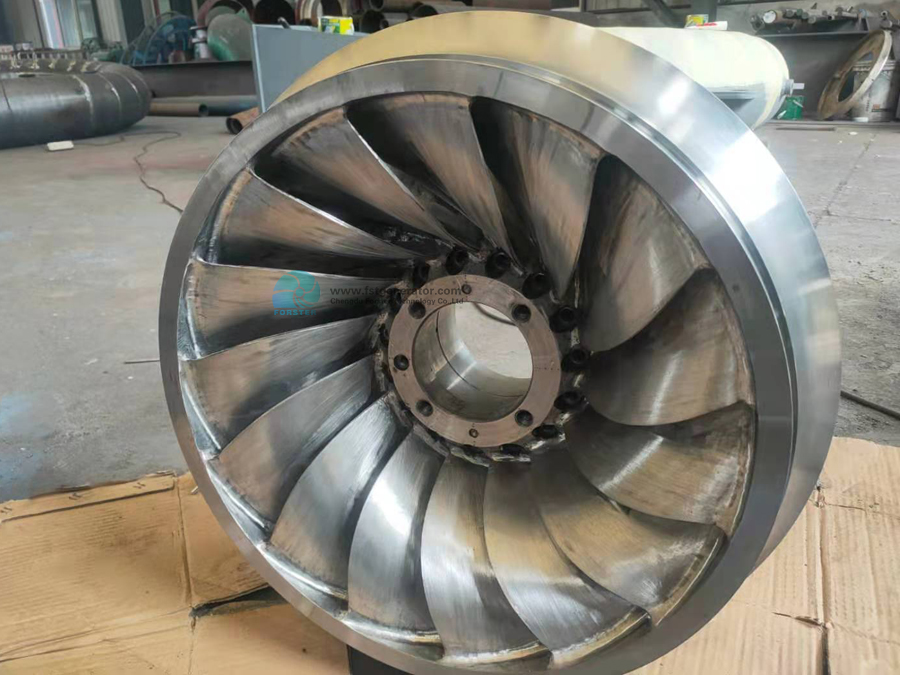
Wirnik turbiny łączy w sobie złożoną geometrię z wysokimi wymaganiami obciążeniowymi. Najnowsze badania wykazały, że z ciętego prepregu SMC można wytwarzać elementy konstrukcyjne o wysokiej wytrzymałości i sztywności.5 Ramię zawieszenia Lamborghini Gallardo zostało zaprojektowane z wykorzystaniem wielu warstw ciętego prepregu SMC, znanego jako kuty kompozyt, formowanego ciśnieniowo w celu uzyskania wymaganej grubości. Tę samą metodę można zastosować do wirników Francisa i śmigła. Wirnika Francisa nie można wykonać jako jednego elementu, ponieważ złożoność zachodzenia na siebie łopatek uniemożliwiłaby wyjęcie go z formy. W związku z tym łopatki wirnika, denko i pas są produkowane oddzielnie, a następnie łączone ze sobą i wzmacniane śrubami mocującymi przez zewnętrzną stronę denka i pasa.
Chociaż rurę ssącą najłatwiej wyprodukować metodą nawijania włókien, proces ten nie został jeszcze skomercjalizowany z wykorzystaniem włókien naturalnych. W związku z tym wybrano laminowanie ręczne, ponieważ jest to standardowa metoda produkcji, pomimo wyższych kosztów pracy. Używając formy wypukłej, podobnej do trzpienia, laminowanie można wykonać w pozycji poziomej, a następnie obrócić ją pionowo w celu utwardzenia, zapobiegając jednostronnemu uginaniu. Waga elementów kompozytowych będzie się nieznacznie różnić w zależności od zawartości żywicy w gotowym elemencie. Podane wartości odnoszą się do 50% zawartości włókien.
Całkowita masa turbiny stalowej i kompozytowej o mocy 2 MW wynosi odpowiednio 9888 kg i 7016 kg. Turbiny stalowe i kompozytowe o mocy 250 kW ważą odpowiednio 3734 kg i 1927 kg. W obliczeniach przyjęto 20 zasuw dla każdej turbiny i długość rurociągu równą wysokości podnoszenia turbiny. Prawdopodobnie rurociąg byłby dłuższy i wymagałby montażu osprzętu, ale ta liczba daje przybliżony szacunek masy jednostki i powiązanych urządzeń peryferyjnych. Generator, śruby i elementy napędowe zasuw nie są uwzględnione i zakłada się, że są podobne w jednostkach kompozytowych i stalowych. Warto również zauważyć, że przeprojektowanie wirnika wymagane w celu uwzględnienia koncentracji naprężeń widocznych w analizie elementów skończonych (MES) zwiększyłoby masę jednostek kompozytowych, ale zakłada się, że jest to wartość minimalna, rzędu 5 kg, w celu wzmocnienia punktów koncentracji naprężeń.
Przy podanych masach, turbina kompozytowa o mocy 2 MW i jej rurociąg zasilający mogłyby zostać uniesione przez szybki V-22 Osprey, podczas gdy stalowa turbina wymagałaby wolniejszego i mniej zwrotnego dwuwirnikowego śmigłowca Chinook. Co więcej, turbina kompozytowa o mocy 2 MW i rurociąg zasilający mogłyby być holowane przez F-250 4×4, podczas gdy stalowa jednostka wymagałaby większej ciężarówki, którą trudno byłoby manewrować na leśnych drogach, gdyby instalacja znajdowała się w odległym miejscu.
Wnioski
Budowa turbin z materiałów kompozytowych jest możliwa, a w porównaniu z konwencjonalnymi elementami stalowymi zaobserwowano redukcję masy od 50% do 70%. Niższa masa umożliwia montaż turbin kompozytowych w odległych lokalizacjach. Ponadto montaż tych konstrukcji kompozytowych nie wymaga użycia sprzętu spawalniczego. Elementy wymagają również mniejszej liczby śrub, ponieważ każdy element można wykonać w jednej lub dwóch sekcjach. W przypadku małych serii produkcyjnych modelowanych w niniejszym badaniu, koszt form i innych narzędzi ma decydujący wpływ na koszt komponentów.
Przedstawione tutaj małe serie pokazują, ile kosztowałoby rozpoczęcie dalszych badań nad tymi materiałami. Badania te mogą pomóc w rozwiązaniu problemu erozji kawitacyjnej i ochrony komponentów przed promieniowaniem UV po instalacji. Możliwe jest zastosowanie powłok elastomerowych lub ceramicznych w celu zmniejszenia kawitacji lub zapewnienia pracy turbiny w warunkach przepływu i wysokości podnoszenia, które zapobiegają jej występowaniu. Istotne będzie przetestowanie i rozwiązanie tych i innych problemów, aby zapewnić niezawodność urządzeń porównywalną z turbinami stalowymi, zwłaszcza jeśli mają być instalowane w obszarach, w których konserwacja będzie rzadko przeprowadzana.
Nawet przy tak małych seriach, niektóre elementy kompozytowe mogą być opłacalne ze względu na mniejsze nakłady pracy potrzebne do ich produkcji. Na przykład, spawanie obudowy spiralnej dla jednostki Francisa o mocy 2 MW ze stali kosztowałoby 80 000 USD, podczas gdy produkcja z kompozytu kosztowałaby 25 000 USD. Jednakże, zakładając udane zaprojektowanie wirników turbiny, koszt formowania wirników kompozytowych jest wyższy niż w przypadku równoważnych elementów stalowych. Produkcja wirnika o mocy 2 MW ze stali kosztowałaby około 23 000 USD, w porównaniu z 27 000 USD z kompozytu. Koszty mogą się różnić w zależności od maszyny. Koszt elementów kompozytowych znacznie spadłby przy wyższych seriach produkcyjnych, gdyby formy można było ponownie wykorzystać.
Naukowcy badali już konstrukcję wirników turbin z materiałów kompozytowych.8 Jednak w badaniu tym nie zajęto się kwestią erozji kawitacyjnej ani wykonalności konstrukcji. Kolejnym krokiem w przypadku turbin kompozytowych jest zaprojektowanie i zbudowanie modelu w skali, który pozwoli udowodnić wykonalność i ekonomiczność produkcji. Następnie można przetestować tę jednostkę w celu określenia jej wydajności i możliwości zastosowania, a także metod zapobiegania nadmiernej erozji kawitacyjnej.
Czas publikacji: 15 lutego 2022 r.
