Композитные материалы находят все большее применение в производстве оборудования для гидроэнергетики. Исследование прочности материалов и других параметров выявляет множество новых областей применения, особенно для малых и микроустановок.
Данная статья была оценена и отредактирована в соответствии с рекомендациями двух или более специалистов, обладающих соответствующей экспертизой. Эти рецензенты оценивают рукопись с точки зрения технической точности, полезности и общей значимости для гидроэнергетической отрасли.
Появление новых материалов открывает захватывающие возможности для гидроэнергетической отрасли. Древесина, использовавшаяся в первоначальных водяных колесах и водоводах, была частично вытеснена стальными компонентами в начале 1800-х годов. Сталь сохраняет свою прочность при высоких усталостных нагрузках и устойчива к кавитационной эрозии и коррозии. Ее свойства хорошо изучены, а процессы производства компонентов хорошо развиты. Для крупных установок сталь, вероятно, останется предпочтительным материалом.
Однако, учитывая рост числа турбин малого (менее 10 МВт) и микромасштаба (менее 100 кВт), композитные материалы могут использоваться для снижения веса, производственных затрат и воздействия на окружающую среду. Это особенно актуально в условиях постоянно растущей потребности в электроэнергии. Установленная мировая мощность гидроэнергетики, составляющая почти 800 000 МВт, согласно исследованию Norwegian Renewable Energy Partners 2009 года, составляет лишь 10% от экономически целесообразной и 6% от технически осуществимой гидроэнергетики. Потенциал для превращения большей части технически осуществимой гидроэнергетики в экономически целесообразную возрастает с использованием композитных компонентов для достижения эффекта масштаба.
Производство композитных компонентов
Для экономичного и стабильно высокого качества изготовления водовода наилучшим методом является намотка волокон. На большой оправку наматываются жгуты волокон, пропущенные через смоляную ванну. Жгуты наматываются по кольцевой и спиральной схеме для обеспечения прочности, необходимой для восприятия внутреннего давления, продольного изгиба и транспортировки. В разделе результатов ниже показаны стоимость и вес за фут для двух типоразмеров водовода, на основе предложений местных поставщиков. В предложении указано, что расчетная толщина определялась требованиями к монтажу и транспортировке, а не относительно низкой нагрузкой, и для обоих вариантов она составила 2,28 см.
Для изготовления направляющих и лопастей были рассмотрены два метода производства: мокрая укладка и вакуумная инфузия. При мокрой укладке используется сухая ткань, которая пропитывается смолой путем заливки на нее и вдавливания смолы в ткань с помощью валиков. Этот процесс не такой чистый, как вакуумная инфузия, и не всегда обеспечивает наиболее оптимальную структуру с точки зрения соотношения волокна и смолы, но занимает меньше времени. При вакуумной инфузии сухое волокно укладывается в правильной ориентации, затем сухая масса упаковывается в вакуумный мешок, и к ней присоединяются дополнительные фитинги, ведущие к источнику смолы, которая втягивается в деталь при создании вакуума. Вакуум помогает поддерживать количество смолы на оптимальном уровне и снижает выделение летучих органических соединений.
Корпус спирального теплообменника будет изготовлен методом ручной укладки в две отдельные половины на литьевой форме для обеспечения гладкой внутренней поверхности. Затем эти две половины будут склеены между собой, при этом волокно будет добавлено снаружи в точке склеивания для обеспечения достаточной прочности. Нагрузка давления в корпусе спирального теплообменника не требует использования высокопрочного усовершенствованного композита, поэтому достаточно будет мокрой укладки стекловолоконной ткани с эпоксидной смолой. Толщина корпуса спирального теплообменника была рассчитана на основе тех же параметров проектирования, что и водовод. Установка мощностью 250 кВт является осевой, поэтому в ней отсутствует корпус спирального теплообменника.
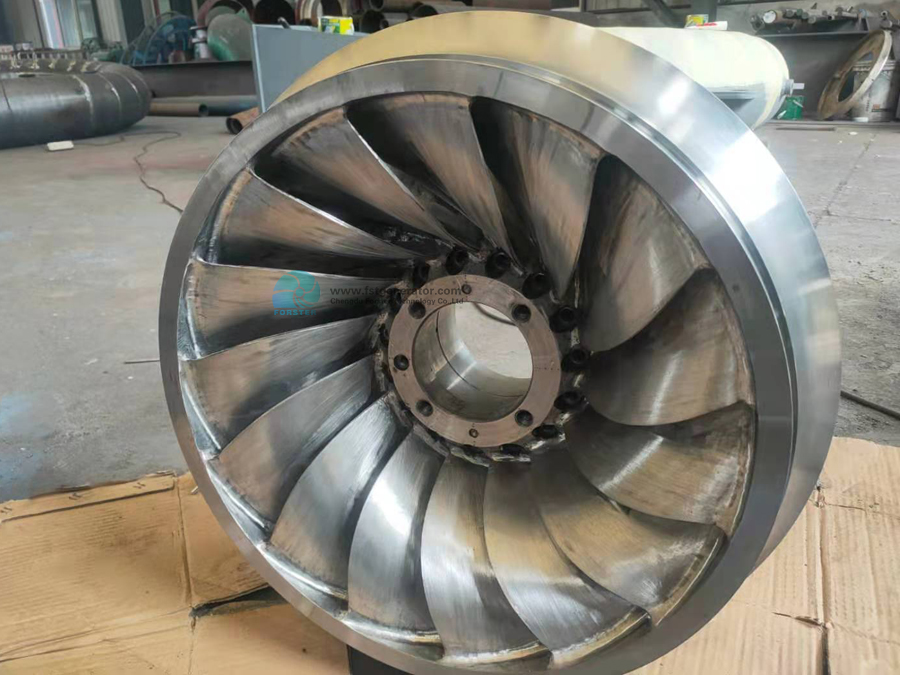
Рабочее колесо турбины сочетает в себе сложную геометрию и высокие требования к нагрузке. Недавние исследования показали, что высокопрочные конструкционные элементы могут быть изготовлены из рубленого препрега SMC с превосходной прочностью и жесткостью.⁵ Подвеска Lamborghini Gallardo была разработана с использованием нескольких слоев рубленого препрега SMC, известного как кованый композит, подвергнутого компрессионному формованию для получения необходимой толщины. Тот же метод может быть применен к рабочим колесам турбины Фрэнсиса и пропеллера. Рабочее колесо турбины Фрэнсиса не может быть изготовлено как единое целое, поскольку сложность перекрытия лопаток не позволит извлечь деталь из формы. Таким образом, лопатки рабочего колеса, коронка и обруч изготавливаются отдельно, а затем склеиваются вместе и усиливаются болтами, проходящими снаружи коронки и обруча.
Хотя наиболее простой способ изготовления трубки для отвода влаги — это намотка нитей, данный процесс не получил коммерческого применения при использовании натуральных волокон. Поэтому был выбран метод ручной укладки, поскольку это стандартный способ производства, несмотря на более высокие затраты на рабочую силу. Используя матрицу, похожую на оправку, укладку можно завершить, расположив матрицу горизонтально, а затем повернуть ее вертикально для отверждения, предотвращая провисание с одной стороны. Вес композитных деталей будет незначительно варьироваться в зависимости от количества смолы в готовом изделии. Эти цифры основаны на 50% весе волокна.
Общая масса стальной и композитной турбины мощностью 2 МВт составляет 9 888 кг и 7 016 кг соответственно. Масса стальной и композитной турбин мощностью 250 кВт составляет 3 734 кг и 1 927 кг соответственно. При расчетах предполагается наличие 20 затворов на каждую турбину и длина водовода, равная головке турбины. Вероятно, водовод будет длиннее и потребует дополнительных фитингов, но это число дает базовую оценку веса агрегата и сопутствующего оборудования. Генератор, болты и привод затворов не включены в расчет и считаются аналогичными для композитных и стальных агрегатов. Также стоит отметить, что перепроектирование рабочего колеса, необходимое для учета концентрации напряжений, выявленной при конечно-элементном анализе, увеличит вес композитных агрегатов, но предполагается, что это увеличение будет минимальным, порядка 5 кг, для усиления точек с концентрацией напряжений.
При заданных весах композитную турбину мощностью 2 МВт и её водовод можно было бы поднять с помощью скоростного V-22 Osprey, тогда как для стальной установки потребовался бы более медленный и менее маневренный двухвинтовой вертолет Chinook. Кроме того, композитную турбину мощностью 2 МВт и водовод можно было бы буксировать полноприводным истребителем F-250, тогда как для стальной установки потребовался бы более крупный грузовик, которым было бы трудно маневрировать на лесных дорогах, если бы установка находилась в отдаленном районе.
Выводы
Изготовление турбин из композитных материалов представляется возможным, при этом наблюдается снижение веса на 50–70% по сравнению с традиционными стальными компонентами. Снижение веса позволяет устанавливать композитные турбины в удаленных местах. Кроме того, для сборки этих композитных конструкций не требуется сварочное оборудование. Компоненты также требуют меньшего количества болтовых соединений, поскольку каждая деталь может быть изготовлена из одной или двух секций. При мелкосерийном производстве, смоделированном в данном исследовании, стоимость пресс-форм и другой оснастки преобладает над стоимостью компонентов.
Приведенные здесь небольшие объемы испытаний показывают, сколько бы стоило начать дальнейшие исследования этих материалов. Эти исследования могут решить проблемы кавитационной эрозии и защиты компонентов от ультрафиолетового излучения после установки. Возможно, удастся использовать эластомерные или керамические покрытия для уменьшения кавитации или обеспечения работы турбины в режимах потока и напора, предотвращающих возникновение кавитации. Важно будет протестировать и решить эти и другие проблемы, чтобы гарантировать, что агрегаты смогут достичь надежности, сравнимой со стальными турбинами, особенно если они будут установлены в местах, где техническое обслуживание будет проводиться нечасто.
Даже при небольших объемах производства некоторые композитные компоненты могут быть экономически выгодными благодаря снижению трудозатрат на их изготовление. Например, сварка корпуса спирального ротора для 2-мегаваттного энергоблока Фрэнсиса обойдется в 80 000 долларов, тогда как изготовление из композита — в 25 000 долларов. Однако, при условии успешной конструкции рабочих колес турбины, стоимость формования композитных рабочих колес окажется выше, чем у аналогичных стальных компонентов. Изготовление рабочего колеса для 2-мегаваттного энергоблока из стали обойдется примерно в 23 000 долларов, тогда как из композита — в 27 000 долларов. Стоимость может варьироваться в зависимости от машины. А стоимость композитных компонентов значительно снизится при больших объемах производства, если можно будет повторно использовать пресс-формы.
Исследователи уже изучали конструкцию рабочих колес турбин из композитных материалов.⁸ Однако в этом исследовании не рассматривались вопросы кавитационной эрозии и целесообразности конструкции. Следующим шагом для композитных турбин станет разработка и создание масштабной модели, которая позволит подтвердить целесообразность и экономичность производства. Затем эту модель можно будет протестировать для определения эффективности и применимости, а также методов предотвращения чрезмерной кавитационной эрозии.
Дата публикации: 15 февраля 2022 г.
