जलविद्युत उद्योग के उपकरणों के निर्माण में मिश्रित सामग्रियों का उपयोग तेजी से बढ़ रहा है। सामग्री की मजबूती और अन्य मानदंडों की जांच से कई और अनुप्रयोगों का पता चलता है, विशेष रूप से छोटी और सूक्ष्म इकाइयों के लिए।
इस लेख का मूल्यांकन और संपादन दो या दो से अधिक प्रासंगिक विशेषज्ञता रखने वाले पेशेवरों द्वारा की गई समीक्षाओं के आधार पर किया गया है। ये सहकर्मी समीक्षक पांडुलिपियों की तकनीकी सटीकता, उपयोगिता और जलविद्युत उद्योग के भीतर समग्र महत्व का आकलन करते हैं।
नई सामग्रियों के विकास से जलविद्युत उद्योग के लिए रोमांचक अवसर उत्पन्न हो रहे हैं। प्रारंभिक जलचक्रों और जलमार्गों में प्रयुक्त लकड़ी को 1800 के दशक की शुरुआत में आंशिक रूप से इस्पात घटकों द्वारा प्रतिस्थापित कर दिया गया था। इस्पात उच्च थकान भार के बावजूद अपनी मजबूती बनाए रखता है और गुहा क्षरण एवं संक्षारण का प्रतिरोध करता है। इसके गुणधर्म अच्छी तरह से ज्ञात हैं और घटक निर्माण की प्रक्रियाएँ भी अच्छी तरह से विकसित हैं। बड़ी इकाइयों के लिए, इस्पात संभवतः पसंदीदा सामग्री बना रहेगा।
हालांकि, छोटे (10 मेगावाट से कम) से लेकर सूक्ष्म आकार (100 किलोवाट से कम) के टर्बाइनों के बढ़ते उपयोग को देखते हुए, वजन कम करने और विनिर्माण लागत तथा पर्यावरणीय प्रभाव को कम करने के लिए कंपोजिट सामग्रियों का उपयोग किया जा सकता है। बिजली आपूर्ति में निरंतर वृद्धि की आवश्यकता को देखते हुए यह विशेष रूप से महत्वपूर्ण है। नॉर्वेजियन रिन्यूएबल एनर्जी पार्टनर्स द्वारा 2009 में किए गए एक अध्ययन के अनुसार, स्थापित विश्व जलविद्युत क्षमता लगभग 800,000 मेगावाट है, जो आर्थिक रूप से व्यवहार्य जलविद्युत का केवल 10% और तकनीकी रूप से व्यवहार्य जलविद्युत का 6% है। कंपोजिट घटकों द्वारा पैमाने की अर्थव्यवस्था प्रदान करने की क्षमता के साथ, तकनीकी रूप से व्यवहार्य जलविद्युत क्षमता को आर्थिक रूप से व्यवहार्य दायरे में लाने की संभावना बढ़ जाती है।
मिश्रित घटक निर्माण
पेनस्टॉक को किफायती और लगातार उच्च मजबूती के साथ बनाने के लिए, फिलामेंट वाइंडिंग सबसे अच्छी विधि है। एक बड़े मैंड्रेल को रेज़िन बाथ से गुजारे गए फाइबर के धागों से लपेटा जाता है। आंतरिक दबाव, अनुदैर्ध्य झुकाव और हैंडलिंग के लिए मजबूती प्रदान करने के लिए धागों को घेरा और सर्पिल पैटर्न में लपेटा जाता है। नीचे दिए गए परिणाम अनुभाग में स्थानीय आपूर्तिकर्ताओं से प्राप्त कोटेशन के आधार पर, दो पेनस्टॉक आकारों के लिए प्रति फुट लागत और वजन दिखाया गया है। कोटेशन से पता चला कि डिज़ाइन की मोटाई अपेक्षाकृत कम दबाव भार के बजाय स्थापना और हैंडलिंग आवश्यकताओं द्वारा निर्धारित की गई थी, और दोनों के लिए यह 2.28 सेमी थी।
विकेट गेट और स्टे वेन्स के निर्माण के लिए दो विधियों पर विचार किया गया: वेट लेअप और वैक्यूम इन्फ्यूजन। वेट लेअप में सूखे कपड़े का उपयोग किया जाता है, जिस पर रेज़िन डालकर और रोलर्स का उपयोग करके रेज़िन को कपड़े में धकेलकर उसे संतृप्त किया जाता है। यह प्रक्रिया वैक्यूम इन्फ्यूजन जितनी स्वच्छ नहीं है और फाइबर-टू-रेज़िन अनुपात के मामले में हमेशा सबसे अनुकूल संरचना नहीं देती है, लेकिन इसमें वैक्यूम इन्फ्यूजन प्रक्रिया की तुलना में कम समय लगता है। वैक्यूम इन्फ्यूजन में सूखे फाइबर को सही दिशा में बिछाया जाता है, और फिर सूखे ढेर को वैक्यूम बैग में बंद कर दिया जाता है और अतिरिक्त फिटिंग लगाई जाती हैं जो रेज़िन की आपूर्ति करती हैं, जिसे वैक्यूम लगाने पर भाग में खींचा जाता है। वैक्यूम रेज़िन की मात्रा को इष्टतम स्तर पर बनाए रखने में मदद करता है और वाष्पशील कार्बनिक पदार्थों के उत्सर्जन को कम करता है।
स्क्रॉल केस को चिकनी आंतरिक सतह सुनिश्चित करने के लिए मेल मोल्ड पर दो अलग-अलग हिस्सों में हैंड लेअप तकनीक का उपयोग करके बनाया जाएगा। इन दोनों हिस्सों को फिर आपस में जोड़ा जाएगा और पर्याप्त मजबूती सुनिश्चित करने के लिए बॉन्डिंग पॉइंट पर बाहरी तरफ फाइबर लगाया जाएगा। स्क्रॉल केस में दबाव के लिए उच्च-शक्ति वाले उन्नत कंपोजिट की आवश्यकता नहीं है, इसलिए एपॉक्सी रेज़िन के साथ फाइबरग्लास फैब्रिक का वेट लेअप पर्याप्त होगा। स्क्रॉल केस की मोटाई पेनस्टॉक के समान डिज़ाइन पैरामीटर पर आधारित है। 250-किलोवाट यूनिट एक एक्सियल फ्लो मशीन है, इसलिए इसमें स्क्रॉल केस नहीं है।
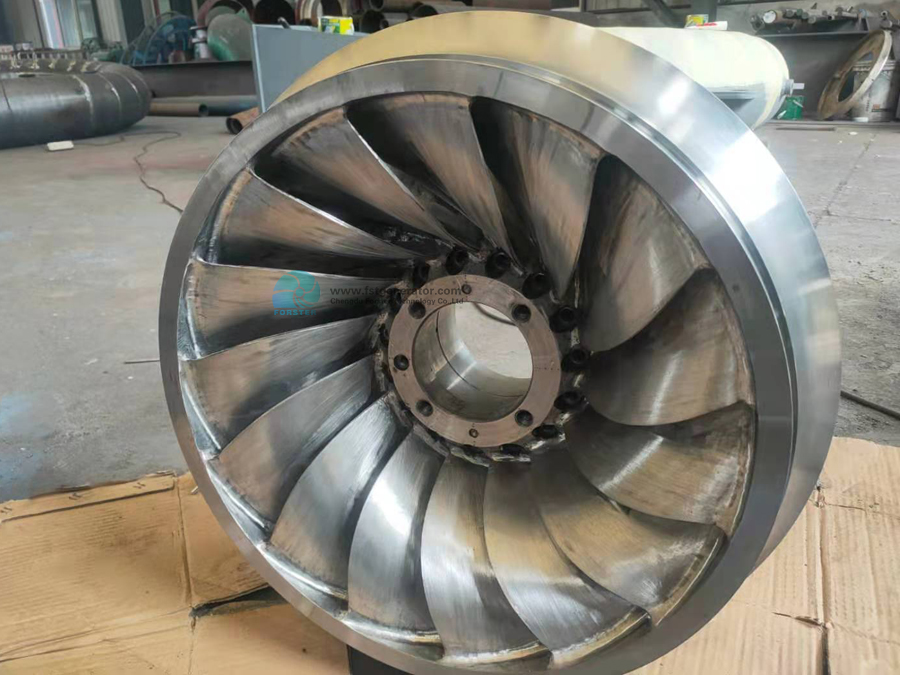
टर्बाइन रनर में जटिल ज्यामिति के साथ-साथ उच्च भार वहन क्षमता भी होती है। हाल के शोध से पता चला है कि उत्कृष्ट मजबूती और कठोरता वाले उच्च-शक्ति वाले संरचनात्मक घटकों का निर्माण कटे हुए प्रीप्रेग एसएमसी से किया जा सकता है।5 लेम्बोर्गिनी गैलार्डो के सस्पेंशन आर्म को फोर्ज्ड कंपोजिट के रूप में जाने जाने वाले कटे हुए प्रीप्रेग एसएमसी की कई परतों का उपयोग करके डिज़ाइन किया गया था, जिसे आवश्यक मोटाई प्राप्त करने के लिए संपीड़न मोल्डिंग द्वारा ढाला गया था। यही विधि फ्रांसिस और प्रोपेलर रनर्स पर भी लागू की जा सकती है। फ्रांसिस रनर को एक इकाई के रूप में नहीं बनाया जा सकता है, क्योंकि ब्लेड के जटिल ओवरलैप के कारण भाग को मोल्ड से निकालना मुश्किल हो जाता है। इसलिए, रनर ब्लेड, क्राउन और बैंड को अलग-अलग निर्मित किया जाता है और फिर उन्हें एक साथ जोड़ा जाता है और क्राउन और बैंड के बाहरी हिस्से से बोल्ट लगाकर मजबूत किया जाता है।
ड्राफ्ट ट्यूब का निर्माण फिलामेंट वाइंडिंग विधि से सबसे आसानी से किया जा सकता है, लेकिन प्राकृतिक रेशों का उपयोग करके इस प्रक्रिया का अभी तक व्यावसायीकरण नहीं हुआ है। इसलिए, हाथ से लेअप विधि को चुना गया, क्योंकि श्रम लागत अधिक होने के बावजूद यह निर्माण की मानक विधि है। मैंड्रेल के समान एक मेल मोल्ड का उपयोग करके, लेअप को मोल्ड को क्षैतिज रखकर पूरा किया जा सकता है और फिर उसे सूखने के लिए ऊर्ध्वाधर किया जा सकता है, जिससे एक तरफ झुकाव नहीं होता है। तैयार भाग में रेज़िन की मात्रा के आधार पर कंपोजिट भागों का वजन थोड़ा भिन्न हो सकता है। ये आंकड़े 50% फाइबर वजन पर आधारित हैं।
स्टील और कंपोजिट से बने 2-मेगावाट टरबाइन का कुल वजन क्रमशः 9,888 किलोग्राम और 7,016 किलोग्राम है। 250-किलोवाट स्टील और कंपोजिट टरबाइन का वजन क्रमशः 3,734 किलोग्राम और 1,927 किलोग्राम है। यह गणना प्रत्येक टरबाइन के लिए 20 विकेट गेट और टरबाइन के हेड के बराबर पेनस्टॉक की लंबाई मानकर की गई है। संभवतः पेनस्टॉक की लंबाई अधिक होगी और उसमें फिटिंग की आवश्यकता होगी, लेकिन यह संख्या यूनिट और उससे जुड़े उपकरणों के वजन का एक बुनियादी अनुमान देती है। जनरेटर, बोल्ट और गेट को संचालित करने वाले हार्डवेयर को इसमें शामिल नहीं किया गया है और इन्हें कंपोजिट और स्टील यूनिटों में समान माना गया है। यह भी ध्यान देने योग्य है कि FEA में देखे गए तनाव सांद्रता को ध्यान में रखते हुए रनर के रीडिजाइन से कंपोजिट यूनिटों का वजन बढ़ेगा, लेकिन यह मात्रा न्यूनतम मानी गई है, लगभग 5 किलोग्राम, ताकि तनाव सांद्रता वाले बिंदुओं को मजबूत किया जा सके।
दिए गए वज़न के हिसाब से, 2 मेगावाट के कंपोजिट टरबाइन और उसके पेनस्टॉक को तेज़ गति वाले V-22 ऑस्प्रे हेलीकॉप्टर द्वारा उठाया जा सकता है, जबकि स्टील की मशीन के लिए धीमे और कम फुर्तीले चिनूक ट्विन रोटर हेलीकॉप्टर की आवश्यकता होगी। साथ ही, 2 मेगावाट के कंपोजिट टरबाइन और पेनस्टॉक को F-250 4×4 ट्रक द्वारा खींचा जा सकता है, जबकि स्टील यूनिट के लिए एक बड़े ट्रक की आवश्यकता होगी जिसे दूरस्थ स्थानों पर जंगल की सड़कों पर चलाना मुश्किल होगा।
निष्कर्ष
मिश्रित सामग्रियों से टरबाइन बनाना संभव है, और पारंपरिक स्टील घटकों की तुलना में इनके वजन में 50% से 70% तक की कमी देखी गई है। कम वजन के कारण मिश्रित टरबाइन को दूरस्थ स्थानों पर भी स्थापित किया जा सकता है। इसके अलावा, इन मिश्रित संरचनाओं को जोड़ने के लिए वेल्डिंग उपकरणों की आवश्यकता नहीं होती है। प्रत्येक भाग को एक या दो खंडों में बनाया जा सकता है, इसलिए घटकों को जोड़ने के लिए कम भागों की आवश्यकता होती है। इस अध्ययन में शामिल छोटे उत्पादन स्तरों में, सांचों और अन्य उपकरणों की लागत घटक की कुल लागत का मुख्य हिस्सा है।
यहां दर्शाए गए छोटे परीक्षण यह दिखाते हैं कि इन सामग्रियों पर आगे शोध शुरू करने में कितना खर्च आएगा। यह शोध कैविटेशन क्षरण और स्थापना के बाद घटकों की यूवी सुरक्षा से संबंधित समस्याओं का समाधान कर सकता है। कैविटेशन को कम करने या यह सुनिश्चित करने के लिए कि टरबाइन ऐसे प्रवाह और ताप स्तरों में चले जो कैविटेशन को रोकते हैं, इलास्टोमर या सिरेमिक कोटिंग का उपयोग संभव हो सकता है। इन और अन्य समस्याओं का परीक्षण और समाधान करना महत्वपूर्ण होगा ताकि यह सुनिश्चित किया जा सके कि इकाइयां स्टील टरबाइनों के समान विश्वसनीयता प्राप्त कर सकें, विशेष रूप से यदि उन्हें ऐसे क्षेत्रों में स्थापित किया जाना है जहां रखरखाव कम ही होगा।
कम उत्पादन मात्रा में भी, कुछ कंपोजिट कंपोनेंट कम श्रम की आवश्यकता के कारण लागत-प्रभावी हो सकते हैं। उदाहरण के लिए, 2-मेगावाट फ्रांसिस यूनिट के स्क्रॉल केस को स्टील से वेल्ड करने पर $80,000 की लागत आएगी, जबकि कंपोजिट से बनाने पर $25,000 की लागत आएगी। हालांकि, टरबाइन रनर के सफल डिजाइन को मानते हुए, कंपोजिट रनर को मोल्ड करने की लागत समकक्ष स्टील कंपोनेंट की तुलना में अधिक होगी। 2-मेगावाट रनर को स्टील से बनाने पर लगभग $23,000 की लागत आएगी, जबकि कंपोजिट से बनाने पर $27,000 की लागत आएगी। मशीन के अनुसार लागत भिन्न हो सकती है। और यदि मोल्ड का पुन: उपयोग किया जा सके, तो अधिक उत्पादन मात्रा में कंपोजिट कंपोनेंट की लागत में काफी कमी आएगी।
शोधकर्ताओं ने पहले ही मिश्रित सामग्रियों से टरबाइन रनर के निर्माण की जांच की है।8 हालांकि, इस अध्ययन में कैविटेशन इरोजन और निर्माण की व्यवहार्यता पर ध्यान नहीं दिया गया। मिश्रित टरबाइनों के लिए अगला कदम एक स्केल मॉडल का डिजाइन और निर्माण करना है जो निर्माण की व्यवहार्यता और मितव्ययिता को साबित करने में सक्षम होगा। फिर इस इकाई का परीक्षण करके दक्षता और प्रयोज्यता के साथ-साथ अत्यधिक कैविटेशन इरोजन को रोकने के तरीकों का पता लगाया जा सकता है।
पोस्ट करने का समय: 15 फरवरी 2022
