Композиттик материалдар гидроэнергетика өнөр жайы үчүн жабдууларды курууда кеңири колдонулууда. Материалдын бекемдигин жана башка критерийлерди изилдөө, айрыкча чакан жана микро түзүлүштөр үчүн дагы көптөгөн колдонулуштарды ачып берди.
Бул макала тиешелүү тажрыйбасы бар эки же андан көп адистер тарабынан жүргүзүлгөн сын-пикирлерге ылайык бааланып жана редакцияланган. Бул кесиптеш рецензенттер кол жазмаларды техникалык тактыгы, пайдалуулугу жана гидроэнергетика тармагындагы жалпы мааниси боюнча баалашат.
Жаңы материалдардын пайда болушу гидроэнергетика тармагы үчүн кызыктуу мүмкүнчүлүктөрдү берет. Баштапкы суу дөңгөлөктөрүндө жана калем дөңгөлөктөрүндө колдонулган жыгачтын ордуна 1800-жылдардын башында болот компоненттери жарым-жартылай колдонулган. Болот жогорку чарчоо жүктөмү аркылуу бекемдигин сактап калат жана кавитация эрозиясына жана коррозияга туруктуу. Анын касиеттери жакшы түшүнүктүү жана компоненттерди өндүрүү процесстери жакшы иштелип чыккан. Чоң агрегаттар үчүн болот тандалган материал бойдон кала берет.
Бирок, кичинекей (10 МВттан төмөн) турбиналардын микроөлчөмдөгү (100 кВттан төмөн) турбиналарга өтүшүн эске алганда, салмакты үнөмдөө жана өндүрүш чыгымдарын жана айлана-чөйрөгө тийгизген таасирин азайтуу үчүн композиттик материалдарды колдонсо болот. Бул электр энергиясы менен камсыздоонун өсүшүнө болгон муктаждыктын уланып жатканын эске алганда өзгөчө маанилүү. Norwegian Renewable Energy Partners компаниясынын 2009-жылдагы изилдөөсүнө ылайык, дээрлик 800 000 МВт болгон дүйнөдөгү орнотулган гидроэнергетикалык кубаттуулук экономикалык жактан мүмкүн болгон гидроэнергетикалык кубаттуулуктун 10% гана жана техникалык жактан мүмкүн болгон гидроэнергетикалык кубаттуулуктун 6% гана түзөт. Техникалык жактан мүмкүн болгон гидроэнергетикалык кубаттуулуктун көбүрөөк бөлүгүн экономикалык жактан мүмкүн болгон чөйрөгө алып келүү мүмкүнчүлүгү композиттик компоненттердин масштабдын үнөмдүүлүгүн камсыз кылуу мүмкүнчүлүгү менен жогорулайт.
Композиттик компоненттерди өндүрүү
Калемчектин стогун үнөмдүү жана туруктуу жогорку бекемдик менен өндүрүү үчүн эң жакшы ыкма - жипче менен ороо. Чоң огу чайыр ваннасынан өткөрүлгөн буладан жасалган жөргөмүштөр менен оролгон. Ички басым, узунунан ийүү жана иштетүү үчүн бекемдикти түзүү үчүн жөргөмүштөр алкак жана спираль формасындагы оймо-чиймелер менен оролгон. Төмөндөгү жыйынтыктар бөлүмүндө жергиликтүү жеткирүүчүлөрдөн алынган баалардын негизинде эки калемчектин өлчөмү үчүн футтун баасы жана салмагы көрсөтүлгөн. Баада долбоордун калыңдыгы салыштырмалуу төмөн басым жүктөмүнө эмес, орнотуу жана иштетүү талаптарына жараша болгону жана экөө үчүн тең 2,28 см болгону көрсөтүлгөн.
Дарбаза дарбазалары жана калканчалары үчүн эки өндүрүш ыкмасы каралган: нымдуу катмарлоо жана вакуумдук куюу. Нымдуу катмарлоо кургак кездемени колдонот, ал кездеменин үстүнө чайыр куюп, чайырды кездемеге түртүү үчүн роликтерди колдонуу менен сиңирилет. Бул процесс вакуумдук куюу сыяктуу таза эмес жана була-чайыр катышы жагынан дайыма эле эң оптималдаштырылган түзүлүштү түзө бербейт, бирок вакуумдук куюу процессине караганда аз убакытты талап кылат. Вакуумдук куюу кургак буланы туура багытта топтойт, андан кийин кургак үймөк вакуумдук баштыкка салынып, чайыр менен камсыздоого алып келүүчү кошумча арматуралар бекитилет, ал вакуум колдонулганда тетикке тартылат. Вакуум чайырдын көлөмүн оптималдуу деңгээлде кармап турууга жардам берет жана учуучу органикалык заттардын бөлүнүп чыгышын азайтат.
Жылмакай ички бетин камсыз кылуу үчүн сыдырма кутучасы эркек калыпта эки башка жарымга кол менен коюу ыкмасын колдонот. Андан кийин бул эки жарым жетиштүү бекемдикти камсыз кылуу үчүн бириктирүүчү чекитте сырткы бетине була кошулуп, бири-бирине жабышат. Сыдырма кутучасындагы басым жүгү жогорку бекемдиктеги өркүндөтүлгөн композитти талап кылбайт, андыктан эпоксид чайыры кошулган айнек буласынан жасалган кездемени нымдуу коюу жетиштүү болот. Сыдырма кутучасынын калыңдыгы калем сток менен бирдей дизайн параметрине негизделген. 250 кВт кубаттуулуктагы агрегат октук агым машинасы болуп саналат, андыктан сыдырма кутучасы жок.
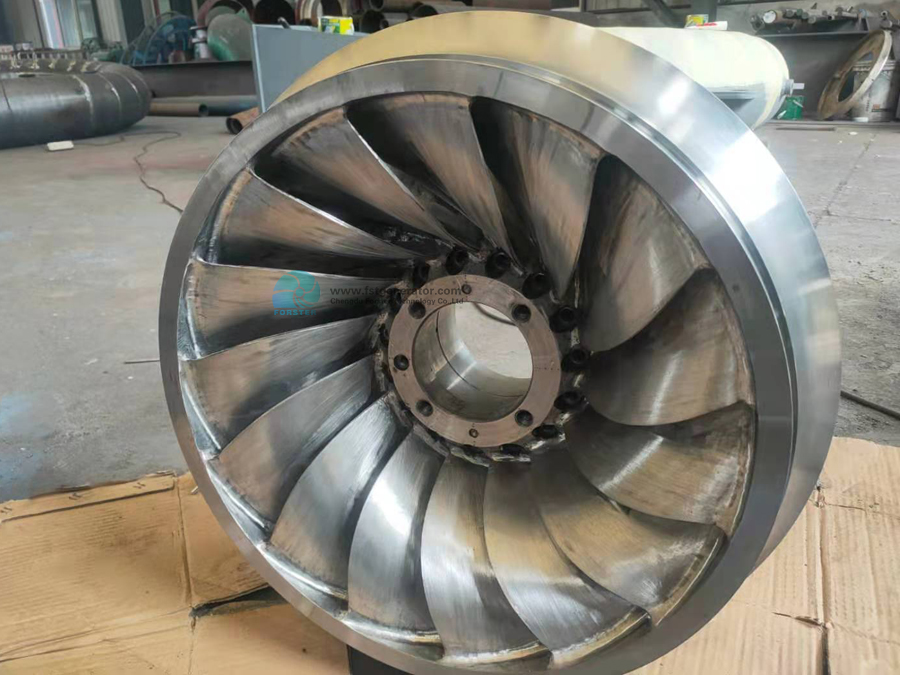
Турбинанын чуркоочу механизми татаал геометрияны жогорку жүк талаптары менен айкалыштырат. Акыркы изилдөөлөр көрсөткөндөй, жогорку бекемдиктеги структуралык компоненттерди эң сонун бекемдикке жана катуулукка ээ болгон майдаланган препрег SMCден жасоого болот.5 Lamborghini Gallardo унаасынын асма рычагы керектүү калыңдыкты алуу үчүн кысуу жолу менен калыпка салынган, согулган композит деп аталган майдаланган препрег SMCнин бир нече катмарын колдонуу менен иштелип чыккан. Ушул эле ыкманы Francis жана пропеллердин чуркоочу механизмдерине да колдонсо болот. Francis чуркоочу механизмин бир бүтүн катары жасоого болбойт, анткени бычактын бири-бирине дал келишинин татаалдыгы тетиктин калыптан алынышына тоскоол болот. Ошентип, чуркоочу механизмдин бычактары, таажысы жана тилкеси өзүнчө жасалат, андан кийин бири-бирине бириктирилип, таажынын жана тилкенин сырты аркылуу болттор менен бекемделет.
Түтүктү жипче ороо аркылуу жасоо эң оңой болгону менен, бул процесс табигый булаларды колдонуу менен коммерциялаштырыла элек. Ошондуктан, эмгек чыгымдарынын жогору болгонуна карабастан, бул өндүрүштүн стандарттуу ыкмасы болгондуктан, кол менен коюу тандалып алынган. Мандрелге окшош эркек калыпты колдонуу менен, коюуну калып горизонталдуу абалда, андан кийин вертикалдуу кылып айландырып, бир тарабынын салбырап калышына жол бербей бүтүрүүгө болот. Композиттик бөлүктөрдүн салмагы даяр бөлүктөгү чайырдын көлөмүнө жараша бир аз өзгөрүп турат. Бул сандар буланын салмагынын 50%ына негизделген.
Болоттон жана композиттик 2 МВт турбинанын жалпы салмагы тиешелүүлүгүнө жараша 9888 кг жана 7016 кг түзөт. 250 кВт болоттон жана композиттик турбиналар тиешелүүлүгүнө жараша 3734 кг жана 1927 кг түзөт. Жалпысынан ар бир турбина үчүн 20 дарбаза жана турбинанын башына барабар калемсаптын узундугу болжолдонууда. Калемсап узунураак болуп, арматураларды талап кылышы мүмкүн, бирок бул сан блоктун жана ага байланыштуу перифериялык түзүлүштөрдүн салмагынын негизги баасын берет. Генератор, болттор жана дарбазаны иштетүүчү жабдыктар киргизилген эмес жана композиттик жана болот блокторунун ортосунда окшош деп болжолдонууда. Ошондой эле, FEAда байкалган чыңалуу концентрацияларын эске алуу үчүн талап кылынган чуркоочу түзүлүштү кайра конструкциялоо композиттик блокторго салмак кошоорун, бирок чыңалуу концентрациясы бар чекиттерди бекемдөө үчүн бул өлчөм минималдуу, болжол менен 5 кг деп болжолдонууда.
Берилген салмактар менен 2 МВт кубаттуулуктагы курама турбинаны жана анын калканч стволун тез V-22 Osprey көтөрө алат, ал эми болоттон жасалган машина жайыраак, анча маневрленбеген Chinook кош роторлуу тик учагы менен көтөрүлүшү мүмкүн. Ошондой эле, 2 МВт кубаттуулуктагы курама турбинаны жана калканч стволун F-250 4×4 менен сүйрөп кетиши мүмкүн, ал эми болоттон жасалган блок үчүн чоңураак жүк ташуучу унаа керек, эгерде орнотуу алыстан жүргүзүлсө, аны токой жолдорунда башкаруу кыйын болот.
Жыйынтыктар
Турбиналарды композиттик материалдардан курууга болот жана кадимки болот компоненттерине салыштырмалуу салмагы 50% дан 70% га чейин төмөндөгөнү байкалган. Салмактын азайышы композиттик турбиналарды алыскы жерлерге орнотууга мүмкүндүк берет. Мындан тышкары, бул композиттик конструкцияларды чогултуу үчүн ширетүүчү жабдуулар талап кылынбайт. Компоненттерди болт менен бекитүү үчүн азыраак тетиктер талап кылынат, анткени ар бир бөлүктү бир же эки бөлүктөн жасоого болот. Бул изилдөөдө моделделген чакан өндүрүштүк каттамдарда калыптардын жана башка шаймандардын баасы компоненттердин баасынан жогору турат.
Бул жерде көрсөтүлгөн чакан чуркоолор бул материалдарды андан ары изилдөөнү баштоо канча тураарын көрсөтөт. Бул изилдөө орнотулгандан кийин компоненттердин кавитация эрозиясын жана ультрафиолет нурларынан корголушун чече алат. Кавитацияны азайтуу же турбинанын кавитациянын пайда болушуна жол бербеген агым жана басым режимдеринде иштешин камсыз кылуу үчүн эластомердик же керамикалык каптоолорду колдонууга болот. Агрегаттардын болот турбиналарына окшош ишенимдүүлүккө жетиши үчүн, айрыкча, алар сейрек техникалык тейлөөдөн өткөн аймактарда орнотула турган болсо, бул жана башка маселелерди сынап көрүү жана чечүү маанилүү болот.
Мындай чакан чуркоолордо да, кээ бир композиттик компоненттерди өндүрүү үчүн талап кылынган эмгектин азайышынан улам үнөмдүү болушу мүмкүн. Мисалы, 2 МВт кубаттуулуктагы Фрэнсис агрегаты үчүн ролик корпусун болоттон ширетүү 80 000 долларды түзөт, ал эми композиттик өндүрүш 25 000 долларды түзөт. Бирок, турбиналык чуркоочулардын ийгиликтүү долбоорлонушун эске алганда, композиттик чуркоолорду калыптоонун баасы эквиваленттүү болот компоненттеринен жогору. 2 МВт кубаттуулуктагы чуркоочуну болоттон ширетүү 23 000 долларга жакын, ал эми композиттик өндүрүш 27 000 долларды түзөт. Баалар машинага жараша өзгөрүшү мүмкүн. Эгерде калыптарды кайра колдонууга мүмкүн болсо, композиттик компоненттердин баасы өндүрүштүн жогорку чуркоолорунда бир топ төмөндөйт.
Изилдөөчүлөр буга чейин композиттик материалдардан турбиналардын чуркоочу түзүлүштөрүн курууну изилдеп келишкен.8 Бирок, бул изилдөө кавитация эрозиясын жана курулуштун мүмкүнчүлүгүн караган эмес. Композиттик турбиналардын кийинки кадамы - өндүрүштүн мүмкүнчүлүгүн жана үнөмдүүлүгүн далилдөөгө мүмкүндүк берген масштабдуу моделди иштеп чыгуу жана куруу. Андан кийин бул агрегат натыйжалуулукту жана колдонулушун, ошондой эле ашыкча кавитация эрозиясынын алдын алуу ыкмаларын аныктоо үчүн сыноодон өтүшү мүмкүн.
Жарыяланган убактысы: 2022-жылдын 15-февралы
