Verbundwerkstoffe finden zunehmend Anwendung im Anlagenbau für die Wasserkraftindustrie. Untersuchungen zur Materialfestigkeit und anderen Kriterien eröffnen viele weitere Einsatzmöglichkeiten, insbesondere für kleine und Mikroanlagen.
Dieser Artikel wurde von mindestens zwei Fachleuten mit einschlägiger Expertise geprüft und redigiert. Die Gutachter beurteilen die Manuskripte hinsichtlich ihrer technischen Korrektheit, ihres Nutzens und ihrer Bedeutung für die Wasserkraftbranche.
Der Einsatz neuer Werkstoffe eröffnet der Wasserkraftindustrie vielversprechende Möglichkeiten. Holz – ursprünglich für Wasserräder und Druckrohrleitungen verwendet – wurde Anfang des 19. Jahrhunderts teilweise durch Stahlbauteile ersetzt. Stahl behält seine Festigkeit auch bei hoher Dauerbelastung und ist beständig gegen Kavitationserosion und Korrosion. Seine Eigenschaften sind gut erforscht, und die Verfahren zur Bauteilherstellung sind ausgereift. Für große Anlagen wird Stahl daher voraussichtlich weiterhin der bevorzugte Werkstoff bleiben.
Angesichts des zunehmenden Einsatzes kleiner (unter 10 MW) bis hin zu Mikroturbinen (unter 100 kW) können Verbundwerkstoffe jedoch zur Gewichtsreduzierung, Senkung der Herstellungskosten und Verringerung der Umweltbelastung beitragen. Dies ist insbesondere angesichts des stetig wachsenden Strombedarfs relevant. Die weltweit installierte Wasserkraftkapazität, die laut einer Studie von Norwegian Renewable Energy Partners aus dem Jahr 2009 fast 800.000 MW beträgt, entspricht lediglich 10 % der wirtschaftlich und 6 % der technisch realisierbaren Wasserkraft. Das Potenzial, mehr technisch realisierbare Wasserkraft auch wirtschaftlich rentabel zu machen, steigt mit der Fähigkeit von Verbundwerkstoffkomponenten, Skaleneffekte zu erzielen.
Herstellung von Verbundbauteilen
Für die wirtschaftliche und gleichbleibend hohe Festigkeit der Druckrohrleitung ist das Faserwickelverfahren am besten geeignet. Ein großer Dorn wird mit Faserbündeln umwickelt, die zuvor in einem Harzbad getränkt wurden. Die Bündel werden ringförmig und spiralförmig gewickelt, um die nötige Festigkeit für Innendruck, Längsbiegung und Handhabung zu erzielen. Im folgenden Abschnitt „Ergebnisse“ sind die Kosten und das Gewicht pro Fuß für die beiden Druckrohrleitungsgrößen aufgeführt, basierend auf einem Angebot lokaler Lieferanten. Dem Angebot zufolge wurde die Wandstärke eher durch die Anforderungen an Installation und Handhabung als durch die relativ geringe Druckbelastung bestimmt und betrug in beiden Fällen 2,28 cm.
Für die Leitschaufeln und Leitbleche wurden zwei Fertigungsverfahren in Betracht gezogen: Nasslaminieren und Vakuuminfusion. Beim Nasslaminieren wird trockenes Gewebe verwendet, das durch Übergießen mit Harz und anschließendes Einpressen des Harzes mittels Walzen imprägniert wird. Dieses Verfahren ist nicht so sauber wie die Vakuuminfusion und führt nicht immer zu einer optimalen Struktur hinsichtlich des Faser-Harz-Verhältnisses, ist aber zeitsparender. Bei der Vakuuminfusion werden die trockenen Fasern in der korrekten Ausrichtung laminiert. Der trockene Faserstapel wird anschließend vakuumverpackt und mit zusätzlichen Verbindungsstücken versehen, die zu einer Harzzufuhr führen. Das Harz wird beim Anlegen des Vakuums in das Bauteil gesaugt. Das Vakuum trägt dazu bei, die Harzmenge auf einem optimalen Niveau zu halten und die Freisetzung flüchtiger organischer Verbindungen zu reduzieren.
Das Spiralgehäuse wird in zwei separaten Hälften auf einer Negativform von Hand laminiert, um eine glatte Innenfläche zu gewährleisten. Diese beiden Hälften werden anschließend miteinander verklebt, wobei an der Klebestelle von außen Fasern eingearbeitet werden, um eine ausreichende Festigkeit sicherzustellen. Die Druckbelastung im Spiralgehäuse erfordert keinen hochfesten Verbundwerkstoff; ein Nasslaminieren von Glasfasergewebe mit Epoxidharz ist ausreichend. Die Wandstärke des Spiralgehäuses basiert auf denselben Auslegungsparametern wie die des Druckrohrs. Die 250-kW-Anlage ist eine Axialturbine und benötigt daher kein Spiralgehäuse.
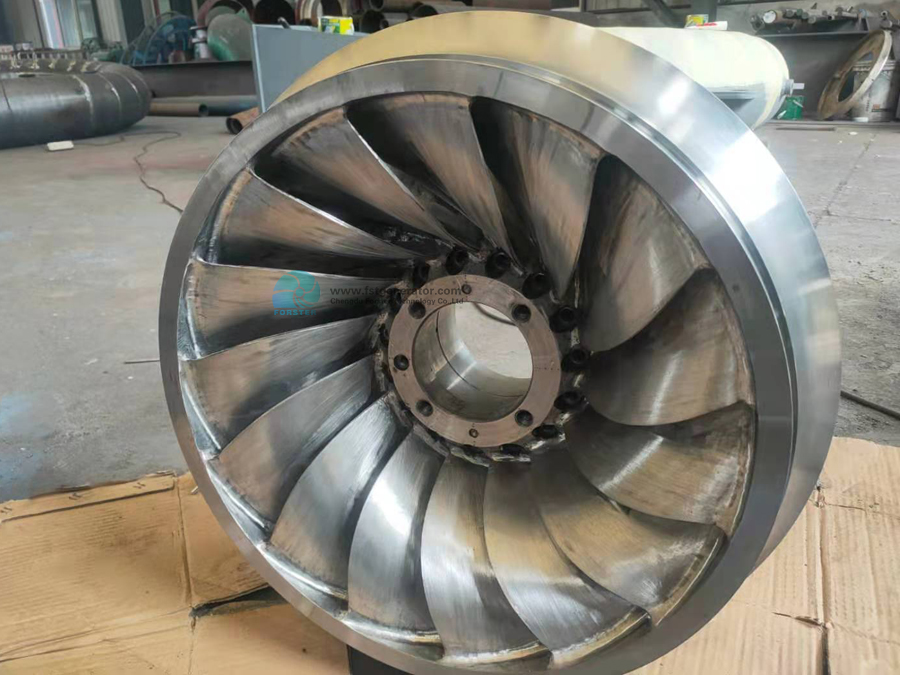
Ein Turbinenlaufrad vereint eine komplexe Geometrie mit hohen Belastungsanforderungen. Jüngste Forschungsergebnisse haben gezeigt, dass hochfeste Strukturbauteile aus geschnittenem Prepreg-SMC mit exzellenter Festigkeit und Steifigkeit gefertigt werden können.⁵ Der Querlenker des Lamborghini Gallardo wurde aus mehreren Lagen eines geschnittenen Prepreg-SMC, einem sogenannten Schmiedeverbundwerkstoff, konstruiert und durch Formpressen auf die erforderliche Dicke gebracht. Das gleiche Verfahren lässt sich auf Francis- und Propellerlaufräder anwenden. Das Francis-Laufrad kann nicht als einteiliges Bauteil gefertigt werden, da die komplexe Schaufelüberlappung das Entformen verhindern würde. Daher werden die Laufradschaufeln, der Laufradkegel und das Laufradband separat gefertigt und anschließend miteinander verklebt und durch die Außenseite von Laufradkegel und Laufradband mit Schrauben verstärkt.
Das Zugrohr lässt sich zwar am einfachsten durch Filamentwicklung herstellen, dieses Verfahren ist jedoch mit Naturfasern noch nicht kommerziell etabliert. Daher wurde das Handlaminieren gewählt, da es trotz höherer Arbeitskosten ein Standardverfahren ist. Mithilfe einer dornähnlichen Form kann das Laminieren zunächst horizontal erfolgen und anschließend zum Aushärten vertikal ausgerichtet werden, wodurch ein einseitiges Durchhängen verhindert wird. Das Gewicht der Verbundbauteile variiert je nach Harzanteil im fertigen Bauteil. Die angegebenen Werte basieren auf einem Faseranteil von 50 Gew.-%.
Die Gesamtgewichte der 2-MW-Turbine aus Stahl und Verbundwerkstoff betragen 9.888 kg bzw. 7.016 kg. Die 250-kW-Turbinen aus Stahl und Verbundwerkstoff wiegen 3.734 kg bzw. 1.927 kg. Die Gesamtgewichte basieren auf 20 Leitschaufeln pro Turbine und einer Druckrohrleitungslänge entsprechend der Fallhöhe der Turbine. Es ist wahrscheinlich, dass die Druckrohrleitung länger ist und Anpassungen erfordert. Die angegebenen Werte dienen jedoch als grobe Schätzung des Gewichts der Anlage und der zugehörigen Peripheriegeräte. Generator, Schrauben und die Betätigungselemente der Leitschaufeln sind nicht berücksichtigt und werden für die Verbund- und Stahleinheiten als identisch angenommen. Die aufgrund der in der FEA ermittelten Spannungskonzentrationen erforderliche Überarbeitung des Laufrads würde das Gewicht der Verbundeinheiten zwar erhöhen, jedoch wird der zusätzliche Aufwand auf minimale 5 kg geschätzt, um die Stellen mit Spannungskonzentrationen zu verstärken.
Bei den gegebenen Gewichten könnten die 2-MW-Verbundturbine und ihre Druckleitung von der schnellen V-22 Osprey transportiert werden, während für die Stahlkonstruktion ein langsamerer und weniger wendiger Chinook-Doppelrotorhubschrauber erforderlich wäre. Alternativ könnten die 2-MW-Verbundturbine und die Druckleitung von einem F-250 4×4 gezogen werden, während für die Stahlkonstruktion ein größerer Lkw benötigt würde, der auf abgelegenen Waldwegen schwer zu manövrieren wäre.
Schlussfolgerungen
Die Herstellung von Turbinen aus Verbundwerkstoffen ist realisierbar, und im Vergleich zu herkömmlichen Stahlbauteilen konnte eine Gewichtsreduzierung von 50 % bis 70 % erzielt werden. Durch das geringere Gewicht können Verbundturbinen auch an abgelegenen Standorten installiert werden. Zudem ist für die Montage dieser Verbundstrukturen keine Schweißausrüstung erforderlich. Die Bauteile benötigen außerdem weniger zu verschraubende Teile, da jedes Bauteil aus ein oder zwei Abschnitten gefertigt werden kann. Bei den in dieser Studie modellierten Kleinserien dominieren die Kosten für die Formen und sonstigen Werkzeuge die Bauteilkosten.
Die hier dargestellten Kleinserien veranschaulichen die Kosten für den Beginn weiterer Forschungen zu diesen Materialien. Diese Forschung kann sich mit Kavitationserosion und dem UV-Schutz der Komponenten nach der Installation befassen. Es ist möglich, Elastomer- oder Keramikbeschichtungen einzusetzen, um Kavitation zu reduzieren oder sicherzustellen, dass die Turbine in Strömungs- und Förderhöhenbereichen arbeitet, die Kavitation verhindern. Es ist wichtig, diese und weitere Probleme zu testen und zu lösen, um sicherzustellen, dass die Anlagen eine ähnliche Zuverlässigkeit wie Stahlturbinen erreichen, insbesondere wenn sie in Gebieten mit seltener Wartung installiert werden sollen.
Selbst bei kleinen Serien können einige Verbundwerkstoffkomponenten aufgrund des geringeren Arbeitsaufwands in der Fertigung kosteneffizient sein. Beispielsweise würde ein Spiralgehäuse für die 2-MW-Francis-Turbine in Stahl 80.000 US-Dollar kosten, im Vergleich zu 25.000 US-Dollar in Verbundwerkstoff. Bei erfolgreicher Konstruktion der Turbinenlaufräder sind die Kosten für das Formen der Verbundwerkstoff-Laufräder jedoch höher als die für vergleichbare Stahlkomponenten. Das 2-MW-Laufrad würde in Stahl etwa 23.000 US-Dollar kosten, in Verbundwerkstoff hingegen 27.000 US-Dollar. Die Kosten können je nach Maschine variieren. Bei höheren Produktionsserien würden die Kosten für Verbundwerkstoffkomponenten deutlich sinken, wenn die Formen wiederverwendet werden könnten.
Forscher haben bereits die Herstellung von Turbinenlaufrädern aus Verbundwerkstoffen untersucht.⁸ Diese Studie befasste sich jedoch nicht mit Kavitationserosion und der Machbarkeit der Konstruktion. Der nächste Schritt für Verbundturbinen ist die Entwicklung und der Bau eines maßstabsgetreuen Modells, um die Machbarkeit und Wirtschaftlichkeit der Fertigung nachzuweisen. Dieses Modell kann anschließend getestet werden, um Effizienz und Anwendbarkeit sowie Methoden zur Vermeidung übermäßiger Kavitationserosion zu ermitteln.
Veröffentlichungsdatum: 15. Februar 2022
