Kompozit malzemeler, hidroelektrik enerji endüstrisi için ekipman yapımında giderek daha fazla yer edinmektedir. Malzeme dayanımı ve diğer kriterlere yönelik bir araştırma, özellikle küçük ve mikro üniteler için çok daha fazla uygulama alanı ortaya koymaktadır.
Bu makale, ilgili uzmanlığa sahip iki veya daha fazla profesyonel tarafından yapılan değerlendirmeler doğrultusunda incelenmiş ve düzenlenmiştir. Bu hakemler, makaleleri teknik doğruluk, kullanışlılık ve hidroelektrik endüstrisi içindeki genel önemi açısından değerlendirirler.
Yeni malzemelerin yükselişi, hidroelektrik endüstrisi için heyecan verici fırsatlar sunmaktadır. Orijinal su çarklarında ve boru hatlarında kullanılan ahşap, 1800'lerin başlarında kısmen çelik bileşenlerle değiştirildi. Çelik, yüksek yorulma yükü altında bile mukavemetini korur ve kavitasyon erozyonuna ve korozyona karşı dirençlidir. Özellikleri iyi anlaşılmış ve bileşen üretim süreçleri iyi geliştirilmiştir. Büyük üniteler için çelik, muhtemelen tercih edilen malzeme olmaya devam edecektir.
Ancak, küçük (10 MW'ın altında) ve mikro boyutlu (100 kW'ın altında) türbinlerin yükselişi göz önüne alındığında, kompozitler ağırlığı azaltmak, üretim maliyetini düşürmek ve çevresel etkiyi azaltmak için kullanılabilir. Bu, elektrik arzındaki sürekli büyüme ihtiyacı göz önüne alındığında özellikle önemlidir. Norveç Yenilenebilir Enerji Ortakları'nın 2009 tarihli bir çalışmasına göre, kurulu dünya hidroelektrik kapasitesi yaklaşık 800.000 MW olup, bu ekonomik olarak uygulanabilir hidroelektrik kapasitesinin yalnızca %10'unu ve teknik olarak uygulanabilir hidroelektrik kapasitesinin %6'sını oluşturmaktadır. Kompozit bileşenlerin ölçek ekonomisi sağlama yeteneğiyle, teknik olarak uygulanabilir hidroelektrik kapasitesinin daha fazlasını ekonomik olarak uygulanabilir hale getirme potansiyeli artmaktadır.
Kompozit bileşen üretimi
Su borusunu ekonomik ve tutarlı yüksek mukavemetle üretmek için en iyi yöntem filament sarma yöntemidir. Büyük bir mandrel, reçine banyosundan geçirilmiş elyaf demetleriyle sarılır. Demetler, iç basınca, boyuna bükülmeye ve taşımaya karşı mukavemet oluşturmak için halka ve helezon desenlerinde sarılır. Aşağıdaki sonuçlar bölümü, yerel tedarikçilerden alınan bir teklife dayanarak, iki su borusu boyutu için ayak başına maliyeti ve ağırlığı göstermektedir. Teklif, tasarım kalınlığının nispeten düşük basınç yükünden ziyade kurulum ve taşıma gereksinimlerinden kaynaklandığını ve her ikisi için de 2,28 cm olduğunu göstermiştir.
Kanatçık kapakları ve destek kanatları için iki üretim yöntemi düşünüldü: ıslak serim ve vakum infüzyonu. Islak serim yönteminde, kuru kumaşın üzerine reçine dökülerek ve reçineyi kumaşa itmek için silindirler kullanılarak kumaş emdirilir. Bu işlem vakum infüzyonu kadar temiz değildir ve lif-reçine oranı açısından her zaman en optimize yapıyı üretmez, ancak vakum infüzyon işleminden daha az zaman alır. Vakum infüzyonunda kuru lifler doğru yönlerde serilir ve kuru yığın daha sonra vakum torbalanır ve reçine beslemesine yol açan ek bağlantı parçaları takılır; vakum uygulandığında reçine parçanın içine çekilir. Vakum, reçine miktarını optimum seviyede tutmaya ve uçucu organik maddelerin salınımını azaltmaya yardımcı olur.
Sarmal gövde, pürüzsüz bir iç yüzey sağlamak için erkek kalıp üzerinde iki ayrı yarım halinde elle serim yöntemiyle üretilecektir. Bu iki yarım daha sonra, yeterli mukavemeti sağlamak için yapıştırma noktasında dıştan elyaf eklenerek birbirine yapıştırılacaktır. Sarmal gövdedeki basınç yükü, yüksek mukavemetli gelişmiş bir kompozit gerektirmez, bu nedenle epoksi reçine ile fiberglas kumaşın ıslak serimi yeterli olacaktır. Sarmal gövdenin kalınlığı, su borusu ile aynı tasarım parametresine dayanmaktadır. 250 kW'lık ünite eksenel akışlı bir makinedir, bu nedenle sarmal gövde bulunmamaktadır.
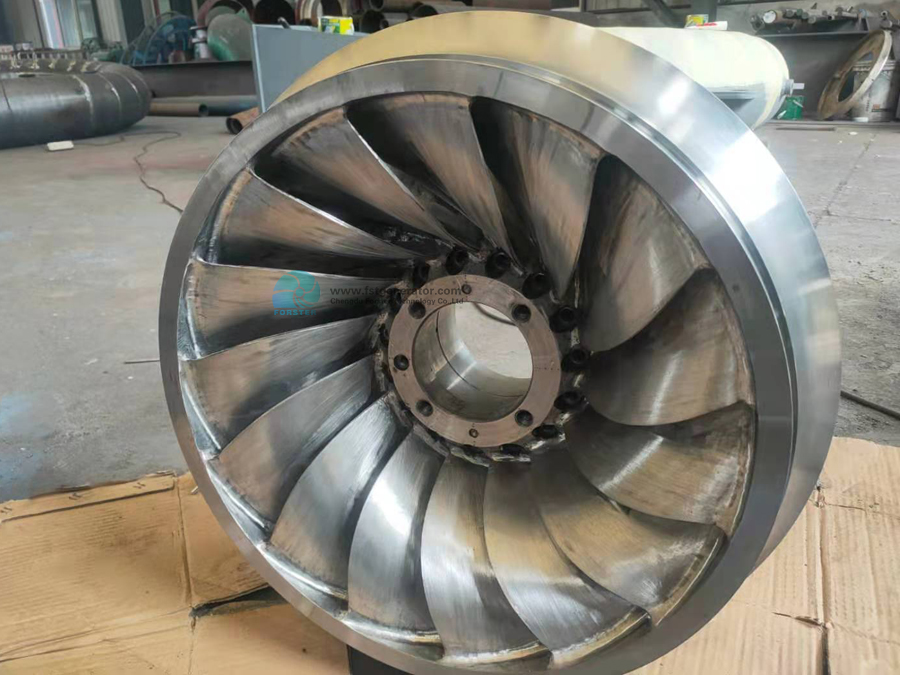
Bir türbin çarkı, karmaşık bir geometriyi yüksek yük gereksinimleriyle birleştirir. Son çalışmalar, yüksek mukavemetli yapısal bileşenlerin, mükemmel mukavemet ve rijitliğe sahip doğranmış prepreg SMC'den üretilebileceğini göstermiştir.⁵ Lamborghini Gallardo'nun süspansiyon kolu, dövme kompozit olarak bilinen doğranmış prepreg SMC'nin çoklu katmanları kullanılarak tasarlanmış ve gerekli kalınlığı elde etmek için sıkıştırma kalıplama yöntemiyle üretilmiştir. Aynı yöntem Francis ve pervane çarklarına da uygulanabilir. Francis çarkı tek bir ünite olarak üretilemez, çünkü kanat örtüşmesinin karmaşıklığı parçanın kalıptan çıkarılmasını engelleyecektir. Bu nedenle, çark kanatları, taç ve bant ayrı ayrı üretilir ve daha sonra taç ve bandın dışından cıvatalarla birbirine yapıştırılıp güçlendirilir.
Çekme borusunun üretimi en kolay şekilde filament sarma yöntemiyle yapılsa da, bu işlem doğal lifler kullanılarak ticarileştirilmemiştir. Bu nedenle, daha yüksek işçilik maliyetlerine rağmen standart bir üretim yöntemi olan elle serim yöntemi seçilmiştir. Mandrel benzeri bir erkek kalıp kullanılarak, serim işlemi kalıp yatay konumdayken tamamlanabilir ve daha sonra kürleme için dikey konuma getirilerek bir tarafta sarkma önlenebilir. Kompozit parçaların ağırlığı, bitmiş parçadaki reçine miktarına bağlı olarak biraz değişecektir. Bu rakamlar %50 lif ağırlığına dayanmaktadır.
2 MW'lık çelik ve kompozit türbinlerin toplam ağırlıkları sırasıyla 9.888 kg ve 7.016 kg'dır. 250 kW'lık çelik ve kompozit türbinlerin ağırlıkları ise sırasıyla 3.734 kg ve 1.927 kg'dır. Toplam ağırlıklar, her türbin için 20 adet kanatlı kapı ve türbinin baş yüksekliğine eşit bir su borusu uzunluğu varsayılarak hesaplanmıştır. Su borusunun daha uzun olması ve bağlantı parçaları gerektirmesi muhtemeldir, ancak bu rakam ünitenin ve ilgili çevre birimlerinin ağırlığına ilişkin temel bir tahmin vermektedir. Jeneratör, cıvatalar ve kapı çalıştırma donanımı dahil değildir ve kompozit ve çelik üniteler arasında benzer olduğu varsayılmıştır. Ayrıca, sonlu elemanlar analizinde görülen gerilme yoğunlaşmalarını hesaba katmak için gereken çark yeniden tasarımının kompozit ünitelere ağırlık ekleyeceği, ancak miktarın minimum düzeyde, gerilme yoğunlaşması olan noktaları güçlendirmek için yaklaşık 5 kg olduğu varsayılmıştır.
Verilen ağırlıklarla, 2 MW'lık kompozit türbin ve boru hattı hızlı V-22 Osprey helikopteriyle kaldırılabilirken, çelik makine daha yavaş ve manevra kabiliyeti daha düşük bir Chinook çift rotorlu helikopter gerektirir. Ayrıca, 2 MW'lık kompozit türbin ve boru hattı bir F-250 4×4 ile çekilebilirken, çelik ünite daha büyük bir kamyon gerektirir ve kurulum uzak bir yerde ise orman yollarında manevra yapması zor olur.
Sonuçlar
Kompozit malzemelerden türbin üretmek mümkündür ve geleneksel çelik bileşenlere kıyasla %50 ila %70 oranında ağırlık azalması gözlemlenmiştir. Azalan ağırlık, kompozit türbinlerin uzak yerlere kurulmasına olanak tanır. Ayrıca, bu kompozit yapıların montajı kaynak ekipmanı gerektirmez. Bileşenler ayrıca, her parça bir veya iki bölümden üretilebildiği için, birbirine cıvatalanacak daha az parça gerektirir. Bu çalışmada modellenen küçük üretim serilerinde, kalıpların ve diğer aletlerin maliyeti, bileşen maliyetine hakimdir.
Burada belirtilen küçük ölçekli çalışmalar, bu malzemeler üzerinde daha fazla araştırma yapmanın maliyetini göstermektedir. Bu araştırma, kurulumdan sonra bileşenlerin kavitasyon erozyonuna ve UV korumasına yönelik sorunları ele alabilir. Kavitasyonu azaltmak veya türbinin kavitasyonun oluşmasını engelleyen akış ve basınç rejimlerinde çalışmasını sağlamak için elastomer veya seramik kaplamalar kullanmak mümkün olabilir. Özellikle bakımın seyrek olacağı alanlara kurulacaklarsa, ünitelerin çelik türbinlere benzer güvenilirliğe ulaşabilmesini sağlamak için bu ve diğer sorunların test edilmesi ve çözülmesi önemlidir.
Bu küçük üretim serilerinde bile, bazı kompozit bileşenler, üretim için gereken işçiliğin azalması nedeniyle maliyet açısından daha avantajlı olabilir. Örneğin, 2 MW'lık Francis ünitesi için bir türbin gövdesinin çelikten kaynakla üretilmesi 80.000 dolara mal olurken, kompozit malzemeden üretilmesi 25.000 dolara mal olur. Bununla birlikte, türbin çarklarının başarılı bir şekilde tasarlanması durumunda, kompozit çarkların kalıplama maliyeti, eşdeğer çelik bileşenlerden daha yüksek olacaktır. 2 MW'lık çarkın çelikten üretilmesi yaklaşık 23.000 dolara mal olurken, kompozit malzemeden üretilmesi 27.000 dolara mal olur. Maliyetler makineye göre değişebilir. Ayrıca, kalıpların yeniden kullanılabilmesi durumunda, kompozit bileşenlerin maliyeti daha yüksek üretim serilerinde önemli ölçüde düşecektir.
Araştırmacılar daha önce kompozit malzemelerden türbin çarklarının yapımını incelemişlerdir.⁸ Ancak bu çalışma, kavitasyon erozyonunu ve yapım fizibilitesini ele almamıştır. Kompozit türbinler için bir sonraki adım, fizibilite ve üretim ekonomisinin kanıtlanmasına olanak sağlayacak ölçekli bir model tasarlamak ve inşa etmektir. Bu ünite daha sonra verimlilik ve uygulanabilirliğin yanı sıra aşırı kavitasyon erozyonunu önleme yöntemlerini belirlemek için test edilebilir.
Yayın tarihi: 15 Şubat 2022
