Zemra e çdo hidroturbine është motori i saj rrotullues. Ky është komponenti që shndërron energjinë e ujit që rrjedh në energji mekanike rrotulluese, e cila nga ana tjetër e vë në lëvizje gjeneratorin për të prodhuar energji elektrike. Ndër të gjitha llojet e turbinave, motori rrotullues Francis, me tehet e tij komplekse dhe të përdredhura, përfaqëson një nga komponentët më sfidues dhe më të saktë për t'u prodhuar. Procesi është një përzierje e jashtëzakonshme e mjeshtërisë tradicionale dhe inxhinierisë dixhitale të përparuar.
Roli Kritik i Vrapuesit
Performanca e një motori rrotullues dikton drejtpërdrejt efikasitetin, prodhimin e fuqisë dhe stabilitetin e të gjithë njësisë së turbinës. Papërsosmëritë në gjeometrinë e saj mund të çojnë në kavitacion (formimin e flluskave të dëmshme të avullit), dridhje dhe humbje të konsiderueshme të energjisë. Prandaj, prodhimi i një motori rrotullues nuk ka të bëjë vetëm me ndërtimin e një pjese metalike; ka të bëjë me skalitjen e një pajisjeje shumë efikase të konvertimit të energjisë.
Fazat kryesore në prodhimin e vrapuesve
1. Projektim dhe Inxhinieri
Procesi fillon me simulime të sofistikuara të Dinamikës Kompjuterike të Fluideve (CFD) dhe Analizës së Elementeve të Fundme (FEA). Inxhinierët optimizojnë profilin e teheve, numrin e teheve dhe këndet e hyrjes/daljes për të arritur efikasitetin maksimal hidraulik dhe integritetin strukturor për kushtet specifike të kokës dhe rrjedhës së projektit.
2. Derdhje ose farkëtim
Derdhja: Për shumicën e shinave të mëdha Francis, tehet individuale derdhen me precizion, zakonisht nga çelik inox i cilësisë së lartë (p.sh., çelik CA6NM ose 13/4/5 Cr-Ni) për t'i rezistuar korrozionit dhe erozionit të kavitacionit. Kurora dhe shiriti derdhen ose farkëtohen gjithashtu veçmas.
Formëzimi: Për disa aplikime me stres të lartë, komponentët kritikë mund të farkëtohen për të arritur veti mekanike superiore dhe një strukturë kokrrizash më uniforme.
3. Përpunimi mekanik: Ku preciziteti merr formë
Kjo është faza më kritike, duke transformuar derdhjet e papërpunuara në një montim me precizion të lartë. Operacionet kryesore të përpunimit përfshijnë:
Përpunim i ashpër: Heqja e materialit të tepërt nga tehet e derdhura, kurora dhe shiriti për t'iu afruar formës përfundimtare.
Freza CNC: Thelbi i procesit. Duke përdorur makina frezimi shumëakëshe me Kontroll Numerik Kompjuterik (CNC), sipërfaqet komplekse, tredimensionale të teheve gdhenden me kujdes. Makinat CNC me 5 boshte janë thelbësore për të arritur sipërfaqet dhe prerjet e thella të lakuara pa pasur nevojë për ri-rregullime të shumëfishta.
Përgatitja për Montimin dhe Saldimin: Tehet e përpunuara pozicionohen me kujdes dhe saldohen me saldim midis kurorës dhe brezit. Kjo kërkon saktësi ekstreme për të siguruar që montimi përfundimtar të përputhet në mënyrë të përkryer me modelin dixhital të dizajnit.
Saldimi: Saldues shumë të kualifikuar kryejnë saldimin përfundimtar, duke bashkuar tehet me kurorën dhe shiritin. Kjo shpesh bëhet duke përdorur Saldim me Hark të Zhytur (SAW) të automatizuar ose robotik ose Saldim me Hark Tungsteni me Gaz (GTAW/TIG) për të siguruar saldime të thella, të qëndrueshme dhe pa defekte. Ndiqen procedura të rrepta të parangrohjes dhe trajtimit me nxehtësi pas saldimit (PWHT) për të lehtësuar streset dhe për të parandaluar çarjet.
4. Përfundimi dhe Kontrolli i Cilësisë
Inspektimi Dimensional: I gjithë shiriti i salduar skanohet duke përdorur një Makinë Matëse Koordinative (CMM) portative ose skanerë lazer për të verifikuar që çdo kontur përputhet me modelin 3D CAD brenda tolerancave të ngushta (shpesh brenda fraksioneve të një milimetri).
Përfundimi i Sipërfaqes: Tehet janë të lëmuara deri në një përfundim të lëmuar. Një sipërfaqe hidraulikisht e lëmuar zvogëlon humbjet nga fërkimi dhe minimizon rrezikun e fillimit të kavitacionit.
Testimi Jo-Shkatërrues (NDT): Të gjitha saldimet inspektohen rigorozisht duke përdorur metoda si Testimi Ultrasonik (UT), Testimi i Depërtimit të Ngjyrave (PT) ose Testimi i Grimcave Magnetike (MT) për të zbuluar çdo defekt të brendshëm ose sipërfaqësor.
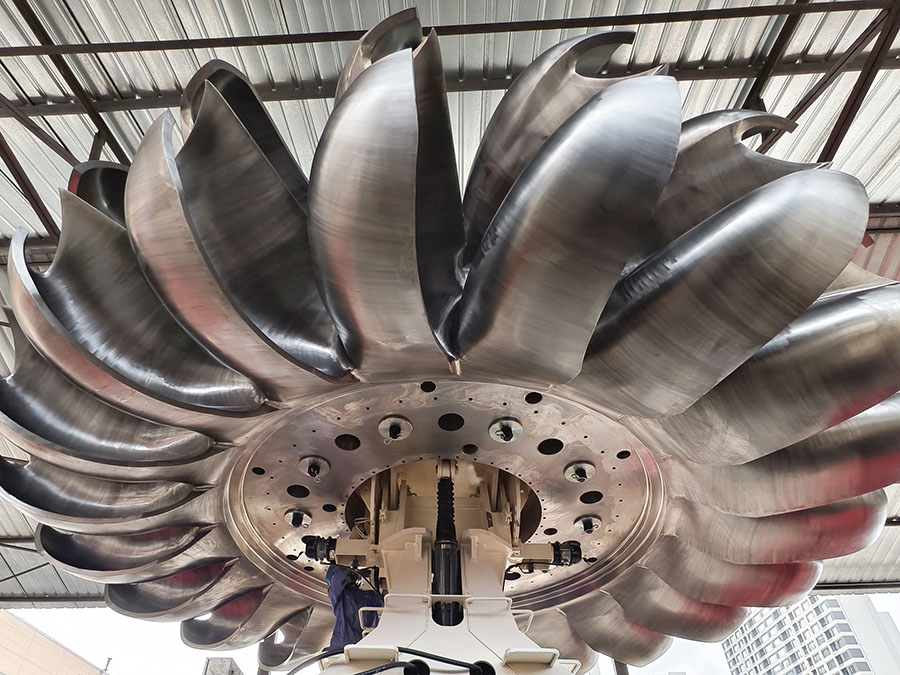
Balancimi: Shina e përfunduar balancohet dinamikisht në një makinë të posaçme balancimi. Çdo njollë e rëndë identifikohet dhe korrigjohet duke shtuar ose hequr sasi të vogla materiali për të siguruar funksionim të qetë dhe pa dridhje me shpejtësi të larta rrotullimi.
Roli i Teknologjisë së Avancuar
Prodhimi modern i shinave me motor është i pamundur pa teknologji të përparuar. Binjakët Dixhitalë - një kopje virtuale e shinave me motor fizik - u lejojnë inxhinierëve të simulojnë procesin e përpunimit dhe saldimit, duke parashikuar dhe zbutur shtrembërimet para se ato të ndodhin. Përpunimi CNC me 5 Boshte ofron fleksibilitetin dhe saktësinë e nevojshme për gjeometritë komplekse. Saldimi Robotik dhe NDT i Automatizuar sigurojnë rezultate të qëndrueshme dhe me cilësi të lartë.
Përfundim
Prodhimi i një motori hidroturbine është një proces që kërkon shumë kapital dhe aftësi. Është një dëshmi e zgjuarsisë njerëzore, ku softuerët e përparuar, makineritë e fuqishme dhe mjeshtëria e ekspertëve bashkohen për të krijuar një komponent që do të shfrytëzojë me besueshmëri fuqinë e natyrës për dekada të tëra. Cilësia e këtij komponenti të vetëm është, fjalë për fjalë, forca lëvizëse pas burimit më të besueshëm të energjisë së rinovueshme në botë.
Koha e postimit: 10 nëntor 2025
