Срцето на секоја хидротурбина е нејзиниот ротор. Ова е компонентата што ја претвора енергијата на течечката вода во ротациона механичка енергија, која пак го движи генераторот за да произведува електрична енергија. Меѓу сите типови турбини, роторот Францис, со своите сложени, извиткани лопатки, претставува една од најпредизвикувачките и најпрецизните компоненти за производство. Процесот е извонредна мешавина од традиционална изработка и најсовремен дигитален инженеринг.
Критичната улога на тркачот
Перформансите на роторот директно ја диктира ефикасноста, излезната моќност и стабилноста на целата турбинска единица. Несовршеностите во нејзината геометрија можат да доведат до кавитација (формирање на штетни меурчиња од пареа), вибрации и значителни загуби на енергија. Затоа, производството на ротор не е само изградба на метален дел; туку и обликување на високо ефикасен уред за конверзија на енергија.
Клучни фази во производството на тркачи
1. Дизајн и инженерство
Процесот започнува со софистицирани симулации на компјутерска динамика на флуиди (CFD) и анализа на конечни елементи (FEA). Инженерите го оптимизираат профилот на лопатките, бројот на лопатки и аглите на влез/излез за да постигнат максимална хидраулична ефикасност и структурен интегритет за условите на притисок и проток на специфичниот проект.
2. Леење или ковање
Леење: За повеќето големи ленти од типот Франсис, поединечните лопати се прецизно леани, обично од висококвалитетен не'рѓосувачки челик (на пр., челик CA6NM или 13/4/5 Cr-Ni) за да се спротивстави на корозија и кавитациска ерозија. Круната и лентата исто така се леат или коваат одделно.
Ковање: За некои апликации со висок стрес, критичните компоненти може да се коваат за да се постигнат супериорни механички својства и порамномерна структура на зрната.
3. Машинска обработка: Каде прецизноста добива облик
Ова е најкритичната фаза, трансформирање на груби одлеаноци во високопрецизен склоп. Клучните машински операции вклучуваат:
Груба обработка: Отстранување на вишокот материјал од ливчињата, круната и лентата за да се добие приближна конечна форма.
CNC глодање: Јадрото на процесот. Користејќи повеќеосни глодалки со компјутерска нумеричка контрола (CNC), сложените, тродимензионални површини на сечилата се прецизно изрезбани. 5-осните CNC машини се неопходни за да се достигнат длабоко закривените површини и потсечени површини без потреба од повеќекратно повторно прицврстување.
Подготовка за монтирање и заварување: Машински обработените сечила се внимателно позиционирани и заварени помеѓу круната и лентата. Ова бара екстремна прецизност за да се осигури дека конечното склопување совршено се усогласува со дигиталниот модел на дизајн.
Заварување: Висококвалификувани заварувачи го вршат конечното заварување, спојувајќи ги сечилата со круната и лентата. Ова често се прави со автоматско или роботизирано потопено лачно заварување (SAW) или гасно волфрамово заварување (GTAW/TIG) за да се обезбедат длабоки, конзистентни и без дефекти заварувања. Се следат строги процедури за претходно загревање и пост-термичка обработка (PWHT) за да се намалат напрегањата и да се спречи пукање.
4. Завршна обработка и контрола на квалитетот
Димензионална инспекција: Целата заварена лента се скенира со помош на преносна машина за мерење координати (CMM) или ласерски скенери за да се потврди дека секоја контура се совпаѓа со 3D CAD моделот во рамките на тесни толеранции (често во рамките на делови од милиметар).
Површинска обработка: Сечилата се полираат до мазна завршница. Хидраулички мазната површина ги намалува загубите од триење и го минимизира ризикот од појава на кавитација.
Недеструктивно тестирање (NDT): Сите заварени споеви се ригорозно проверуваат со употреба на методи како ултразвучно тестирање (UT), тестирање со пенетрантни бои (PT) или тестирање со магнетни честички (MT) за откривање на какви било внатрешни или површински дефекти.
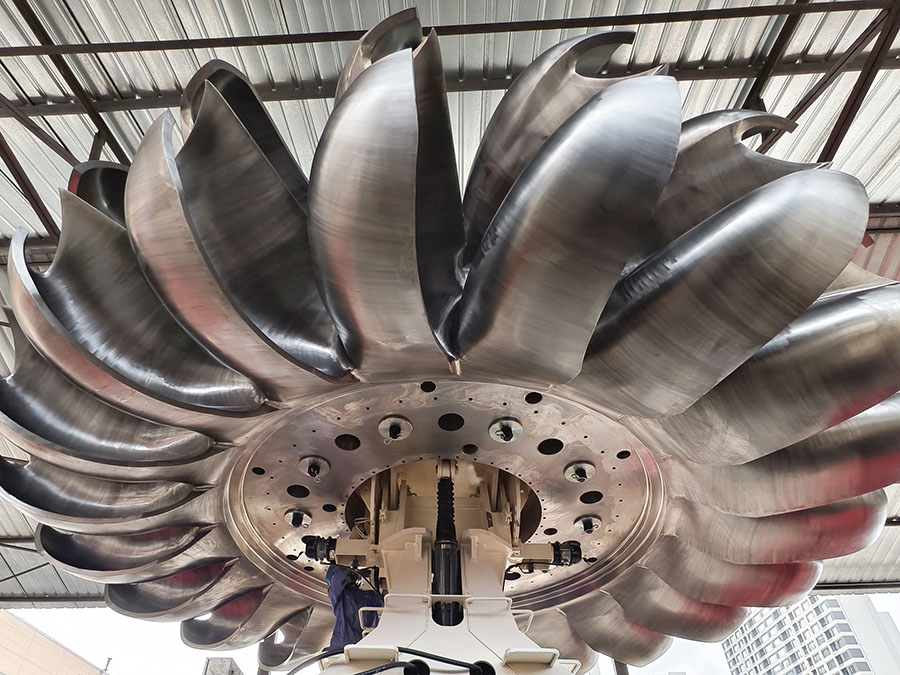
Балансирање: Завршената шина се балансира динамички на специјална машина за балансирање. Сите тешки точки се идентификуваат и корегираат со додавање или отстранување на мали количини материјал за да се обезбеди непречено работење без вибрации при високи брзини на ротација.
Улогата на напредната технологија
Модерното производство на ролерки е невозможно без напредна технологија. Дигиталните близнаци - виртуелна реплика на физичкиот ролер - им овозможуваат на инженерите да го симулираат процесот на обработка и заварување, предвидувајќи ги и ублажувајќи ги нарушувањата пред да се случат. 5-оската CNC обработка обезбедува флексибилност и точност потребни за сложените геометрии. Роботското заварување и автоматизираниот NDT обезбедуваат конзистентни, висококвалитетни резултати.
Заклучок
Производството на хидротурбински погон е процес кој бара капитал и вештини. Тоа е доказ за човечката генијалност, каде што напредниот софтвер, моќните машини и стручната изработка се спојуваат за да создадат компонента која сигурно ќе ја искористи моќта на природата со децении. Квалитетот на оваа единствена компонента е, буквално, движечката сила зад најсигурниот обновлив извор на енергија во светот.
Време на објавување: 10 ноември 2025 година
