Ցանկացած հիդրոտուրբինի սիրտը դրա շարժիչն է։ Սա այն բաղադրիչն է, որը հոսող ջրի էներգիան վերածում է պտտական մեխանիկական էներգիայի, որն էլ իր հերթին շարժման մեջ է դնում գեներատորը՝ էլեկտրաէներգիա արտադրելու համար։ Բոլոր տեսակի տուրբինների մեջ Ֆրենսիսի շարժիչը՝ իր բարդ, ոլորված շեղբերով, ներկայացնում է արտադրության ամենաբարդ և ճշգրիտ բաղադրիչներից մեկը։ Գործընթացը ավանդական արհեստագործության և առաջատար թվային ճարտարագիտության ուշագրավ համադրություն է։
Վազորդի կարևոր դերը
Շարժիչի աշխատանքը ուղղակիորեն որոշում է ամբողջ տուրբինային բլոկի արդյունավետությունը, ելքային հզորությունը և կայունությունը: Դրա երկրաչափության անկատարությունները կարող են հանգեցնել կավիտացիայի (վնասակար գոլորշու պղպջակների առաջացում), թրթռման և զգալի էներգիայի կորստի: Հետևաբար, շարժիչի արտադրությունը միայն մետաղական մաս կառուցելը չէ, այլ բարձր արդյունավետությամբ էներգիայի փոխակերպման սարք ստեղծելը:
Վազորդների արտադրության հիմնական փուլերը
1. Դիզայն և ճարտարագիտություն
Գործընթացը սկսվում է բարդ հաշվարկային հեղուկային դինամիկայի (CFD) և վերջավոր տարրերի վերլուծության (FEA) մոդելավորումներով: Ինժեներները օպտիմալացնում են շեղբերի պրոֆիլը, շեղբերի քանակը և մուտքի/ելքի անկյունները՝ կոնկրետ նախագծի գլխիկի և հոսքի պայմանների համար առավելագույն հիդրավլիկ արդյունավետության և կառուցվածքային ամբողջականության հասնելու համար:
2. Ձուլում կամ կռում
Ձուլում. Ֆրենսիսի մեծ չափի լիսեռների մեծ մասի համար առանձին շեղբերը ճշգրիտ ձուլվում են, սովորաբար բարձրորակ չժանգոտվող պողպատից (օրինակ՝ CA6NM կամ 13/4/5 Cr-Ni պողպատ)՝ կոռոզիային և կավիտացիոն էրոզիային դիմակայելու համար: Պսակը և ժապավենը նույնպես ձուլվում կամ կռվում են առանձին:
Կռում. Որոշ բարձր լարվածության կիրառությունների համար կարևորագույն բաղադրիչները կարող են կռվել՝ գերազանց մեխանիկական հատկություններ և ավելի միատարր հատիկային կառուցվածք ստանալու համար:
3. Մեքենաշինություն. որտեղ ճշգրտությունը ձևավորվում է
Սա ամենակարևոր փուլն է, երբ կոպիտ ձուլածոները վերածվում են բարձր ճշգրտության հավաքույթի: Հիմնական մեխանիկական գործողությունները ներառում են՝
Կոպիտ մշակում. ձուլման շեղբերից, պսակից և ժապավենից ավելորդ նյութի հեռացում՝ վերջնական ձևին մոտենալու համար։
CNC ֆրեզավորում. գործընթացի միջուկը: Բազմաառանցքային համակարգչային թվային կառավարման (CNC) ֆրեզային մեքենաների միջոցով շեղբերի բարդ, եռաչափ մակերեսները մանրակրկիտ կերպով փորագրվում են: 5-առանցքային CNC մեքենաները կարևոր են խորը կոր մակերեսներին և կտրվածքներին հասնելու համար՝ առանց բազմակի վերաամրացման անհրաժեշտության:
Հավաքում և եռակցման նախապատրաստում. Մեքենայացված շեղբերը զգուշորեն տեղադրվում և կպչուն եռակցվում են պսակի և ժապավենի միջև: Սա պահանջում է ծայրահեղ ճշգրտություն՝ վերջնական հավաքումը թվային դիզայնի մոդելի հետ կատարելապես համապատասխանեցնելու համար:
Եռակցում. Բարձր որակավորում ունեցող եռակցողները կատարում են վերջնական եռակցումը՝ միացնելով շեղբերը պսակին և ժապավենին: Սա հաճախ արվում է ավտոմատ կամ ռոբոտացված սուզված աղեղային եռակցման (SAW) կամ գազային վոլֆրամե աղեղային եռակցման (GTAW/TIG) միջոցով՝ խորը, հաստատուն և թերություններից զերծ եռակցում ապահովելու համար: Հետևվում են խիստ նախնական տաքացման և եռակցումից հետո ջերմային մշակման (PWHT) ընթացակարգեր՝ լարվածությունները թեթևացնելու և ճաքերը կանխելու համար:
4. Վերջնական մշակում և որակի վերահսկում
Չափսերի ստուգում. Ամբողջ եռակցված գծիկը սկանավորվում է շարժական կոորդինատների չափման սարքի (CMM) կամ լազերային սկաներների միջոցով՝ ստուգելու համար, որ յուրաքանչյուր ուրվագիծ համապատասխանում է 3D CAD մոդելին խիստ թույլատրելի շեղումների սահմաններում (հաճախ՝ միլիմետրի մի մասի սահմաններում):
Մակերեսի մշակում. շեղբերը հղկվում են մինչև հարթ մակերես ստանալը: Հիդրավլիկորեն հարթ մակերեսը նվազեցնում է շփման կորուստները և նվազագույնի է հասցնում կավիտացիայի առաջացման ռիսկը:
Ոչ-քայքայիչ փորձարկում (NDT). Բոլոր եռակցված միացումները խստորեն ստուգվում են՝ օգտագործելով ուլտրաձայնային փորձարկում (UT), ներկանյութերի թափանցող փորձարկում (PT) կամ մագնիսական մասնիկների փորձարկում (MT)՝ ներքին կամ մակերեսային ցանկացած արատ հայտնաբերելու համար:
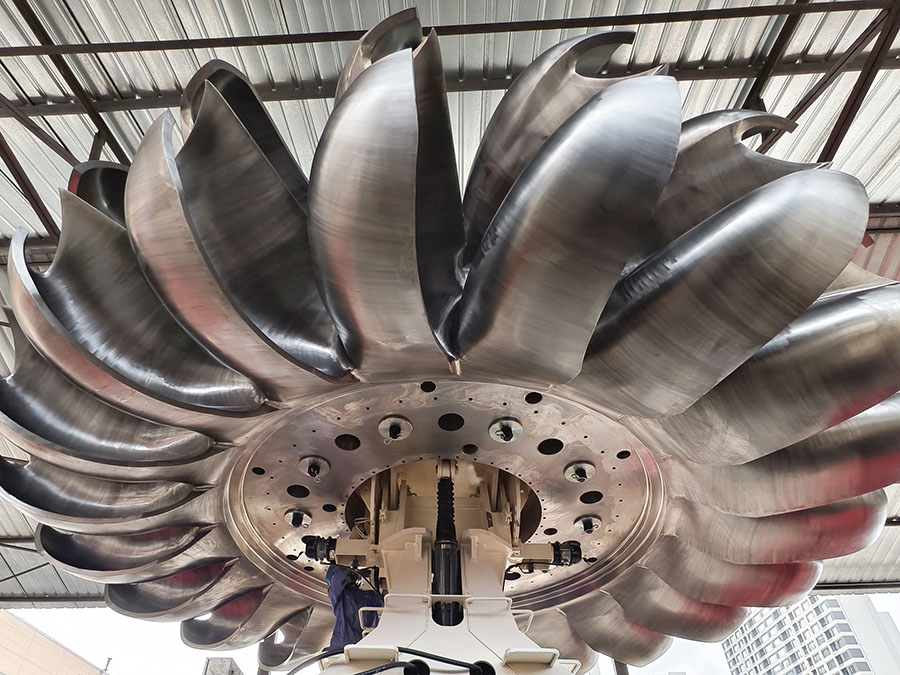
Հավասարակշռում. Ավարտված վազքուղին դինամիկ կերպով հավասարակշռվում է հատուկ հավասարակշռող մեքենայի վրա: Ցանկացած ծանր բծեր հայտնաբերվում և շտկվում են՝ փոքր քանակությամբ նյութ ավելացնելով կամ հեռացնելով, որպեսզի ապահովվի հարթ, թրթռումներից զերծ աշխատանք բարձր պտտման արագություններով:
Առաջադեմ տեխնոլոգիաների դերը
Ժամանակակից վազքուղիների արտադրությունն անհնար է առանց առաջադեմ տեխնոլոգիաների: Թվային երկվորյակները՝ ֆիզիկական վազքի վիրտուալ կրկնօրինակը, թույլ են տալիս ինժեներներին մոդելավորել մեքենայացման և եռակցման գործընթացը՝ կանխատեսելով և մեղմելով աղավաղումները, նախքան դրանց առաջանալը: 5-առանցքանի CNC մեքենայացումը ապահովում է բարդ երկրաչափությունների համար անհրաժեշտ ճկունությունն ու ճշգրտությունը: Ռոբոտացված եռակցումը և ավտոմատացված NDT-ն ապահովում են կայուն, բարձրորակ արդյունքներ:
Եզրակացություն
Հիդրոտուրբինային շարժիչի արտադրությունը կապիտալ և հմտություններ պահանջող գործընթաց է: Այն մարդկային հնարամտության վկայությունն է, որտեղ առաջադեմ ծրագրային ապահովումը, հզոր մեքենաները և մասնագիտական հմտությունները միավորվում են՝ ստեղծելու համար մի բաղադրիչ, որը տասնամյակներ շարունակ հուսալիորեն կօգտագործի բնության ուժը: Այս միակ բաղադրիչի որակը, բառացիորեն, աշխարհի ամենահուսալի վերականգնվող էներգիայի աղբյուրի շարժիչ ուժն է:
Հրապարակման ժամանակը. Նոյեմբերի 10-2025
