Hjertet i enhver vannturbin er løpehjulet. Dette er komponenten som omdanner energien fra rennende vann til roterende mekanisk energi, som igjen driver generatoren til å produsere elektrisitet. Blant alle turbintyper representerer Francis-løpehjulet, med sine komplekse, vridde blader, en av de mest utfordrende og presise komponentene å produsere. Prosessen er en bemerkelsesverdig blanding av tradisjonelt håndverk og banebrytende digital ingeniørkunst.
Løperens kritiske rolle
En løperens ytelse dikterer direkte effektiviteten, effekten og stabiliteten til hele turbinenheten. Ufullkommenheter i geometrien kan føre til kavitasjon (dannelse av skadelige dampbobler), vibrasjoner og betydelige energitap. Derfor handler ikke produksjonen av en løper bare om å bygge en metalldel; det handler om å forme en svært effektiv energiomformingsenhet.
Viktige stadier i produksjon av løpehjul
1. Design og prosjektering
Prosessen starter med sofistikerte simuleringer av beregningsbasert væskedynamikk (CFD) og endelig elementanalyse (FEA). Ingeniørene optimaliserer bladprofilen, antall blader og innløps-/utløpsvinkler for å oppnå maksimal hydraulisk effektivitet og strukturell integritet for det spesifikke prosjektets trykk- og strømningsforhold.
2. Støping eller smiing
Støping: For de fleste store Francis-løpehjul er individuelle blader presisjonsstøpt, vanligvis av rustfritt stål av høy kvalitet (f.eks. CA6NM eller 13/4/5 Cr-Ni-stål) for å motstå korrosjon og kavitasjonserosjon. Kronen og båndet er også støpt eller smidd separat.
Smiing: For noen høybelastningsapplikasjoner kan kritiske komponenter smies for å oppnå overlegne mekaniske egenskaper og en mer jevn kornstruktur.
3. Maskinering: Der presisjon tar form
Dette er den mest kritiske fasen, der råstøpegods omdannes til en høypresisjonsmontering. Viktige maskineringsoperasjoner inkluderer:
Grovmaskinering: Fjerning av overflødig materiale fra støpte blader, krone og bånd for å komme nærmere den endelige formen.
CNC-fresing: Kjernen i prosessen. Ved hjelp av fleraksede CNC-fresemaskiner (Computer Numerical Control) blir de komplekse, tredimensjonale overflatene på bladene omhyggelig utskåret. 5-aksede CNC-maskiner er avgjørende for å nå de dypt buede overflatene og underskjæringene uten behov for gjentatte omfester.
Montering og sveiseforberedelse: De maskinerte bladene plasseres nøye og heftsveises mellom kronen og båndet. Dette krever ekstrem presisjon for å sikre at den endelige monteringen justeres perfekt med den digitale designmodellen.
Sveising: Høyt kvalifiserte sveisere utfører den siste sveisingen, og sammenføyer bladene til kronen og båndet. Dette gjøres ofte ved hjelp av automatisert eller robotstyrt pulversveising (SAW) eller gasswolframbuesveising (GTAW/TIG) for å sikre dype, konsistente og feilfrie sveiser. Strenge forvarmings- og ettersveisingsvarmebehandlingsprosedyrer (PWHT) følges for å avlaste spenninger og forhindre sprekkdannelser.
4. Etterbehandling og kvalitetskontroll
Dimensjonsinspeksjon: Hele den sveisede løperen skannes med en bærbar koordinatmålemaskin (CMM) eller laserskannere for å bekrefte at hver kontur samsvarer med 3D CAD-modellen innenfor snevre toleranser (ofte innenfor brøkdeler av en millimeter).
Overflatebehandling: Bladene er polert til en glatt overflate. En hydraulisk glatt overflate reduserer friksjonstap og minimerer risikoen for kavitasjon.
Ikke-destruktiv testing (NDT): Alle sveiser inspiseres grundig ved hjelp av metoder som ultralydtesting (UT), fargepenetreringstesting (PT) eller magnetisk partikkeltesting (MT) for å oppdage eventuelle interne eller overflatedefekter.
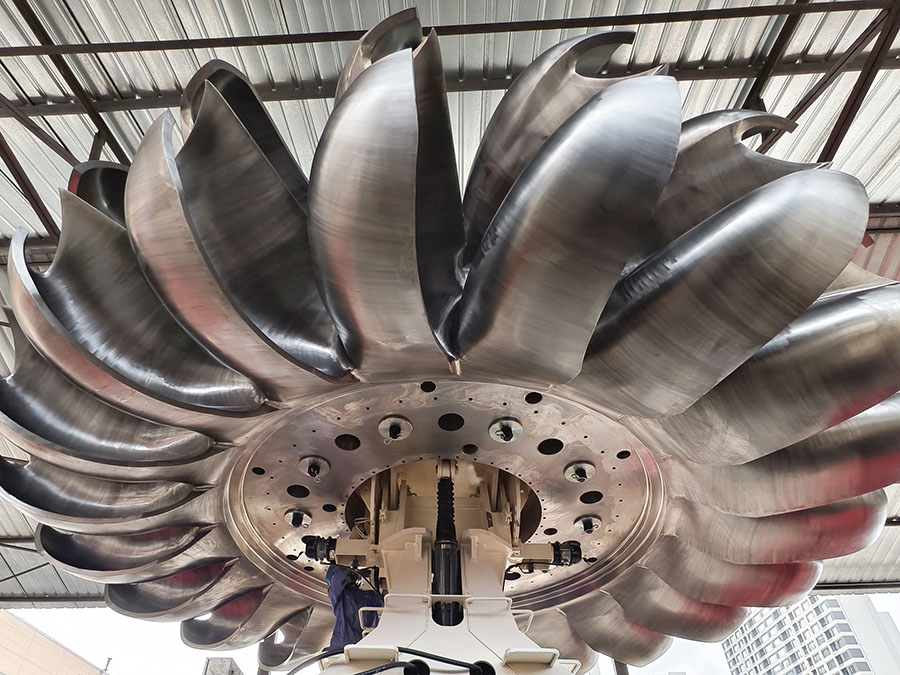
Balansering: Det ferdige løpehjulet balanseres dynamisk på en spesiell balanseringsmaskin. Eventuelle tunge flekker identifiseres og korrigeres ved å legge til eller fjerne små mengder materiale for å sikre jevn, vibrasjonsfri drift ved høye rotasjonshastigheter.
Rollen til avansert teknologi
Moderne produksjon av løpeskinner er umulig uten avansert teknologi. Digitale tvillinger – en virtuell kopi av den fysiske løpeskiven – lar ingeniører simulere maskinerings- og sveiseprosessen, forutsi og redusere forvrengninger før de oppstår. 5-akset CNC-maskinering gir fleksibiliteten og nøyaktigheten som trengs for komplekse geometrier. Robotsveising og automatisert NDT sikrer konsistente resultater av høy kvalitet.
Konklusjon
Å produsere en vannkraftturbinløper er en kapital- og ferdighetskrevende prosess. Det er et bevis på menneskelig oppfinnsomhet, hvor avansert programvare, kraftig maskineri og eksperthåndverk smelter sammen for å skape en komponent som pålitelig vil utnytte naturens kraft i flere tiår. Kvaliteten på denne ene komponenten er bokstavelig talt drivkraften bak verdens mest pålitelige fornybare energikilde.
Publiseringstid: 10. november 2025
