Сэрцам любой гідратурбіны з'яўляецца яе рабочае кола. Гэта кампанент, які пераўтварае энергію патоку вады ў механічную энергію кручэння, якая, у сваю чаргу, прыводзіць у рух генератар для выпрацоўкі электрычнасці. Сярод усіх тыпаў турбін рабочае кола Фрэнсіса з яго складанымі вітымі лапаткамі з'яўляецца адным з самых складаных і дакладных кампанентаў для вытворчасці. Гэты працэс уяўляе сабой выдатнае спалучэнне традыцыйнага майстэрства і перадавой лічбавай інжынерыі.
Вырашальная роля бегуна
Прадукцыйнасць рабочага калонкі непасрэдна вызначае эфектыўнасць, магутнасць і стабільнасць усёй турбіннай устаноўкі. Недасканаласці ў яе геаметрыі могуць прывесці да кавітацыі (утварэння шкодных бурбалак пары), вібрацыі і значных страт энергіі. Такім чынам, выраб рабочага калонкі — гэта не проста стварэнне металічнай дэталі; гэта стварэнне высокаэфектыўнай прылады пераўтварэння энергіі.
Ключавыя этапы вытворчасці бегуноў
1. Дызайн і інжынерыя
Працэс пачынаецца са складанага мадэлявання метадам вылічальнай гідрадынамікі (CFD) і метадам канчатковых элементаў (FEA). Інжынеры аптымізуюць профіль лапатак, іх колькасць і вуглы ўваходу/выхаду, каб дасягнуць максімальнай гідраўлічнай эфектыўнасці і структурнай цэласнасці для канкрэтных умоў напору і патоку праекта.
2. Ліццё або коўка
Ліццё: Для большасці вялікіх калодак тыпу Francis асобныя лопасці вырабляюцца з дакладна адліванага матэрыялу, звычайна з высакаякаснай нержавеючай сталі (напрыклад, CA6NM або хром-нікелевай сталі 13/4/5), каб супрацьстаяць карозіі і кавітацыйнай эрозіі. Каронка і абруч таксама адліваюцца або кваюцца асобна.
Коўка: Для некаторых прымяненняў з высокімі нагрузкамі крытычныя кампаненты могуць быць каваны для дасягнення найлепшых механічных уласцівасцей і больш аднастайнай структуры зярністасці.
3. Апрацоўка: дзе дакладнасць набывае форму
Гэта найважнейшы этап пераўтварэння чарнавых адлівак у высокадакладныя зборкі. Асноўныя аперацыі апрацоўкі ўключаюць:
Грубая апрацоўка: выдаленне лішняга матэрыялу з адлітых лапатак, каронкі і стужкі, каб наблізіцца да канчатковай формы.
Фрэзераванне на станках з ЧПУ: аснова працэсу. З дапамогай шматвосевых фрэзерных станкоў з лічбавым праграмным кіраваннем (ЧПУ) складаныя трохмерныя паверхні лязоў старанна апрацоўваюцца. 5-восевыя станкі з ЧПУ неабходныя для дасягнення глыбока выгнутых паверхняў і паднутрэнняў без неабходнасці шматразовага замацавання.
Падрыхтоўка да падгонкі і зваркі: апрацаваныя ляза старанна размяшчаюцца і зварваюцца прыхваткамі паміж каронкай і абадком. Гэта патрабуе надзвычайнай дакладнасці, каб забяспечыць ідэальнае сумяшчэнне канчатковай зборкі з лічбавай мадэллю праектавання.
Зварка: Высокакваліфікаваныя зваршчыкі выконваюць канчатковую зварку, злучаючы лопасці з галоўкай і абадком. Часта гэта робіцца з дапамогай аўтаматызаванай або рабатызаванай дугавой зваркі пад флюсам (SAW) або газавай дугавой зваркі ў вальфрамавым электродзе (GTAW/TIG), каб забяспечыць глыбокія, аднастайныя і бездэфектныя зварныя швы. Для зняцця напружанняў і прадухілення расколін выконваюцца строгія працэдуры папярэдняга нагрэву і паслязварочнай тэрмічнай апрацоўкі (PWHT).
4. Аздабленне і кантроль якасці
Праверка памераў: Уся зварная канструкцыя скануецца з дапамогай партатыўнай каардынатна-вымяральнай машыны (КІМ) або лазерных сканераў, каб пераканацца, што кожны контур адпавядае 3D-мадэлі CAD з дакладнасцю да доляў міліметра.
Апрацоўка паверхні: лопасці паліруюцца да гладкай паверхні. Гідраўлічна гладкая паверхня памяншае страты на трэнне і мінімізуе рызыку ўзнікнення кавітацыі.
Неразбуральны кантроль (НДК): Усе зварныя швы старанна правяраюцца з выкарыстаннем такіх метадаў, як ультрагукавы кантроль (УК), кантроль з выкарыстаннем фарбавальніка (КФ) або магнітна-парашковы кантроль (МП), для выяўлення любых унутраных або паверхневых дэфектаў.
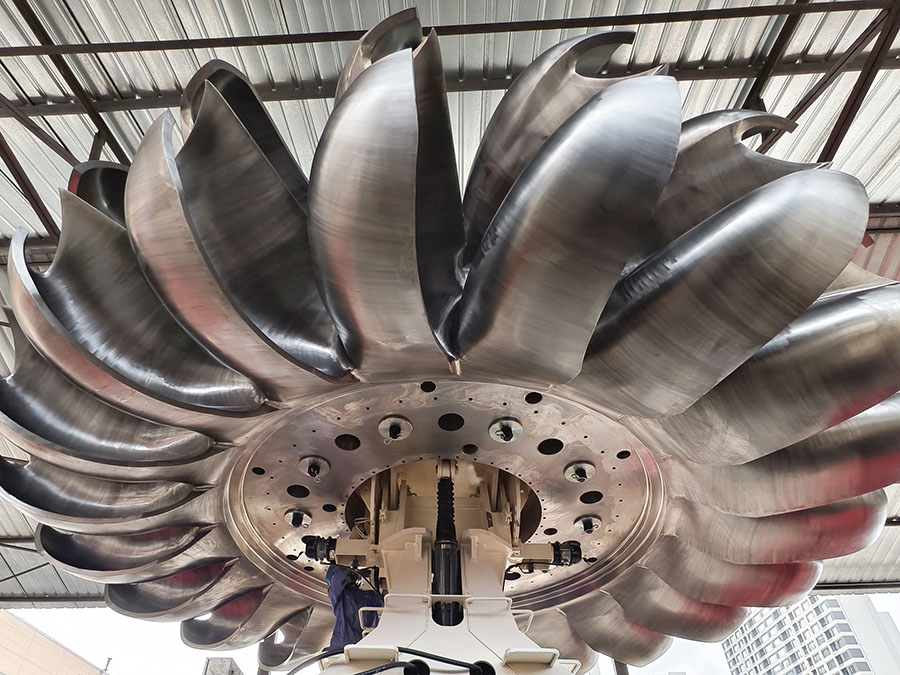
Балансаванне: Гатовае калодка дынамічна балансуецца на спецыяльнай балансавальнай машыне. Любыя цяжкія месцы вызначаюцца і выпраўляюцца шляхам дадання або выдалення невялікай колькасці матэрыялу, каб забяспечыць плаўную працу без вібрацый пры высокіх хуткасцях кручэння.
Роля перадавых тэхналогій
Сучаснае вырабленне рабочых калон немагчымае без перадавых тэхналогій. Лічбавыя двайнікі — віртуальная копія фізічнага рабочага калона — дазваляюць інжынерам мадэляваць працэсы апрацоўкі і зваркі, прагназуючы і памяншаючы дэфармацыі да іх узнікнення. 5-восевая апрацоўка на станках з ЧПУ забяспечвае гнуткасць і дакладнасць, неабходныя для складаных геаметрый. Рабатызаваная зварка і аўтаматызаваны неразбуральны кантроль гарантуюць стабільныя і якасныя вынікі.
Выснова
Вытворчасць рабочага кола гідратурбіны — гэта працэс, які патрабуе значных капіталаўкладанняў і навыкаў. Гэта сведчанне чалавечай кемлівасці, дзе перадавое праграмнае забеспячэнне, магутнае абсталяванне і майстэрства экспертаў аб'ядноўваюцца, каб стварыць кампанент, які будзе надзейна выкарыстоўваць сілу прыроды на працягу дзесяцігоддзяў. Якасць гэтага асобнага кампанента з'яўляецца, літаральна, рухаючай сілай самай надзейнай аднаўляльнай крыніцы энергіі ў свеце.
Час публікацыі: 10 лістапада 2025 г.
