Har qanday gidroturbinaning yuragi uning yuguruvchisi hisoblanadi. Bu oqayotgan suv energiyasini aylanma mexanik energiyaga aylantiradigan komponent bo'lib, u o'z navbatida generatorni elektr energiyasi ishlab chiqarishga undaydi. Barcha turbina turlari orasida murakkab, burama pichoqlari bilan Francis yuguruvchisi ishlab chiqarish uchun eng qiyin va aniq komponentlardan birini ifodalaydi. Jarayon an'anaviy hunarmandchilik va zamonaviy raqamli muhandislikning ajoyib uyg'unligidir.
Yuguruvchining muhim roli
Yuguruvchining ishlashi butun turbina blokining samaradorligi, quvvat chiqishi va barqarorligini bevosita belgilaydi. Uning geometriyasidagi nomukammalliklar kavitatsiyaga (zararli bug 'pufakchalarining paydo bo'lishiga), tebranishga va sezilarli energiya yo'qotishlariga olib kelishi mumkin. Shuning uchun, yuguruvchini ishlab chiqarish shunchaki metall qismni yasash emas; bu yuqori samarali energiya konvertatsiya qilish moslamasini haykaltaroshlik qilish bilan bog'liq.
Yuguruvchi ishlab chiqarishning asosiy bosqichlari
1. Dizayn va muhandislik
Jarayon murakkab Hisoblash Suyuqligi Dinamikasi (CFD) va Cheklangan Elementlar Tahlili (FEA) simulyatsiyalari bilan boshlanadi. Muhandislar ma'lum loyihaning boshi va oqim sharoitlari uchun maksimal gidravlik samaradorlik va strukturaviy yaxlitlikka erishish uchun pichoq profilini, pichoqlar sonini va kirish/chiqish burchaklarini optimallashtiradilar.
2. Quyma yoki zarb qilish
Quyma: Ko'pgina yirik Francis yuguruvchilari uchun alohida pichoqlar aniq quyiladi, odatda yuqori sifatli zanglamaydigan po'latdan (masalan, CA6NM yoki 13/4/5 Cr-Ni po'lat) korroziya va kavitatsiya eroziyasiga qarshi turish uchun. Toj va lenta ham alohida quyiladi yoki zarb qilinadi.
Soxtalashtirish: Ba'zi yuqori kuchlanishli dasturlar uchun yuqori mexanik xususiyatlarga va bir xil don tuzilishiga erishish uchun muhim komponentlar soxtalashtirilishi mumkin.
3. Ishlov berish: aniqlik shakllanadigan joy
Bu eng muhim bosqich bo'lib, qo'pol quymalarni yuqori aniqlikdagi yig'ishga aylantirishdir. Asosiy ishlov berish operatsiyalari quyidagilarni o'z ichiga oladi:
Qo'pol ishlov berish: Yakuniy shaklga yaqinlashish uchun quyma pichoqlar, toj va tasmadan ortiqcha materialni olib tashlash.
CNC Frezeleme: Jarayonning asosiy qismi. Ko'p o'qli kompyuter raqamli boshqaruv (CNC) frezeleme mashinalaridan foydalangan holda, pichoqlarning murakkab, uch o'lchovli sirtlari puxta o'yilgan. 5 o'qli CNC mashinalari chuqur egri sirtlarga va pastki kesiklarga bir nechta qayta o'rnatishga ehtiyoj sezmasdan erishish uchun juda muhimdir.
O'rnatish va payvandlashga tayyorgarlik: Ishlov berilgan pichoqlar ehtiyotkorlik bilan joylashtiriladi va toj va lenta orasiga payvandlanadi. Bu yakuniy yig'ish raqamli dizayn modeliga mukammal mos kelishini ta'minlash uchun juda aniqlikni talab qiladi.
Payvandlash: Yuqori malakali payvandchilar pichoqlarni toj va tasma bilan bog'lab, oxirgi payvandlashni amalga oshiradilar. Bu ko'pincha chuqur, izchil va nuqsonsiz payvandlashni ta'minlash uchun avtomatlashtirilgan yoki robotlashtirilgan suv osti yoyli payvandlash (SAW) yoki gazli volfram yoyli payvandlash (GTAW/TIG) yordamida amalga oshiriladi. Kuchlanishni kamaytirish va yorilishning oldini olish uchun oldindan qizdirish va payvandlashdan keyingi issiqlik bilan ishlov berish (PWHT) qat'iy protseduralariga amal qilinadi.
4. Tugatish va sifat nazorati
O'lchovli tekshirish: Payvandlangan yo'lakning butun qismi ko'chma koordinata o'lchash mashinasi (CMM) yoki lazer skanerlari yordamida skanerlanadi, bu har bir konturning 3D CAD modeliga qattiq bardoshlik doirasida (ko'pincha millimetrning kasrlari ichida) mos kelishini tekshirish uchun amalga oshiriladi.
Sirtni pardozlash: Pichoqlar silliq qoplama hosil qilish uchun sayqallangan. Shlangi silliq sirt ishqalanish yo'qotishlarini kamaytiradi va kavitatsiya xavfini kamaytiradi.
Buzmaydigan sinov (NDT): Barcha payvandlash choklari har qanday ichki yoki sirt nuqsonlarini aniqlash uchun ultratovushli sinov (UT), bo'yoq penetratsion sinovi (PT) yoki magnit zarrachalar sinovi (MT) kabi usullar yordamida qat'iy tekshiriladi.
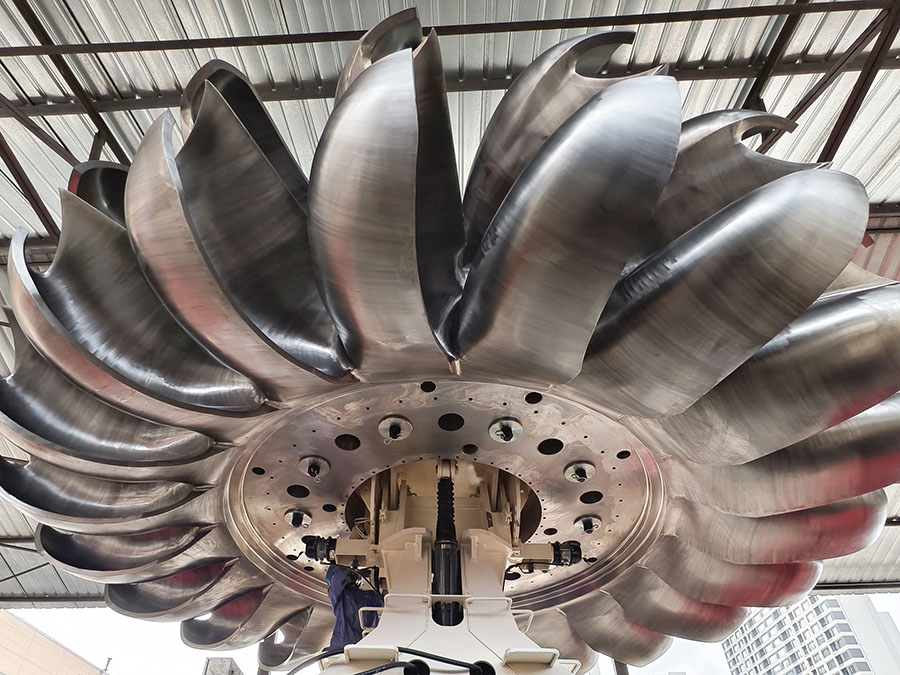
Muvozanatlash: Yakunlangan yuguruvchi maxsus muvozanatlash mashinasida dinamik ravishda muvozanatlanadi. Har qanday og'ir joylar yuqori aylanish tezligida silliq va tebranishsiz ishlashni ta'minlash uchun oz miqdordagi material qo'shish yoki olib tashlash orqali aniqlanadi va tuzatiladi.
Ilg'or texnologiyalarning roli
Zamonaviy yugurish moslamalarini ishlab chiqarish ilg'or texnologiyalarsiz imkonsizdir. Raqamli egizaklar - jismoniy yugurish moslamalarining virtual nusxasi - muhandislarga ishlov berish va payvandlash jarayonini simulyatsiya qilish, buzilishlarni ular sodir bo'lishidan oldin bashorat qilish va kamaytirish imkonini beradi. 5 o'qli CNC ishlov berish murakkab geometriyalar uchun zarur bo'lgan moslashuvchanlik va aniqlikni ta'minlaydi. Robotli payvandlash va avtomatlashtirilgan NDT izchil, yuqori sifatli natijalarni ta'minlaydi.
Xulosa
Gidroturbina yugurish moslamasini ishlab chiqarish kapital va mahorat talab qiladigan jarayondir. Bu insonning ixtirochiligining isbotidir, bunda ilg'or dasturiy ta'minot, kuchli texnika va professional mahorat o'nlab yillar davomida tabiat kuchidan ishonchli foydalanadigan komponentni yaratish uchun birlashadi. Ushbu yagona komponentning sifati, tom ma'noda, dunyodagi eng ishonchli qayta tiklanadigan energiya manbaining asosiy harakatlantiruvchi kuchidir.
Nashr vaqti: 2025-yil 10-noyabr
