Sercem każdej turbiny wodnej jest wirnik. To element, który przekształca energię płynącej wody w energię mechaniczną ruchu obrotowego, która z kolei napędza generator, wytwarzając energię elektryczną. Spośród wszystkich typów turbin, wirnik Francisa, ze swoimi skomplikowanymi, skręconymi łopatkami, stanowi jeden z najbardziej wymagających i precyzyjnych elementów do produkcji. Proces ten stanowi niezwykłe połączenie tradycyjnego rzemiosła i najnowocześniejszej inżynierii cyfrowej.
Krytyczna rola biegacza
Wydajność wirnika bezpośrednio decyduje o sprawności, mocy wyjściowej i stabilności całego zespołu turbiny. Niedoskonałości w jego geometrii mogą prowadzić do kawitacji (tworzenia się szkodliwych pęcherzyków pary), wibracji i znacznych strat energii. Dlatego produkcja wirnika to nie tylko zbudowanie metalowej części, ale także stworzenie wysoce wydajnego urządzenia do przetwarzania energii.
Kluczowe etapy produkcji wlewów
1. Projektowanie i inżynieria
Proces rozpoczyna się od zaawansowanych symulacji z wykorzystaniem obliczeniowej mechaniki płynów (CFD) i analizy elementów skończonych (MES). Inżynierowie optymalizują profil łopatek, ich liczbę oraz kąty wlotu/wylotu, aby osiągnąć maksymalną wydajność hydrauliczną i integralność strukturalną dla konkretnych warunków wysokości podnoszenia i przepływu w danym projekcie.
2. Odlewanie lub kucie
Odlew: W przypadku większości dużych wirników Francisa, poszczególne łopatki są odlewane precyzyjnie, zazwyczaj z wysokiej jakości stali nierdzewnej (np. CA6NM lub stali 13/4/5 Cr-Ni), aby zapobiec korozji i erozji kawitacyjnej. Korona i pierścień są również odlewane lub kute oddzielnie.
Kucie: W przypadku niektórych zastosowań, w których występują duże naprężenia, kluczowe elementy mogą być kute w celu uzyskania lepszych właściwości mechanicznych i bardziej jednolitej struktury ziarna.
3. Obróbka skrawaniem: gdzie precyzja nabiera kształtu
To najbardziej krytyczna faza, przekształcająca surowy odlew w precyzyjny zespół. Kluczowe operacje obróbki obejmują:
Obróbka zgrubna: usuwanie nadmiaru materiału z odlewanych łopatek, korony i opaski w celu uzyskania kształtu zbliżonego do ostatecznego.
Frezowanie CNC: Rdzeń procesu. Za pomocą wieloosiowych frezarek sterowanych numerycznie (CNC) precyzyjnie rzeźbione są złożone, trójwymiarowe powierzchnie łopatek. 5-osiowe maszyny CNC są niezbędne do obróbki głęboko zakrzywionych powierzchni i podcięć bez konieczności wielokrotnego ponownego mocowania.
Przygotowanie do montażu i spawania: Obrobione ostrza są starannie ustawiane i sczepiane pomiędzy koroną a opaską. Wymaga to wyjątkowej precyzji, aby zapewnić idealne dopasowanie końcowego montażu do cyfrowego modelu projektowego.
Spawanie: Wysoko wykwalifikowani spawacze wykonują spawanie końcowe, łącząc łopatki z głowicą i opaską. Często odbywa się to za pomocą zautomatyzowanego lub zrobotyzowanego spawania łukiem krytym (SAW) lub spawania łukiem wolframowym w osłonie gazów ochronnych (GTAW/TIG), aby zapewnić głębokie, spójne i wolne od wad spoiny. Przestrzegane są rygorystyczne procedury podgrzewania wstępnego i obróbki cieplnej po spawaniu (PWHT), aby zmniejszyć naprężenia i zapobiec pęknięciom.
4. Wykończenie i kontrola jakości
Kontrola wymiarowa: Cały spawany kanał jest skanowany za pomocą przenośnej współrzędnościowej maszyny pomiarowej (CMM) lub skanerów laserowych w celu sprawdzenia, czy każdy kontur jest zgodny z modelem 3D CAD i mieści się w ścisłych tolerancjach (często rzędu ułamków milimetra).
Wykończenie powierzchni: Ostrza są polerowane na gładko. Hydraulicznie gładka powierzchnia zmniejsza straty tarcia i minimalizuje ryzyko wystąpienia kawitacji.
Badania nieniszczące (NDT): Wszystkie spoiny są dokładnie sprawdzane metodami takimi jak badanie ultradźwiękowe (UT), badanie penetracyjne (PT) lub badanie magnetyczno-proszkowe (MT) w celu wykrycia wszelkich wad wewnętrznych lub powierzchniowych.
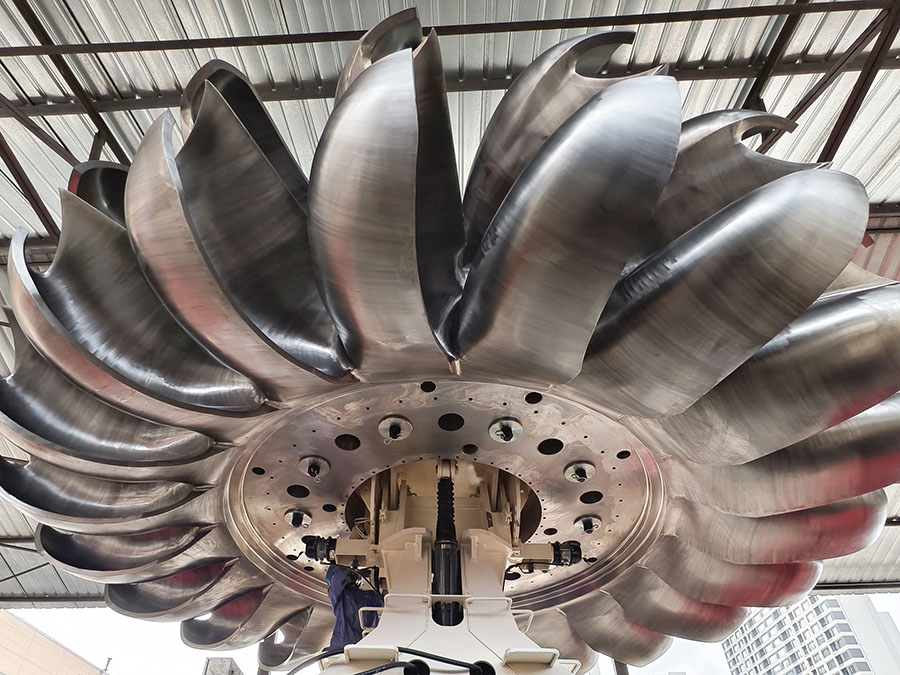
Wyważanie: Gotowy wirnik jest dynamicznie wyważany na specjalnej wyważarce. Wszelkie przeciążenia są identyfikowane i korygowane poprzez dodawanie lub usuwanie niewielkich ilości materiału, aby zapewnić płynną, bezwibracyjną pracę przy wysokich prędkościach obrotowych.
Rola zaawansowanej technologii
Produkcja nowoczesnych kanałów wentylacyjnych jest niemożliwa bez zaawansowanej technologii. Cyfrowe Bliźniaki – wirtualna replika fizycznego kanału wentylacyjnego – pozwalają inżynierom symulować proces obróbki i spawania, przewidując i minimalizując odkształcenia, zanim wystąpią. 5-osiowa obróbka CNC zapewnia elastyczność i dokładność niezbędną do obróbki złożonych geometrii. Spawanie zrobotyzowane i zautomatyzowane badania nieniszczące (NDT) gwarantują spójne, wysokiej jakości rezultaty.
Wniosek
Produkcja wirnika turbiny wodnej to proces wymagający dużych nakładów finansowych i wysokich kwalifikacji. To świadectwo ludzkiej pomysłowości, gdzie zaawansowane oprogramowanie, wydajne maszyny i kunszt rzemieślniczy łączą się, aby stworzyć komponent, który niezawodnie wykorzysta moc natury przez dziesięciolecia. Jakość tego pojedynczego komponentu jest, dosłownie, siłą napędową najbardziej niezawodnego odnawialnego źródła energii na świecie.
Czas publikacji: 10-11-2025
