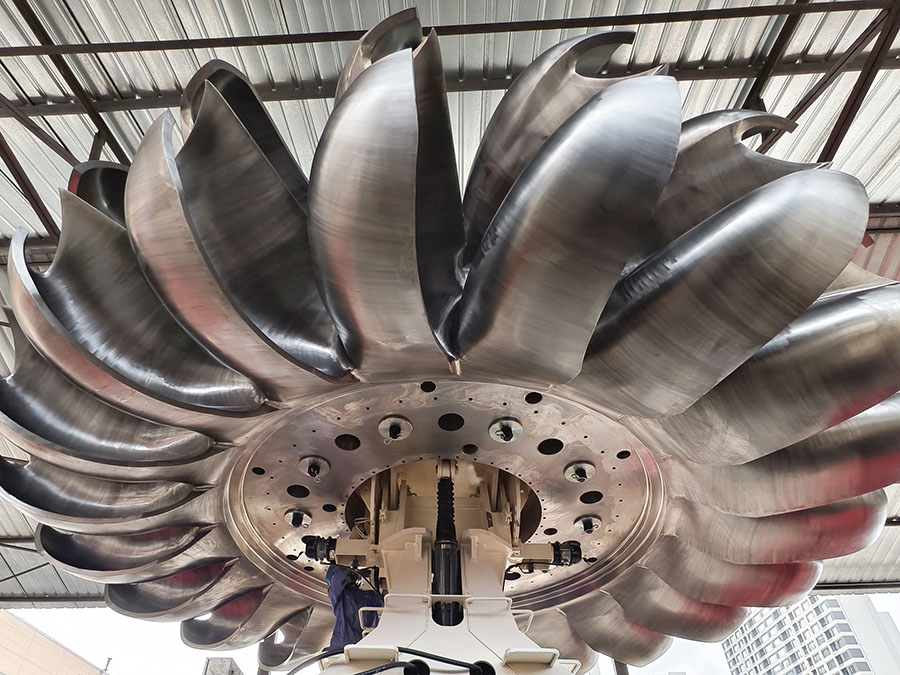
D'Häerz vun all Hydroturbin ass hire Lafwierk. Dëst ass d'Komponent, déi d'Energie vum fléissende Waasser a rotativ mechanesch Energie ëmwandelt, déi dann de Generator undreiwt fir Stroum ze produzéieren. Ënnert all Turbinentypen stellt de Francis-Lafwierk, mat senge komplexen, verdréinten Blieder, eng vun de schwieregsten a präzissten Komponenten duer, déi se hierstelle kënnen. De Prozess ass eng bemierkenswäert Mëschung aus traditioneller Handwierkskonscht an moderner digitaler Ingenieurskonscht.
Déi entscheedend Roll vum Leefer
D'Leeschtung vun engem Läifer bestëmmt direkt d'Effizienz, d'Leeschtung an d'Stabilitéit vun der ganzer Turbineenheet. Onvollkommenheeten an hirer Geometrie kënnen zu Kavitatioun (d'Bildung vu schiedleche Dampblosen), Vibratiounen a bedeitende Energieverloschter féieren. Dofir geet et bei der Fabrikatioun vun engem Läifer net nëmmen drëm, en Metalldeel ze bauen; et geet drëm, en héicheffizienten Energiekonversiounsapparat ze formen.
Schlësselphasen an der Läiferproduktioun
1. Design an Ingenieurswiesen
De Prozess fänkt mat sophistikéierte Berechnungs-Fluiddynamik- (CFD)- a Finite-Element-Analyse- (FEA)-Simulatiounen un. D'Ingenieuren optimiséieren de Profil vun de Blieder, d'Zuel vun de Blieder an d'Aganks-/Auslaafwénkelen, fir maximal hydraulesch Effizienz a strukturell Integritéit fir d'Héicht- a Flossbedingungen vum spezifesche Projet z'erreechen.
2. Goss oder Schmiede
Goss: Fir déi meescht grouss Francis-Lafmaschinne ginn déi eenzel Blieder präzis gegoss, typescherweis aus héichwäertegem Edelstol (z.B. CA6NM oder 13/4/5 Cr-Ni-Stol), fir Korrosioun a Kavitatiounserosioun ze widderstoen. D'Kroun an de Band ginn och separat gegoss oder geschmied.
Schmiedung: Fir verschidden Uwendungen mat héijer Belaaschtung kënne kritesch Komponenten geschmied ginn, fir iwwerleeën mechanesch Eegeschaften an eng méi eenheetlech Kärenstruktur z'erreechen.
3. Bearbechtung: Wou Präzisioun Form unhëlt
Dëst ass déi kriteschst Phas, wou Rohgussstécker an eng héichpräzis Montage ëmgewandelt ginn. Schlësselbearbechtungsoperatioune sinn:
Grobbearbechtung: Iwwerschësseg Material vun de Gossklingen, der Kroun an dem Band ewechhuelen, fir no bei der definitiver Form ze kommen.
CNC-Fräsen: De Kär vum Prozess. Mat Hëllef vu Multiachs-CNC-Fräsmaschinne ginn déi komplex, dräidimensional Uewerfläche vun de Blieder grëndlech geschnëtzt. 5-Achs-CNC-Maschinne si wesentlech fir déi déif gekrëmmt Uewerflächen an Ënnerschnëtt z'erreechen, ouni datt multiple Fixture gebraucht gëtt.
Montage a Schweessvirbereedung: Déi befräiwent Klingen ginn virsiichteg positionéiert a mat engem Peg-Schweess tëscht der Kroun an dem Band verschweißt. Dëst erfuerdert extrem Präzisioun fir sécherzestellen, datt déi endgülteg Montage perfekt mam digitalen Designmodell ausgeriicht ass.
Schweessen: Héichqualifizéiert Schweißer maachen dat lescht Schweessen, andeems se d'Klingen mat der Kroun an dem Band verbannen. Dëst gëtt dacks mat automatiséiertem oder roboteriséiertem Tauchbogenschweißen (SAW) oder Gaswolframbogenschweißen (GTAW/TIG) gemaach, fir déif, konsequent a fehlerfräi Schweißnähten ze garantéieren. Streng Virhëtz- a Post-Schweißhëtztbehandlungsprozedure (PWHT) ginn agehalen, fir Spannungen ze entlaaschten a Rëssbildung ze vermeiden.
4. Veraarbechtung a Qualitéitskontroll
Dimensiounsinspektioun: De ganze geschweesste Lafstéck gëtt mat enger portabler Koordinatenmiessmaschinn (CMM) oder Laserscanner gescannt, fir ze kontrolléieren, ob all Kontur mam 3D-CAD-Modell bannent enken Toleranzen (dacks bannent Brochdeeler vun engem Millimeter) iwwereneestëmmt.
Uewerflächenveraarbechtung: D'Klingen sinn op eng glat Uewerfläch poléiert. Eng hydraulesch glat Uewerfläch reduzéiert Reibungsverloschter a miniméiert de Risiko vu Kavitatioun.
Net-destruktiv Prüfung (NDT): All Schweißnähten ginn rigoréis mat Methode wéi Ultraschallprüfung (UT), Faarfpenetrantprüfung (PT) oder Magnéitpartikelprüfung (MT) iwwerpréift, fir all intern oder Uewerflächendefekter z'entdecken.
Ausbalancéieren: De fäerdege Laf gëtt dynamesch op enger spezieller Ausbalancéiermaschinn ausgeglach. All schwéier Flecken ginn identifizéiert a korrigéiert andeems kleng Quantitéiten u Material derbäigesat oder ewechgeholl ginn, fir e reibungslosen, vibratiounsfräie Betrib bei héije Rotatiounsgeschwindegkeeten ze garantéieren.
D'Roll vun der fortgeschrattener Technologie
Modern Fabrikatioun vu Läifer ass onméiglech ouni fortgeschratt Technologie. Digital Zwillinge - eng virtuell Replik vum physesche Läifer - erlaben et Ingenieuren, de Bearbeitungs- a Schweessprozess ze simuléieren, Verzerrungen virauszesoen a reduzéieren, ier se optrieden. 5-Achs CNC-Bearbeitung bitt d'Flexibilitéit an d'Genauegkeet, déi fir déi komplex Geometrien néideg sinn. Roboterschweißen an automatiséiert NDT garantéieren konsequent, héichqualitativ Resultater.
Conclusioun
D'Fabrikatioun vun engem Waasserturbinenlaufer ass e kapital- a Fäegkeetsintensivt Prozess. Et ass en Zeie vun der mënschlecher Erfindungsräichheet, wou fortgeschratt Software, mächteg Maschinnen an Expertenhandwierk zesummekommen, fir eng Komponent ze kreéieren, déi d'Kraaft vun der Natur fir Joerzéngte zouverlässeg notze kann. D'Qualitéit vun dëser eenzeger Komponent ass, zimmlech wuertwiertlech, d'treibend Kraaft hannert der zouverlässegster erneierbarer Energiequell vun der Welt.
Zäitpunkt vun der Verëffentlechung: 10. November 2025
