La koro de iu ajn hidroturbino estas ĝia kurento. Ĉi tiu estas la komponanto, kiu konvertas la energion de fluanta akvo en rotacian mekanikan energion, kiu siavice pelas la generatoron por produkti elektron. Inter ĉiuj turbintipoj, la Francis-kurento, kun siaj kompleksaj, torditaj klingoj, reprezentas unu el la plej malfacilaj kaj precizaj komponantoj por fabriki. La procezo estas rimarkinda miksaĵo de tradicia metiisteco kaj pintnivela cifereca inĝenierado.
La Kritika Rolo de la Kuristo
La funkciado de turbino rekte diktas la efikecon, potencon kaj stabilecon de la tuta turbino. Neperfektaĵoj en ĝia geometrio povas konduki al kavitacio (la formado de damaĝaj vaporvezikoj), vibrado kaj signifaj energiperdoj. Tial, fabrikado de turbino ne nur temas pri konstruado de metala parto; temas pri skulptado de tre efika energikonverta aparato.
Ŝlosilaj Stadioj en Fabrikado de Kuristoj
1. Dezajno kaj Inĝenierarto
La procezo komenciĝas per sofistikaj simuladoj de Komputa Fluiddinamiko (CFD) kaj Finia Elementa Analizo (FEA). Inĝenieroj optimumigas la profilon de la klingo, nombron de klingoj, kaj enirajn/elirajn angulojn por atingi maksimuman hidraŭlikan efikecon kaj strukturan integrecon por la specifaj premo- kaj fluokondiĉoj de la projekto.
2. Gisado aŭ Forĝado
Gisado: Por plej multaj grandaj Francis-koridoroj, individuaj klingoj estas precize gisitaj, tipe el altkvalita rustorezista ŝtalo (ekz., CA6NM aŭ 13/4/5 Cr-Ni ŝtalo) por rezisti korodon kaj kavitacian erozion. La krono kaj bendo ankaŭ estas gisitaj aŭ forĝitaj aparte.
Forĝado: Por iuj alt-streĉaj aplikoj, kritikaj komponantoj povas esti forĝitaj por atingi superajn mekanikajn ecojn kaj pli unuforman grenstrukturon.
3. Maŝinado: Kie Precizeco Prenas Formon
Ĉi tiu estas la plej kritika fazo, transformante krudajn fandaĵojn en altprecizan asembleon. Ŝlosilaj maŝinadoperacioj inkluzivas:
Malglata Maŝinado: Forigo de troa materialo de la gisitaj klingoj, krono kaj bendo por alproksimiĝi al la fina formo.
CNC-Frezado: La kerno de la procezo. Uzante pluraksajn Komputil-Nombran Kontrolon (CNC) frezmaŝinojn, la kompleksaj, tridimensiaj surfacoj de la klingoj estas zorgeme ĉizitaj. 5-aksaj CNC-maŝinoj estas esencaj por atingi la profunde kurbajn surfacojn kaj subtranĉojn sen la bezono de pluraj riparoj.
Preparo por Aranĝo kaj Veldado: La maŝinprilaboritaj klingoj estas zorge poziciigitaj kaj punktvelditaj inter la krono kaj la bendo. Ĉi tio postulas ekstreman precizecon por certigi, ke la fina muntado perfekte akordiĝas kun la cifereca dezajnmodelo.
Veldado: Tre lertaj veldistoj plenumas la finan veldadon, kunigante la klingojn al la krono kaj bendo. Ĉi tio ofte estas farata per aŭtomata aŭ robota Subakva Arkveldado (SAW) aŭ Gasa Volframa Arkveldado (GTAW/TIG) por certigi profundajn, koherajn kaj sendifektajn veldsuturojn. Striktaj antaŭvarmigaj kaj postveldaj varmotraktadoj (PWHT) estas sekvataj por malpezigi streĉojn kaj malhelpi fendadojn.
4. Finado kaj Kvalitkontrolo
Dimensia Inspektado: La tuta veldita konturo estas skanita per portebla Koordinata Mezurmaŝino (CMM) aŭ laserskaniloj por kontroli, ke ĉiu konturo kongruas kun la 3D CAD-modelo ene de striktaj tolerancoj (ofte ene de frakcioj de milimetro).
Surfaca Finpoluro: La klingoj estas poluritaj ĝis glata finpoluro. Hidraŭlike glata surfaco reduktas frikciajn perdojn kaj minimumigas la riskon de kavitacia komenco.
Nedetrua Testado (NDT): Ĉiuj veldsuturoj estas rigore inspektataj uzante metodojn kiel Ultrasona Testado (UT), Tinkturpenetra Testado (PT) aŭ Magneta Partikla Testado (MT) por detekti iujn ajn internajn aŭ surfacajn difektojn.
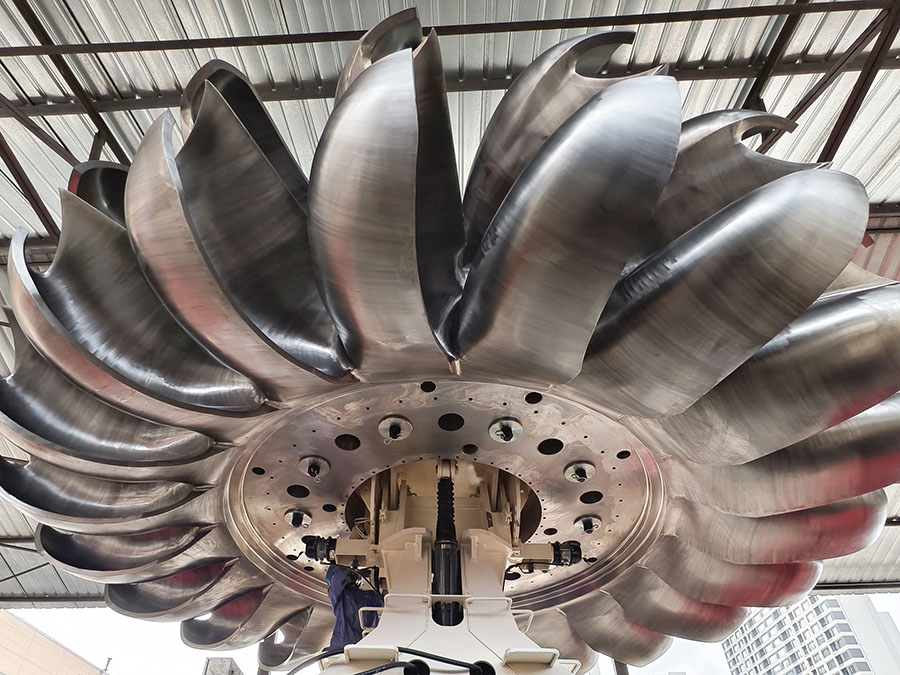
Ekvilibrigo: La finita rultabulo estas dinamike ekvilibrigita sur speciala ekvilibrigilo. Ĉiuj pezaj punktoj estas identigitaj kaj korektitaj per aldono aŭ forigo de malgrandaj kvantoj da materialo por certigi glatan, vibrad-liberan funkciadon ĉe altaj rotaciaj rapidoj.
La Rolo de Altnivela Teknologio
Moderna fabrikado de kurejoj estas neebla sen altnivela teknologio. Ciferecaj ĝemeloj — virtuala kopio de la fizika kurejo — permesas al inĝenieroj simuli la maŝinadon kaj veldadon, antaŭdirante kaj mildigante misprezentojn antaŭ ol ili okazas. 5-aksa CNC-maŝinado provizas la flekseblecon kaj precizecon necesajn por la kompleksaj geometrioj. Robota veldado kaj aŭtomatigita NDT certigas koherajn, altkvalitajn rezultojn.
Konkludo
Fabriki hidroturbinon estas kapital- kaj kapablo-intensa procezo. Ĝi estas testamento al homa eltrovemo, kie progresinta programaro, potenca maŝinaro kaj sperta metiisteco konverĝas por krei komponenton, kiu fidinde utiligos la potencon de la naturo dum jardekoj. La kvalito de ĉi tiu sola komponento estas, laŭvorte, la mova forto malantaŭ la plej fidinda renovigebla energifonto de la mondo.
Afiŝtempo: 10-Nov-2025
