Srce svake hidroturbine je njeno rotor. To je komponenta koja pretvara energiju tekuće vode u rotacionu mehaničku energiju, koja zauzvrat pokreće generator za proizvodnju električne energije. Među svim tipovima turbina, Francisov rotor, sa svojim složenim, uvijenim lopaticama, predstavlja jednu od najizazovnijih i najpreciznijih komponenti za proizvodnju. Proces je izvanredna mješavina tradicionalnog zanatstva i najsavremenijeg digitalnog inženjerstva.
Ključna uloga trkača
Performanse rotora direktno utiču na efikasnost, izlaznu snagu i stabilnost cijele turbinske jedinice. Nesavršenosti u njegovoj geometriji mogu dovesti do kavitacije (stvaranje štetnih mjehurića pare), vibracija i značajnih gubitaka energije. Stoga, proizvodnja rotora nije samo izrada metalnog dijela; radi se o oblikovanju visoko efikasnog uređaja za pretvorbu energije.
Ključne faze u proizvodnji trkača
1. Dizajn i inženjering
Proces počinje sofisticiranim simulacijama računarske dinamike fluida (CFD) i analize konačnih elemenata (FEA). Inženjeri optimiziraju profil lopatica, broj lopatica i uglove ulaza/izlaza kako bi postigli maksimalnu hidrauličku efikasnost i strukturni integritet za specifične uslove pritiska i protoka projekta.
2. Livenje ili kovanje
Livenje: Kod većine velikih Francisovih rotora, pojedinačne lopatice su precizno livene, obično od visokokvalitetnog nehrđajućeg čelika (npr. CA6NM ili 13/4/5 Cr-Ni čelika) kako bi se oduprle koroziji i eroziji uzrokovanoj kavitacijom. Kruna i prsten su također livene ili kovane odvojeno.
Kovanje: Za neke primjene s visokim naprezanjem, kritične komponente mogu se kovati kako bi se postigla superiorna mehanička svojstva i ujednačenija struktura zrna.
3. Mašinska obrada: Gdje preciznost poprima oblik
Ovo je najkritičnija faza, transformirajući grube odljevke u visokoprecizne sklopove. Ključne operacije obrade uključuju:
Gruba obrada: Uklanjanje viška materijala sa livenih lopatica, krune i trake kako bi se postigao konačni oblik.
CNC glodanje: Suština procesa. Korištenjem višeosnih CNC glodalica, složene, trodimenzionalne površine lopatica se pedantno izrezuju. Petoosne CNC mašine su neophodne za dosezanje duboko zakrivljenih površina i podreza bez potrebe za višestrukim ponovnim pričvršćivanjem.
Priprema za montažu i zavarivanje: Obrađene lopatice se pažljivo pozicioniraju i zavaruju tačkastim zavarivanjem između krune i trake. To zahtijeva izuzetnu preciznost kako bi se osiguralo da se konačni sklop savršeno poravnava s digitalnim modelom dizajna.
Zavarivanje: Visokokvalificirani zavarivači obavljaju završno zavarivanje, spajajući lopatice s krunom i trakom. To se često radi korištenjem automatiziranog ili robotskog zavarivanja pod praškom (SAW) ili plinskog volframovog elektrolučnog zavarivanja (GTAW/TIG) kako bi se osigurali duboki, konzistentni i zavareni spojevi bez defekata. Slijede se strogi postupci predgrijavanja i termičke obrade nakon zavarivanja (PWHT) kako bi se ublažila naprezanja i spriječilo pucanje.
4. Završna obrada i kontrola kvalitete
Dimenzionalna inspekcija: Cijeli zavareni profil se skenira pomoću prenosive koordinatne mjerne mašine (CMM) ili laserskih skenera kako bi se provjerilo da li svaka kontura odgovara 3D CAD modelu unutar uskih tolerancija (često unutar djelića milimetra).
Završna obrada površine: Lopatice su polirane do glatke završne obrade. Hidraulički glatka površina smanjuje gubitke trenja i minimizira rizik od nastanka kavitacije.
Nerazorna ispitivanja (NDT): Svi zavareni spojevi se rigorozno pregledavaju metodama poput ultrazvučnog ispitivanja (UT), ispitivanja penetrantom boje (PT) ili ispitivanja magnetskim česticama (MT) kako bi se otkrili svi unutrašnji ili površinski nedostaci.
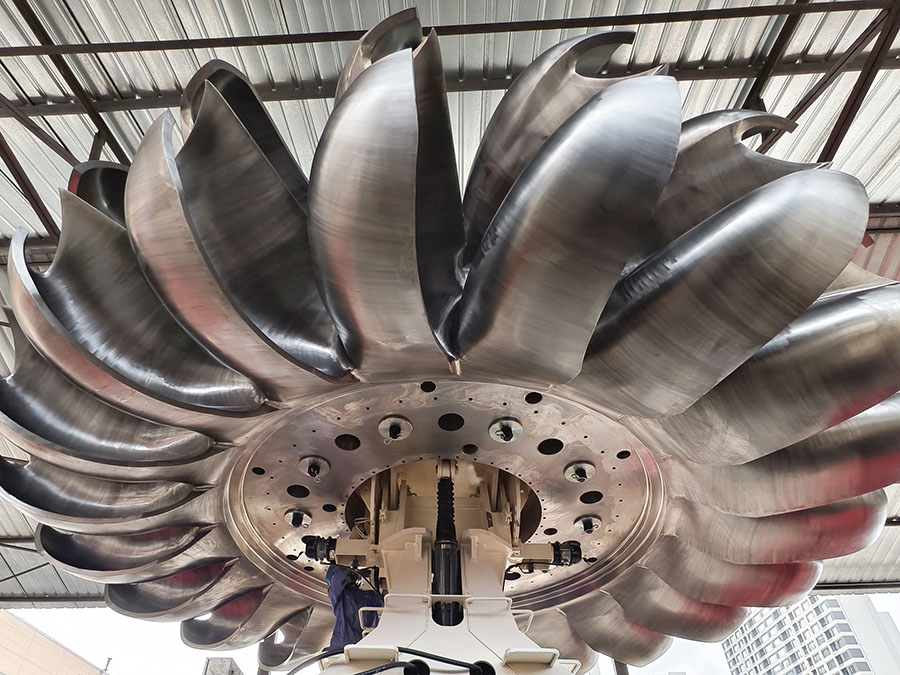
Balansiranje: Završeni klizač se dinamički balansira na posebnoj mašini za balansiranje. Sva teška mjesta se identificiraju i ispravljaju dodavanjem ili uklanjanjem malih količina materijala kako bi se osigurao nesmetan rad bez vibracija pri visokim brzinama rotacije.
Uloga napredne tehnologije
Moderna proizvodnja profila je nemoguća bez napredne tehnologije. Digitalni blizanci - virtuelna replika fizičkog profila profila - omogućavaju inženjerima da simuliraju proces obrade i zavarivanja, predviđajući i ublažavajući izobličenja prije nego što se dogode. 5-osna CNC obrada pruža fleksibilnost i tačnost potrebnu za složene geometrije. Robotsko zavarivanje i automatizovani NDT osiguravaju konzistentne, visokokvalitetne rezultate.
Zaključak
Proizvodnja rotora hidroturbine je proces koji zahtijeva mnogo kapitala i vještina. To je dokaz ljudske domišljatosti, gdje se napredni softver, moćne mašine i stručna vještina spajaju kako bi stvorili komponentu koja će pouzdano koristiti snagu prirode decenijama. Kvalitet ove jedne komponente je, doslovno, pokretačka snaga iza najpouzdanijeg obnovljivog izvora energije na svijetu.
Vrijeme objave: 10. novembar 2025.
