Серцем будь-якої гідротурбіни є її робоче колесо. Це компонент, який перетворює енергію потоку води на механічну енергію обертання, яка, у свою чергу, приводить у рух генератор для виробництва електроенергії. Серед усіх типів турбін робоче колесо Френсіса з його складними, крученими лопатями є одним з найскладніших і найточніших компонентів для виробництва. Цей процес є чудовим поєднанням традиційної майстерності та передової цифрової інженерії.
Критична роль бігуна
Продуктивність робочого колеса безпосередньо визначає ефективність, вихідну потужність та стабільність усього турбінного агрегату. Недосконалості його геометрії можуть призвести до кавітації (утворення шкідливих бульбашок пари), вібрації та значних втрат енергії. Тому виготовлення робочого колеса — це не просто створення металевої деталі; це створення високоефективного пристрою перетворення енергії.
Ключові етапи виробництва бігунів
1. Проектування та інженерія
Процес починається зі складного моделювання за допомогою обчислювальної гідродинаміки (CFD) та методу скінченних елементів (FEA). Інженери оптимізують профіль лопатей, їх кількість та кути входу/виходу, щоб досягти максимальної гідравлічної ефективності та структурної цілісності для конкретних умов напору та потоку проекту.
2. Лиття або кування
Лиття: Для більшості великих роликових ковзанок Френсіса окремі лопаті виготовляються з високоякісного лиття, зазвичай з високоякісної нержавіючої сталі (наприклад, CA6NM або 13/4/5 Cr-Ni сталі), щоб протистояти корозії та кавітаційній ерозії. Коронка та обруч також відливаються або куються окремо.
Кування: Для деяких застосувань з високим навантаженням критичні компоненти можуть бути ковані для досягнення вищих механічних властивостей та більш рівномірної зернистої структури.
3. Механічна обробка: де точність набуває форми
Це найважливіший етап, який перетворює чорнові виливки на високоточні збірки. Ключові операції обробки включають:
Чорнова обробка: Видалення зайвого матеріалу з литих лопатей, коронки та стрічки для надання їм остаточної форми.
Фрезерування на верстатах з ЧПК: основа процесу. За допомогою багатоосьових фрезерних верстатів з числовим програмним керуванням (ЧПК) складні тривимірні поверхні лопатей ретельно обробляються. 5-осьові верстати з ЧПК необхідні для досягнення глибоко вигнутих поверхонь та піднутрень без необхідності багаторазового повторного закріплення.
Підготовка до підгонки та зварювання: Оброблені леза ретельно позиціонуються та зварюються прихватками між коронкою та стрічкою. Це вимагає надзвичайної точності, щоб забезпечити ідеальне вирівнювання остаточної збірки з цифровою моделлю.
Зварювання: Висококваліфіковані зварювальники виконують остаточне зварювання, з'єднуючи лопаті з коронкою та стрічкою. Це часто робиться за допомогою автоматизованого або роботизованого дугового зварювання під флюсом (SAW) або дугового зварювання вольфрамовим електродом у газовому середовищі (GTAW/TIG) для забезпечення глибоких, рівномірних та бездефектних зварних швів. Дотримуються суворих процедур попереднього нагрівання та післязварювальної термічної обробки (PWHT) для зняття напруги та запобігання розтріскуванню.
4. Оздоблення та контроль якості
Перевірка розмірів: Уся зварена ролкова конструкція сканується за допомогою портативної координатно-вимірювальної машини (КВМ) або лазерних сканерів, щоб перевірити, чи кожен контур відповідає 3D-моделі CAD з точністю до долі міліметра.
Обробка поверхні: Лопаті поліровані до гладкої поверхні. Гідравлічно гладка поверхня зменшує втрати на тертя та мінімізує ризик виникнення кавітації.
Неруйнівний контроль (НДК): усі зварні шви ретельно перевіряються за допомогою таких методів, як ультразвуковий контроль (УК), капілярний контроль (КБ) або магнітно-порошковий контроль (МП) для виявлення будь-яких внутрішніх або поверхневих дефектів.
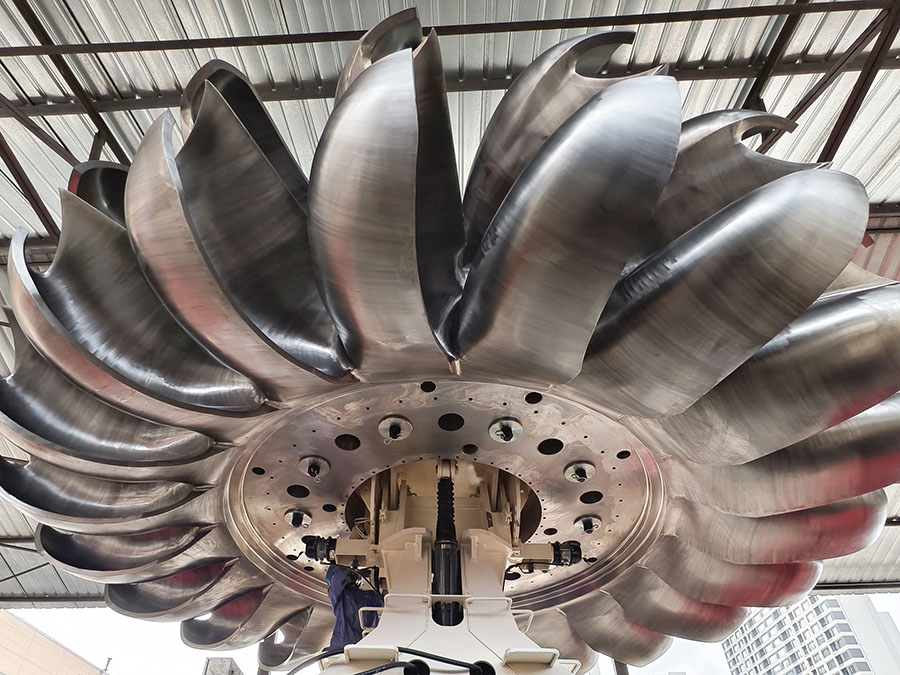
Балансування: Готовий ролик динамічно балансується на спеціальній балансувальній машині. Будь-які важкі місця виявляються та виправляються шляхом додавання або видалення невеликої кількості матеріалу для забезпечення плавної роботи без вібрацій на високих швидкостях обертання.
Роль передових технологій
Сучасне виробництво бігунів неможливе без передових технологій. Цифрові двійники — віртуальна копія фізичного бігуна — дозволяють інженерам моделювати процес обробки та зварювання, прогнозуючи та зменшуючи деформації до їх виникнення. 5-осьова обробка на верстатах з ЧПК забезпечує гнучкість і точність, необхідні для складних геометрій. Роботизоване зварювання та автоматизований неруйнівний контроль забезпечують стабільні високоякісні результати.
Висновок
Виробництво робочого колеса гідротурбіни – це капіталомісткий та кваліфікований процес. Це свідчення людської винахідливості, де передове програмне забезпечення, потужне обладнання та майстерність експертів поєднуються, щоб створити компонент, який надійно використовуватиме силу природи протягом десятиліть. Якість цього єдиного компонента є, буквально, рушійною силою найнадійнішого у світі відновлюваного джерела енергії.
Час публікації: 10 листопада 2025 р.
