Ang puso ng anumang hydro turbine ay ang runner nito. Ito ang bahaging nagko-convert ng enerhiya ng umaagos na tubig tungo sa rotational mechanical energy, na siya namang nagpapaandar sa generator upang makagawa ng kuryente. Sa lahat ng uri ng turbine, ang Francis runner, kasama ang masalimuot at baluktot na mga talim nito, ay kumakatawan sa isa sa pinakamahirap at pinakatumpak na mga bahaging gagawin. Ang proseso ay isang kahanga-hangang timpla ng tradisyonal na pagkakagawa at makabagong digital engineering.
Ang Kritikal na Papel ng Mananakbo
Ang pagganap ng isang runner ay direktang nagdidikta sa kahusayan, output ng kuryente, at katatagan ng buong yunit ng turbine. Ang mga di-perpektong heometriya nito ay maaaring humantong sa cavitation (ang pagbuo ng mga nakapipinsalang bula ng singaw), panginginig ng boses, at malaking pagkawala ng enerhiya. Samakatuwid, ang paggawa ng isang runner ay hindi lamang tungkol sa paggawa ng isang bahaging metal; ito ay tungkol sa pag-ukit ng isang lubos na mahusay na aparato sa conversion ng enerhiya.
Mga Pangunahing Yugto sa Paggawa ng Runner
1. Disenyo at Inhinyeriya
Ang proseso ay nagsisimula sa sopistikadong mga simulasyon ng Computational Fluid Dynamics (CFD) at Finite Element Analysis (FEA). Ino-optimize ng mga inhinyero ang profile ng blade, bilang ng mga blade, at mga anggulo ng pasukan/labasan upang makamit ang pinakamataas na kahusayan ng haydroliko at integridad ng istruktura para sa mga kondisyon ng ulo at daloy ng partikular na proyekto.
2. Paghahagis o Pagpapanday
Paghulma: Para sa karamihan ng malalaking Francis runner, ang mga indibidwal na talim ay precision-cast, karaniwang gawa sa high-grade stainless steel (hal., CA6NM o 13/4/5 Cr-Ni steel) upang labanan ang corrosion at cavitation erosion. Ang korona at banda ay hiwalay ding hinuhulma o pinanday.
Pagpapanday: Para sa ilang aplikasyon na may mataas na stress, maaaring pandayin ang mga mahahalagang bahagi upang makamit ang higit na mahusay na mga mekanikal na katangian at mas pare-parehong istruktura ng butil.
3. Machining: Kung Saan Nahuhubog ang Katumpakan
Ito ang pinakamahalagang yugto, kung saan binabago nito ang mga magaspang na paghahagis tungo sa isang high-precision assembly. Kabilang sa mga pangunahing operasyon sa pagma-machining ang:
Magaspang na Pagmamakina: Pag-aalis ng sobrang materyal mula sa mga hinulmang talim, korona, at banda upang mapalapit sa huling hugis.
CNC Milling: Ang pinakasentro ng proseso. Gamit ang mga multi-axis Computer Numerical Control (CNC) milling machine, ang mga kumplikado at three-dimensional na ibabaw ng mga talim ay maingat na inukit. Ang mga 5-axis CNC machine ay mahalaga upang maabot ang malalalim na kurbadong ibabaw at mga undercut nang hindi nangangailangan ng paulit-ulit na pag-aayos.
Paghahanda sa Pagkakabit at Pagwelding: Ang mga makinang talim ay maingat na nakaposisyon at kinakabit sa pagitan ng korona at banda. Nangangailangan ito ng matinding katumpakan upang matiyak na ang pangwakas na pag-assemble ay perpektong naaayon sa digital na modelo ng disenyo.
Paghinang: Ang mga bihasang welder ang nagsasagawa ng pangwakas na hinang, na pinagdudugtong ang mga talim sa korona at banda. Madalas itong ginagawa gamit ang awtomatiko o robotikong Submerged Arc Welding (SAW) o Gas Tungsten Arc Welding (GTAW/TIG) upang matiyak ang malalim, pare-pareho, at walang depektong mga hinang. Sinusunod ang mahigpit na mga pamamaraan ng pre-heating at post-weld heat treatment (PWHT) upang maibsan ang mga stress at maiwasan ang pagbibitak.
4. Pagtatapos at Kontrol sa Kalidad
Inspeksyon sa Dimensyon: Ang buong hinang na runner ay ini-scan gamit ang isang portable na Coordinate Measuring Machine (CMM) o mga laser scanner upang mapatunayan na ang bawat contour ay tumutugma sa 3D CAD model sa loob ng mahigpit na tolerance (kadalasan sa loob ng mga fraction ng isang milimetro).
Pagtatapos ng Ibabaw: Ang mga talim ay pinakintab hanggang sa maging makinis. Ang isang makinis na ibabaw na may haydroliko na epekto ay nakakabawas sa mga pagkalugi sa alitan at nakakabawas sa panganib ng pagsisimula ng cavitation.
Hindi Mapanirang Pagsubok (NDT): Ang lahat ng mga hinang ay mahigpit na sinusuri gamit ang mga pamamaraan tulad ng Ultrasonic Testing (UT), Dye Penetrant Testing (PT), o Magnetic Particle Testing (MT) upang matukoy ang anumang panloob o ibabaw na depekto.
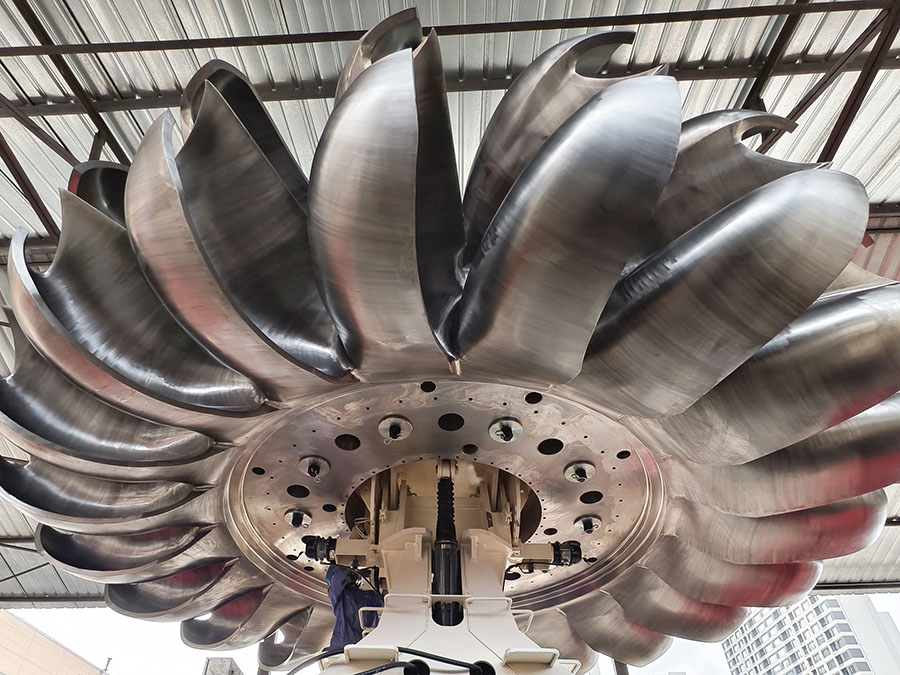
Pagbabalanse: Ang natapos na runner ay pabago-bagong binabalanse sa isang espesyal na balancing machine. Anumang mabibigat na bahagi ay tinutukoy at itinatama sa pamamagitan ng pagdaragdag o pag-aalis ng maliliit na materyal upang matiyak ang maayos at walang panginginig na operasyon sa matataas na bilis ng pag-ikot.
Ang Papel ng Makabagong Teknolohiya
Imposible ang paggawa ng modernong runner nang walang makabagong teknolohiya. Ang Digital Twins—isang virtual na replika ng pisikal na runner—ay nagbibigay-daan sa mga inhinyero na gayahin ang proseso ng machining at welding, na hinuhulaan at pinapagaan ang mga distortion bago pa man mangyari ang mga ito. Ang 5-Axis CNC Machining ay nagbibigay ng kakayahang umangkop at katumpakan na kailangan para sa mga kumplikadong geometry. Tinitiyak ng Robotic Welding at Automated NDT ang pare-pareho at mataas na kalidad na mga resulta.
Konklusyon
Ang paggawa ng isang hydro turbine runner ay isang prosesong nangangailangan ng malaking kapital at kasanayan. Ito ay isang patunay ng talino ng tao, kung saan ang makabagong software, makapangyarihang makinarya, at dalubhasang pagkakagawa ay nagsasama-sama upang lumikha ng isang bahagi na maaasahang gagamit ng kapangyarihan ng kalikasan sa loob ng mga dekada. Ang kalidad ng nag-iisang bahaging ito ang siyang literal na puwersang nagtutulak sa likod ng pinaka-maaasahang pinagmumulan ng renewable energy sa mundo.
Oras ng pag-post: Nob-10-2025
