Srce vsake hidroturbine je njen tekač. To je komponenta, ki pretvarja energijo tekoče vode v rotacijsko mehansko energijo, ki nato poganja generator za proizvodnjo električne energije. Med vsemi vrstami turbin predstavlja Francisov tekač s svojimi kompleksnimi, zasukanimi lopaticami eno najzahtevnejših in natančnih komponent za izdelavo. Postopek je izjemna mešanica tradicionalne obrti in najsodobnejšega digitalnega inženiringa.
Ključna vloga tekača
Zmogljivost tekača neposredno narekuje učinkovitost, izhodno moč in stabilnost celotne turbinske enote. Nepopolnosti v njegovi geometriji lahko povzročijo kavitacijo (nastanek škodljivih parnih mehurčkov), vibracije in znatne izgube energije. Zato izdelava tekača ni le izdelava kovinskega dela, temveč tudi oblikovanje visoko učinkovite naprave za pretvorbo energije.
Ključne faze v proizvodnji tekačev
1. Načrtovanje in inženiring
Postopek se začne s sofisticiranimi simulacijami računalniške dinamike tekočin (CFD) in analize končnih elementov (FEA). Inženirji optimizirajo profil lopatic, število lopatic in kote vstopa/izstopa, da dosežejo maksimalno hidravlično učinkovitost in strukturno celovitost za pogoje tlaka in pretoka specifičnega projekta.
2. Litje ali kovanje
Litje: Pri večini velikih Francisovih drsnikov so posamezne lopatice natančno ulite, običajno iz visokokakovostnega nerjavečega jekla (npr. CA6NM ali 13/4/5 Cr-Ni jekla), da so odporne na korozijo in kavitacijsko erozijo. Krona in obroč sta prav tako ulita ali kovani ločeno.
Kovanje: Za nekatere aplikacije z visokimi napetostmi se lahko kritične komponente kovajo, da se dosežejo boljše mehanske lastnosti in bolj enakomerna zrnata struktura.
3. Strojna obdelava: Kjer natančnost dobi obliko
To je najpomembnejša faza, ki preoblikuje grobe ulitke v visoko natančne sestave. Ključne strojne operacije vključujejo:
Groba obdelava: Odstranjevanje odvečnega materiala z ulitih lopatic, krone in traku, da se doseže skoraj končna oblika.
CNC rezkanje: Jedro postopka. Z večosnimi CNC rezkalnimi stroji se kompleksne, tridimenzionalne površine rezil natančno izrezljajo. 5-osni CNC stroji so bistveni za doseganje globoko ukrivljenih površin in spodrezov brez potrebe po večkratnem vpenjanju.
Priprava na montažo in varjenje: Strojno obdelane lopatice so skrbno nameščene in privarjene med krono in trakom. To zahteva izjemno natančnost, da se zagotovi popolna poravnava končne sestave z digitalnim modelom.
Varjenje: Visoko usposobljeni varilci opravijo končno varjenje, pri čemer lopatice združijo s krono in trakom. To se pogosto izvaja z avtomatiziranim ali robotskim varjenjem pod prašnim lokom (SAW) ali varjenjem s plinsko volframovo elektrodo (GTAW/TIG), da se zagotovijo globoki, enakomerni in brezhibni zvari. Za lajšanje napetosti in preprečevanje razpok se uporabljajo strogi postopki predgrevanja in toplotne obdelave po varjenju (PWHT).
4. Končna obdelava in nadzor kakovosti
Dimenzijski pregled: Celoten varjeni profil se skenira s prenosnim koordinatnim merilnim strojem (CMM) ali laserskimi skenerji, da se preveri, ali se vsaka kontura ujema s 3D CAD modelom znotraj strogih toleranc (pogosto znotraj delčkov milimetra).
Površinska obdelava: Lopatice so polirane do gladke površine. Hidravlično gladka površina zmanjšuje izgube zaradi trenja in tveganje za nastanek kavitacije.
Nedestruktivno testiranje (NDT): Vsi zvari so strogo pregledani z metodami, kot so ultrazvočno testiranje (UT), testiranje s penetrantom (PT) ali testiranje z magnetnimi delci (MT), da se odkrijejo morebitne notranje ali površinske napake.
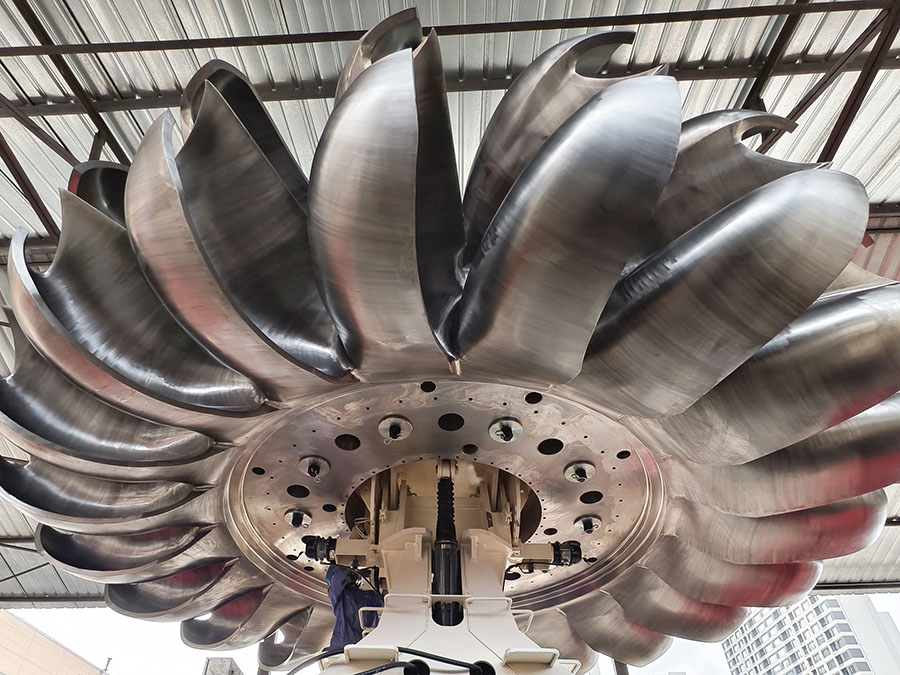
Uravnoteženje: Dokončan tekač se dinamično uravnoteži na posebnem balansirnem stroju. Vsa težka mesta se prepoznajo in popravijo z dodajanjem ali odstranjevanjem majhnih količin materiala, da se zagotovi gladko delovanje brez vibracij pri visokih vrtilnih hitrostih.
Vloga napredne tehnologije
Sodobna izdelava tekalnih strojev je nemogoča brez napredne tehnologije. Digitalni dvojčki – virtualna replika fizičnega tekača – inženirjem omogočajo simulacijo procesa obdelave in varjenja ter napovedovanje in zmanjševanje popačenj, še preden se pojavijo. 5-osna CNC obdelava zagotavlja prilagodljivost in natančnost, potrebno za kompleksne geometrije. Robotsko varjenje in avtomatizirano nedestruktivno testiranje zagotavljata dosledne in visokokakovostne rezultate.
Zaključek
Izdelava rotorja hidroturbine je proces, ki zahteva veliko kapitala in znanja. Je dokaz človeške iznajdljivosti, kjer se napredna programska oprema, zmogljivi stroji in strokovna izdelava združijo v komponento, ki bo desetletja zanesljivo izkoriščala moč narave. Kakovost te posamezne komponente je dobesedno gonilna sila najbolj zanesljivega obnovljivega vira energije na svetu.
Čas objave: 10. november 2025
