Сердце любой гидротурбины — это её рабочее колесо. Именно этот компонент преобразует энергию потока воды во вращательную механическую энергию, которая, в свою очередь, приводит в движение генератор для выработки электроэнергии. Среди всех типов турбин рабочее колесо Фрэнсиса со своими сложными, закрученными лопастями представляет собой один из самых сложных и точных компонентов в производстве. Процесс его изготовления представляет собой замечательное сочетание традиционного мастерства и передовых цифровых технологий.
Критическая роль бегуна
Рабочие характеристики рабочего колеса напрямую определяют эффективность, выходную мощность и стабильность всей турбинной установки. Несовершенства его геометрии могут привести к кавитации (образованию вредных паровых пузырьков), вибрации и значительным потерям энергии. Поэтому изготовление рабочего колеса — это не просто создание металлической детали; это создание высокоэффективного устройства преобразования энергии.
Ключевые этапы производства литниковых систем
1. Проектирование и инженерия
Процесс начинается со сложных расчетов с использованием методов вычислительной гидродинамики (CFD) и анализа методом конечных элементов (FEA). Инженеры оптимизируют профиль лопаток, их количество и углы входа/выхода для достижения максимальной гидравлической эффективности и структурной целостности при заданных условиях напора и расхода для конкретного проекта.
2. Литье или ковка
Литье: Для большинства крупных ножей Francis отдельные лезвия отливаются с высокой точностью, как правило, из высококачественной нержавеющей стали (например, CA6NM или хромоникелевой стали 13/4/5) для защиты от коррозии и кавитационной эрозии. Верхняя часть и ободок также отливаются или куются отдельно.
Ковка: В некоторых областях применения, связанных с высокими нагрузками, ответственные компоненты могут быть подвергнуты ковке для достижения превосходных механических свойств и более однородной зернистой структуры.
3. Механическая обработка: где проявляется точность.
Это наиболее важный этап, превращающий необработанные отливки в высокоточную сборку. Ключевые операции механической обработки включают в себя:
Черновая обработка: удаление излишков материала с литых лезвий, коронки и ободка для придания им приблизительной окончательной формы.
Фрезерование на станках с ЧПУ: основа процесса. С помощью многоосевых фрезерных станков с числовым программным управлением (ЧПУ) тщательно обрабатываются сложные трехмерные поверхности лезвий. 5-осевые станки с ЧПУ необходимы для обработки глубоко изогнутых поверхностей и подрезов без необходимости многократной переналадки.
Подгонка и подготовка к сварке: обработанные на станке лезвия тщательно позиционируются и привариваются точечной сваркой между коронкой и ободком. Это требует предельной точности, чтобы обеспечить идеальное соответствие окончательной сборки цифровой модели.
Сварка: Высококвалифицированные сварщики выполняют окончательную сварку, соединяя лезвия с верхней частью и обшивкой. Часто это делается с использованием автоматизированной или роботизированной дуговой сварки под флюсом (SAW) или аргонодуговой сварки вольфрамовым электродом (GTAW/TIG) для обеспечения глубоких, равномерных и бездефектных сварных швов. Строгие процедуры предварительного нагрева и термической обработки после сварки (PWHT) соблюдаются для снятия напряжений и предотвращения растрескивания.
4. Отделка и контроль качества
Контроль размеров: Весь сварной канал сканируется с помощью портативной координатно-измерительной машины (КИМ) или лазерных сканеров, чтобы убедиться, что каждый контур соответствует 3D CAD-модели с жесткими допусками (часто с точностью до долей миллиметра).
Обработка поверхности: Лопасти полируются до гладкой поверхности. Гидравлически гладкая поверхность снижает потери на трение и минимизирует риск возникновения кавитации.
Неразрушающий контроль (НК): Все сварные швы тщательно проверяются с использованием таких методов, как ультразвуковой контроль (УЗК), капиллярный контроль (КК) или магнитопорошковый контроль (МПК), для выявления любых внутренних или поверхностных дефектов.
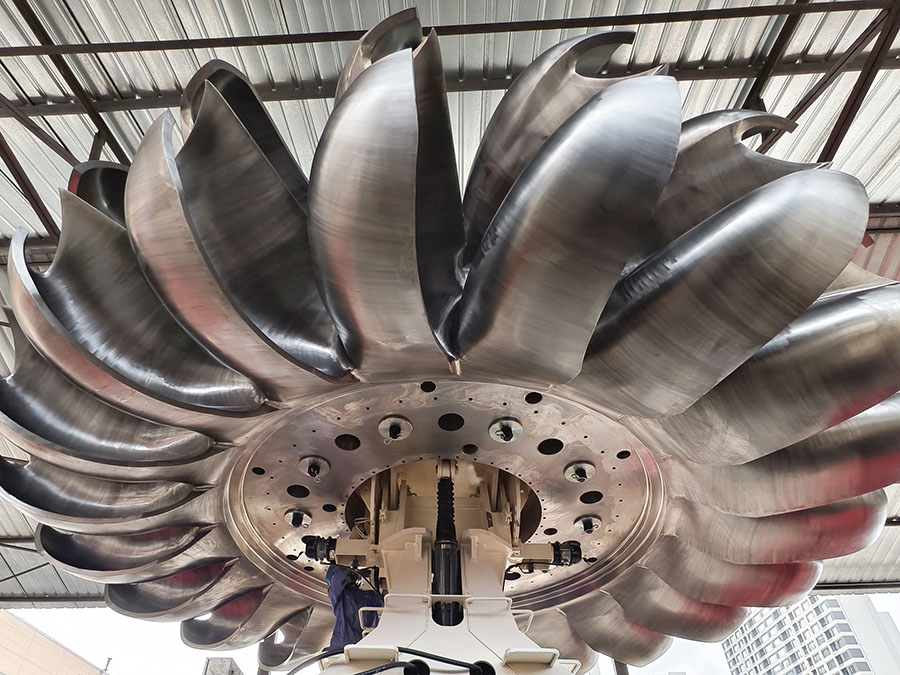
Балансировка: Готовая деталь проходит динамическую балансировку на специальном балансировочном станке. Любые перегрузки выявляются и устраняются путем добавления или удаления небольшого количества материала для обеспечения плавной работы без вибраций на высоких скоростях вращения.
Роль передовых технологий
Современное производство литниковых систем невозможно без передовых технологий. Цифровые двойники — виртуальная копия физической литниковой системы — позволяют инженерам моделировать процессы механической обработки и сварки, прогнозируя и предотвращая деформации до их возникновения. 5-осевая обработка на станках с ЧПУ обеспечивает гибкость и точность, необходимые для сложных геометрических форм. Роботизированная сварка и автоматизированный неразрушающий контроль гарантируют стабильно высокое качество результатов.
Заключение
Изготовление рабочего колеса гидротурбины — это капиталоемкий и требующий высокой квалификации процесс. Это свидетельство человеческой изобретательности, где передовое программное обеспечение, мощное оборудование и мастерство опытных специалистов объединяются для создания компонента, который будет надежно использовать энергию природы на протяжении десятилетий. Качество этого единственного компонента, в буквальном смысле, является движущей силой самого надежного в мире возобновляемого источника энергии.
Дата публикации: 10 ноября 2025 г.
