O coração de qualquer turbina hidráulica é o seu rotor. Este componente converte a energia da água em movimento em energia mecânica rotacional, que por sua vez aciona o gerador para produzir eletricidade. Dentre todos os tipos de turbinas, o rotor Francis, com suas pás complexas e helicoidais, representa um dos componentes mais desafiadores e precisos de fabricar. O processo é uma notável combinação de artesanato tradicional e engenharia digital de ponta.
O Papel Crucial do Corredor
O desempenho do rotor determina diretamente a eficiência, a potência e a estabilidade de toda a unidade da turbina. Imperfeições em sua geometria podem levar à cavitação (formação de bolhas de vapor prejudiciais), vibração e perdas significativas de energia. Portanto, fabricar um rotor não se resume a construir uma peça de metal; trata-se de esculpir um dispositivo de conversão de energia altamente eficiente.
Etapas-chave na fabricação de canais de alimentação
1. Projeto e Engenharia
O processo começa com simulações sofisticadas de Dinâmica dos Fluidos Computacional (CFD) e Análise de Elementos Finitos (FEA). Os engenheiros otimizam o perfil da pá, o número de pás e os ângulos de entrada/saída para alcançar a máxima eficiência hidráulica e integridade estrutural para as condições específicas de queda e vazão do projeto.
2. Fundição ou Forjamento
Fundição: Na maioria dos mecanismos Francis de grande porte, as lâminas individuais são fundidas com precisão, geralmente em aço inoxidável de alta qualidade (por exemplo, CA6NM ou aço 13/4/5 Cr-Ni) para resistir à corrosão e à erosão por cavitação. A coroa e a faixa também são fundidas ou forjadas separadamente.
Forjamento: Para algumas aplicações de alta tensão, componentes críticos podem ser forjados para obter propriedades mecânicas superiores e uma estrutura de grãos mais uniforme.
3. Usinagem: Onde a Precisão Ganha Forma
Esta é a fase mais crítica, que transforma peças fundidas brutas em conjuntos de alta precisão. As principais operações de usinagem incluem:
Usinagem de desbaste: Remoção do excesso de material das lâminas fundidas, da coroa e da faixa para se aproximar da forma final.
Fresagem CNC: O núcleo do processo. Utilizando fresadoras CNC (Controle Numérico Computadorizado) multieixos, as superfícies tridimensionais complexas das lâminas são meticulosamente esculpidas. As máquinas CNC de 5 eixos são essenciais para alcançar as superfícies profundamente curvas e os rebaixos sem a necessidade de múltiplas fixações.
Preparação para Montagem e Soldagem: As lâminas usinadas são cuidadosamente posicionadas e soldadas por pontos entre a coroa e a aliança. Isso exige extrema precisão para garantir que a montagem final esteja perfeitamente alinhada com o modelo de design digital.
Soldagem: Soldadores altamente qualificados realizam a soldagem final, unindo as pás à coroa e à faixa. Isso geralmente é feito usando soldagem a arco submerso (SAW) ou soldagem a arco de tungstênio com gás (GTAW/TIG) automatizadas ou robóticas para garantir soldas profundas, consistentes e sem defeitos. Procedimentos rigorosos de pré-aquecimento e tratamento térmico pós-soldagem (TTPS) são seguidos para aliviar tensões e evitar trincas.
4. Acabamento e Controle de Qualidade
Inspeção Dimensional: Todo o canal soldado é escaneado usando uma Máquina de Medição por Coordenadas (MMC) portátil ou scanners a laser para verificar se cada contorno corresponde ao modelo CAD 3D dentro de tolerâncias rigorosas (frequentemente em frações de milímetro).
Acabamento da superfície: As pás são polidas até obter um acabamento liso. Uma superfície hidraulicamente lisa reduz as perdas por atrito e minimiza o risco de formação de cavitação.
Ensaios Não Destrutivos (END): Todas as soldas são rigorosamente inspecionadas utilizando métodos como Ensaios Ultrassônicos (UT), Ensaios por Líquido Penetrante (PT) ou Ensaios por Partículas Magnéticas (MT) para detectar quaisquer defeitos internos ou superficiais.
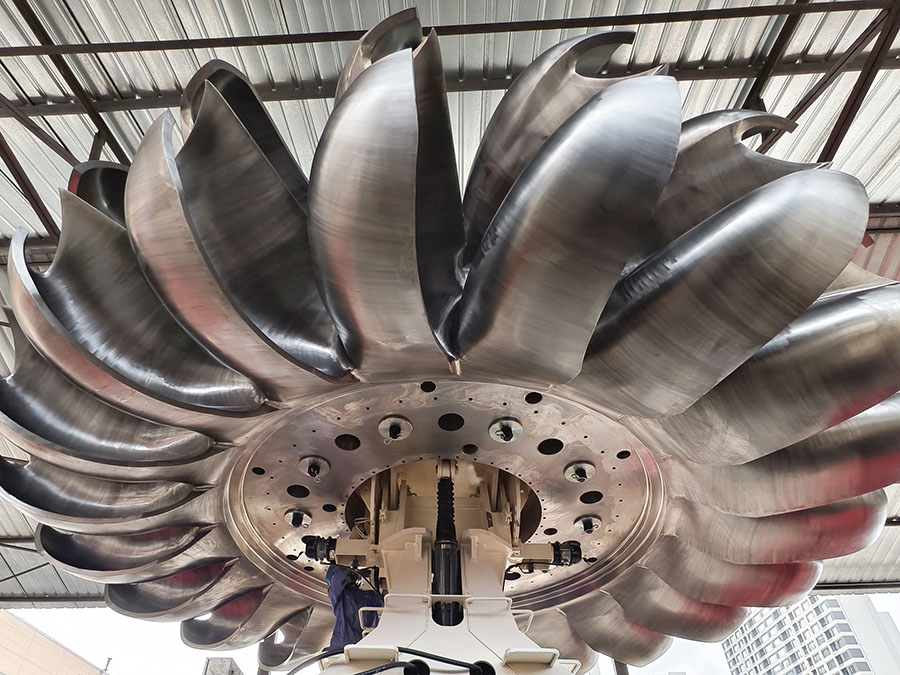
Balanceamento: O rotor finalizado é balanceado dinamicamente em uma máquina de balanceamento especial. Quaisquer pontos pesados são identificados e corrigidos adicionando ou removendo pequenas quantidades de material para garantir uma operação suave e sem vibrações em altas velocidades de rotação.
O papel da tecnologia avançada
A fabricação moderna de canais de rolamento é impossível sem tecnologia avançada. Gêmeos digitais — uma réplica virtual do canal físico — permitem que os engenheiros simulem o processo de usinagem e soldagem, prevendo e mitigando distorções antes que elas ocorram. A usinagem CNC de 5 eixos proporciona a flexibilidade e a precisão necessárias para geometrias complexas. A soldagem robótica e os ensaios não destrutivos automatizados garantem resultados consistentes e de alta qualidade.
Conclusão
A fabricação de um rotor de turbina hidráulica é um processo que exige muito capital e habilidade. É uma prova da engenhosidade humana, onde softwares avançados, máquinas potentes e mão de obra especializada convergem para criar um componente que aproveitará de forma confiável a energia da natureza por décadas. A qualidade desse componente único é, literalmente, a força motriz por trás da fonte de energia renovável mais confiável do mundo.
Data da publicação: 10/11/2025
