Bármely vízturbina lelke a járókerék. Ez az alkatrész, amely az áramló víz energiáját forgó mechanikai energiává alakítja, amely viszont meghajtja a generátort, hogy áramot termeljen. Az összes turbinatípus közül a Francis járókerék összetett, csavart lapátjaival az egyik legnehezebben gyártható és legpontosabb alkatrész. A folyamat a hagyományos kézművesség és a legmodernebb digitális mérnöki munka figyelemre méltó ötvözete.
A futó kritikus szerepe
Egy futómű teljesítménye közvetlenül meghatározza a teljes turbinaegység hatásfokát, teljesítményét és stabilitását. A geometriájának tökéletlenségei kavitációhoz (káros gőzbuborékok kialakulásához), rezgéshez és jelentős energiaveszteséghez vezethetnek. Ezért egy futómű gyártása nem csupán egy fémalkatrész megépítéséről szól; hanem egy nagy hatékonyságú energiaátalakító eszköz megalkotásáról is.
A futócipő gyártásának főbb szakaszai
1. Tervezés és mérnöki munka
A folyamat kifinomult számítógépes folyadékdinamikai (CFD) és végeselemes analízis (FEA) szimulációkkal kezdődik. A mérnökök optimalizálják a lapátprofilt, a lapátok számát és a bemeneti/kimeneti szögeket, hogy maximális hidraulikai hatékonyságot és szerkezeti integritást érjenek el az adott projekt nyomómagasságához és áramlási viszonyaihoz igazítva.
2. Öntés vagy kovácsolás
Öntés: A legtöbb nagyméretű Francis futómű esetében az egyes pengék precíziós öntéssel készülnek, jellemzően kiváló minőségű rozsdamentes acélból (pl. CA6NM vagy 13/4/5 Cr-Ni acél), hogy ellenálljanak a korróziónak és a kavitációs eróziónak. A koronát és a szalagot szintén külön öntik vagy kovácsolják.
Kovácsolás: Egyes nagy igénybevételű alkalmazásoknál a kritikus alkatrészeket kovácsolhatják a kiváló mechanikai tulajdonságok és az egyenletesebb szemcseszerkezet elérése érdekében.
3. Megmunkálás: Ahol a precizitás testet ölt
Ez a legkritikusabb fázis, amely során a nyersöntvényekből nagy pontosságú szerelvényeket készítenek. A főbb megmunkálási műveletek a következők:
Durva megmunkálás: A felesleges anyag eltávolítása az öntött pengékről, a koronáról és a szalagról a végső forma eléréséhez.
CNC marás: A folyamat lényege. Többtengelyes számítógépes numerikus vezérlésű (CNC) marógépekkel a pengék összetett, háromdimenziós felületeit aprólékosan megmunkálják. Az 5 tengelyes CNC gépek elengedhetetlenek a mélyen ívelt felületek és alámetszések eléréséhez, többszöri újrarögzítés nélkül.
Illesztés és hegesztés előkészítése: A megmunkált pengéket gondosan elhelyezik és tépőzárral összehegesztik a korona és a szalag között. Ez rendkívüli precizitást igényel annak érdekében, hogy a végső összeszerelés tökéletesen illeszkedjen a digitális tervmodellhez.
Hegesztés: A végső hegesztést magasan képzett hegesztők végzik, akik a pengéket a koronához és a szalaghoz illesztik. Ezt gyakran automatizált vagy robotizált fedett ívű hegesztéssel (SAW) vagy gázos volfrámelektródás ívű hegesztéssel (GTAW/TIG) végzik a mély, egyenletes és hibamentes hegesztések biztosítása érdekében. Szigorú előmelegítési és hegesztés utáni hőkezelési (PWHT) eljárásokat követnek a feszültségek enyhítése és a repedések megelőzése érdekében.
4. Kivitelezés és minőségellenőrzés
Méretvizsgálat: A teljes hegesztett futófelületet hordozható koordináta-mérőgéppel (CMM) vagy lézerszkennerekkel szkennelik be, hogy ellenőrizzék, minden kontúr szoros tűréshatárokon belül (gyakran milliméter töredékén belül) illeszkedik-e a 3D CAD modellhez.
Felületkezelés: A pengék simára polírozottak. A hidraulikusan sima felület csökkenti a súrlódási veszteségeket és minimalizálja a kavitáció kialakulásának kockázatát.
Roncsolásmentes vizsgálat (NDT): Minden hegesztési varratot szigorúan ellenőriznek olyan módszerekkel, mint az ultrahangos vizsgálat (UT), a festékpenetrációs vizsgálat (PT) vagy a mágneses részecskevizsgálat (MT) a belső vagy felületi hibák kimutatása érdekében.
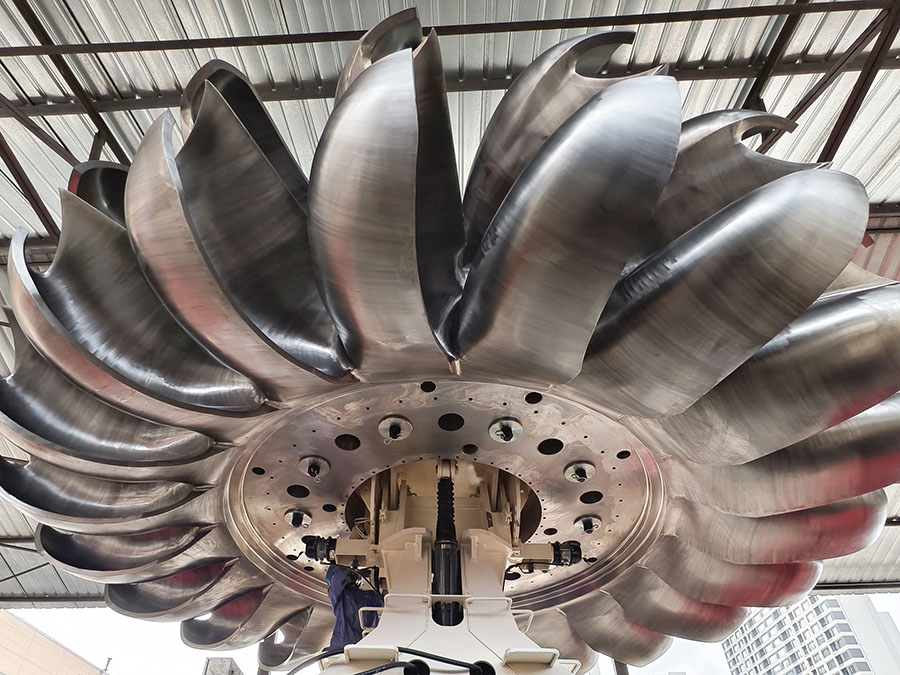
Kiegyensúlyozás: A kész futóművet dinamikusan kiegyensúlyozzák egy speciális kiegyensúlyozó gépen. A nehéz pontokat azonosítják és kis mennyiségű anyag hozzáadásával vagy eltávolításával korrigálják, hogy biztosítsák a sima, rezgésmentes működést nagy forgási sebesség mellett.
A fejlett technológia szerepe
A modern futószalag-gyártás lehetetlen fejlett technológia nélkül. A digitális ikrek – a fizikai futószalag virtuális másolatai – lehetővé teszik a mérnökök számára, hogy szimulálják a megmunkálási és hegesztési folyamatot, előre jelezve és enyhítve a torzulásokat, mielőtt azok bekövetkeznének. Az 5-tengelyes CNC megmunkálás biztosítja a komplex geometriákhoz szükséges rugalmasságot és pontosságot. A robothegesztés és az automatizált roncsolásmentes vizsgálat (NDT) következetes, kiváló minőségű eredményeket biztosít.
Következtetés
Egy vízturbina-járókerék gyártása tőke- és szakértelemigényes folyamat. Az emberi találékonyság bizonysága, ahol a fejlett szoftverek, a nagy teljesítményű gépek és a szakértői kézművesség egyesülnek, hogy olyan alkatrészt hozzanak létre, amely évtizedekig megbízhatóan kiaknázza a természet erejét. Ennek az egyetlen alkatrésznek a minősége szó szerint a világ legmegbízhatóbb megújuló energiaforrásának hajtóereje.
Közzététel ideje: 2025. november 10.
