A turbina Turgo é unha turbina hidráulica de tipo impulso deseñada para aplicacións de altura media, que normalmente funciona eficazmente con alturas netas de entre 15 e 300 metros. Inventada e patentada por Eric Crewdson en 1919, a Turgo foi desenvolvida para satisfacer a necesidade do mercado dunha versión de maior velocidade específica da turbina Pelton. O seu deseño permítelle manexar un caudal maior que unha roda Pelton do mesmo diámetro, o que leva a unha maior potencia de saída e, a miúdo, elimina a necesidade de custosas transmisións que aumentan a velocidade ao permitir a conexión directa a un xerador.
A diferenza do deseño Pelton, onde os chorros de auga golpean os baldes no centro e son desviados cara atrás, o chorro do Turgo diríxese nun ángulo agudo (normalmente 22,5°) con respecto ao plano do rodete. A auga entra por un lado do rodete e sae polo oposto, minimizando a interferencia entre o fluxo de saída e o chorro de entrada. Esta vía de fluxo eficiente, combinada cun rodete que ten unha velocidade específica máis alta, fai que o Turgo sexa especialmente axeitado para sitios con grandes variacións de fluxo.
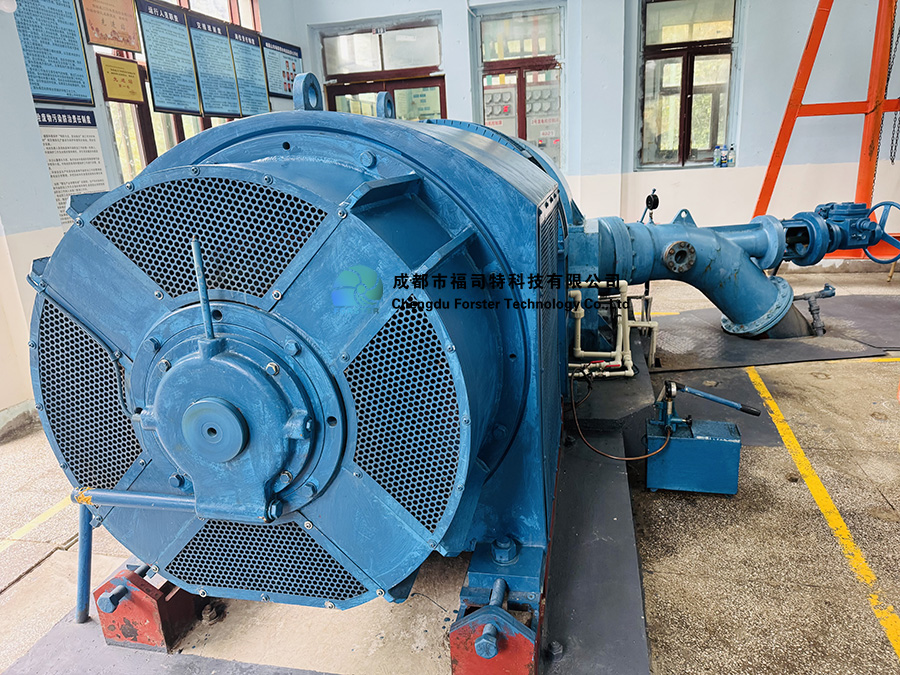
Compoñentes clave e deseño
A fabricación dunha turbina Turgo require unha aproximación precisa aos seus compoñentes principais para garantir a eficiencia e a durabilidade.
O corredor
Función e importancia: O rodete é o corazón da turbina, onde se produce a transferencia de enerxía da auga á rotación mecánica. O seu deseño inflúe directamente na eficiencia da turbina.
Deseño das palas: As turbinas Turgo presentan palas cunha forma 3D complexa e unha forma 勺状 (sháo zhuàng, semellante a unha culler). A superficie da pala está deseñada para facilitar a evacuación rápida e completa da auga, minimizando a enerxía transportada polo fluxo de saída. Para turbinas máis grandes, as palas teñen unha sección transversal de perfil aerodinámico (como a á dun avión) para un rendemento hidráulico superior, aínda que isto require unha maior precisión de fabricación. Para reducir o custo, as palas máis pequenas ou de microturbinas ás veces fabrícanse en forma hemisférica, que é máis sinxela de producir cunha lixeira penalización de eficiencia.
Construción: O rodete adoita montarse a partir de varias láminas individuais. Un método de construción común implica a fabricación de láminas a partir de chapa de aceiro de 2 mm de grosor, a miúdo usando unha prensa punzonadora, seguido de recorte e acabado. Estas láminas móntanse e soldanse despois entre unha cuberta exterior (wài lún huán - anel exterior da roda) e un cubo interior (nèi lún gǔ - cubo interior da roda). A cuberta exterior engade resistencia ás láminas e axuda a reducir as perdas por vento.
A boquilla e o control de fluxo
Función da boquilla: A función da boquilla é acelerar a auga a presión da conduta forzada nun chorro de alta velocidade (shè liú - 射流). É un tubo cónico que reduce gradualmente a súa sección transversal, aumentando a velocidade da auga.
Regulación do fluxo: Para controlar a potencia de saída da turbina, débese regular o fluxo de auga. Isto conséguese mediante unha válvula de lanza (ou válvula de agulla) situada dentro da boquilla, que se move cara adiante e cara atrás para cambiar o diámetro do chorro, ou mediante unha válvula de control manual na compuerta. Ademais, os deflectores de chorro utilízanse como medida de seguridade para desviar rapidamente o chorro lonxe do rodete en caso dunha perda de carga repentina, protexendo a turbina do exceso de velocidade e a compuerta das picos de presión.
Rodamentos e carcasa
Rodamentos: O conxunto de rodamentos debe soportar o peso combinado do rodete e do rotor do xerador, resistir o empuxe axial e manexar as forzas radiais durante o funcionamento. Unha configuración típica para unha unidade microhidráulica Turgo pode incluír tanto un rodamento de rolos axial como un rodamento radial de bólas dunha soa fila. Estes rodamentos están deseñados para ser robustos, capaces de soportar as peores condicións de funcionamento, incluída a velocidade de fuga temporal.
Fabricación e fabricación tradicionais
Para os rodillos de aceiro, son habituais a fundición tradicional de metal e o mecanizado de precisión. A complexa forma 3D das palas adoita requirir o fresado por control numérico computarizado (CNC) para lograr a precisión requirida, especialmente para os perfís aerodinámicos máis eficientes. Como se indicou, para microturbinas máis sinxelas, as palas poden estamparse ou perforarse a partir de chapa metálica e logo soldarse, o que supón un método máis rendible.
A fabricación dos compoñentes estruturais da turbina, como a carcasa, adoita implicar a soldadura de placas de aceiro laminado. A boquilla e outras pezas de control de fluxo adoitan mecanizarse con metais resistentes á corrosión como o bronce ou o aceiro inoxidable para soportar a erosión.
Métodos modernos e innovadores
Ferramentas de deseño avanzadas: A fabricación moderna depende en gran medida da dinámica de fluídos computacional (CFD) e outras ferramentas de deseño numérico. Estes paquetes de software permiten aos enxeñeiros simular o fluxo de auga a través do rodete, optimizando a xeometría da pala para unha máxima extracción de enerxía e eficiencia antes de construír calquera prototipo físico.
Fabricación aditiva (impresión 3D): a impresión 3D emerxeu como unha ferramenta poderosa para a fabricación, especialmente para turbinas Turgo a picoescala ou para a creación de prototipos. A investigación produciu con éxito palas de turbinas Turgo completas mediante impresoras 3D. O proceso implica:
Deseño da lámina en software de modelado 3D (por exemplo, SolidWorks).
Exportar o deseño como ficheiro STL.
Preparación da impresión con software de corte (por exemplo, Ultimaker Cura), onde se deben configurar coidadosamente parámetros críticos como o fluxo do filamento da boquilla, a densidade de recheo, as estruturas de soporte e a temperatura de impresión.
Execución da impresión nunha impresora 3D calibrada.
Este método permite a produción rápida e rendible de pezas complexas, o que o fai ideal para aplicacións personalizadas a pequena escala.
Rendemento e vantaxes
Cando se fabrican correctamente, as turbinas Turgo ofrecen varias vantaxes convincentes:
Eficiencia: Unha turbina Turgo ben feita pode alcanzar altas eficiencias. As unidades operativas adoitan alcanzar arredor do 87 %, e algunhas probas de laboratorio mostran picos de ata o 90 %. As turbinas de picoescala aínda poden alcanzar eficiencias superiores ao 80 %.
Robustez e baixo mantemento: A turbina Turgo é coñecida pola súa construción sinxela e robusta, o que se traduce en requisitos mínimos de mantemento. O seu deseño, en particular a traxectoria angulada do chorro, resulta nunha menor degradación do rendemento por materiais abrasivos como area ou limo en comparación con outras turbinas, xa que o desgaste distribúese de forma máis uniforme polas superficies das palas.
Flexibilidade operativa: Un punto forte clave do Turgo é a súa capacidade para manter unha alta eficiencia nunha ampla gama de caudais. Isto faino excepcionalmente axeitado para proxectos hidroeléctricos de paso de río onde o caudal de auga pode variar significativamente. A diferenza das turbinas Francis, cuxo rendemento pode diminuír drasticamente a caudais máis baixos, o Turgo continúa a xerar enerxía de forma eficaz.
As tendencias futuras na fabricación de turbinas Turgo apuntan cara a unha optimización continua do deseño mediante modelado avanzado e unha adopción máis ampla da fabricación aditiva tanto para a creación de prototipos como para a produción de pezas finais. A medida que continúan os esforzos de investigación e desenvolvemento, como destacan diversas publicacións e traballos académicos, podemos esperar máis melloras no rendemento e na rendibilidade destas versátiles máquinas hidroeléctricas.
Data de publicación: 17 de novembro de 2025
