Das Herzstück jeder Wasserturbine ist ihr Laufrad. Es wandelt die Energie des fließenden Wassers in Rotationsenergie um, die wiederum den Generator antreibt und so Strom erzeugt. Unter allen Turbinentypen zählt das Francis-Laufrad mit seinen komplexen, gewundenen Schaufeln zu den anspruchsvollsten und präzisesten Bauteilen in der Herstellung. Der Fertigungsprozess ist eine bemerkenswerte Verbindung von traditioneller Handwerkskunst und modernster digitaler Ingenieurskunst.
Die entscheidende Rolle des Läufers
Die Leistung eines Laufrads bestimmt direkt den Wirkungsgrad, die Leistung und die Stabilität der gesamten Turbine. Unregelmäßigkeiten in seiner Geometrie können zu Kavitation (der Bildung schädlicher Dampfblasen), Vibrationen und erheblichen Energieverlusten führen. Daher geht es bei der Herstellung eines Laufrads nicht nur um die Fertigung eines Metallteils, sondern um die Entwicklung eines hocheffizienten Energiewandlers.
Wichtige Phasen der Läuferherstellung
1. Konstruktion und Entwicklung
Der Prozess beginnt mit aufwendigen Simulationen mittels numerischer Strömungsmechanik (CFD) und Finite-Elemente-Analyse (FEA). Ingenieure optimieren das Schaufelprofil, die Schaufelanzahl und die Ein-/Auslasswinkel, um maximale hydraulische Effizienz und strukturelle Integrität für die spezifischen Förderhöhen- und Strömungsbedingungen des jeweiligen Projekts zu erreichen.
2. Gießen oder Schmieden
Gussverfahren: Bei den meisten großen Francis-Schaufeln werden die einzelnen Schaufeln präzisionsgegossen, typischerweise aus hochwertigem Edelstahl (z. B. CA6NM oder 13/4/5 Cr-Ni-Stahl), um Korrosion und Kavitationserosion zu widerstehen. Krone und Laufring werden ebenfalls separat gegossen oder geschmiedet.
Schmieden: Bei einigen Anwendungen mit hoher Beanspruchung können kritische Bauteile geschmiedet werden, um überlegene mechanische Eigenschaften und eine gleichmäßigere Kornstruktur zu erzielen.
3. Zerspanung: Wo Präzision Gestalt annimmt
Dies ist die kritischste Phase, in der Rohgussteile in eine hochpräzise Baugruppe umgewandelt werden. Zu den wichtigsten Bearbeitungsvorgängen gehören:
Grobbearbeitung: Entfernen von überschüssigem Material von den gegossenen Schaufeln, der Krone und dem Band, um sich der endgültigen Form anzunähern.
CNC-Fräsen: Das Herzstück des Prozesses. Mithilfe von mehrachsigen CNC-Fräsmaschinen werden die komplexen, dreidimensionalen Oberflächen der Schaufeln präzise bearbeitet. 5-Achs-CNC-Maschinen sind unerlässlich, um die stark gekrümmten Oberflächen und Hinterschneidungen ohne mehrfaches Umspannen zu erreichen.
Montage und Schweißvorbereitung: Die bearbeiteten Klingen werden sorgfältig positioniert und zwischen Krone und Band punktgeschweißt. Dies erfordert höchste Präzision, um sicherzustellen, dass die Endmontage perfekt mit dem digitalen Konstruktionsmodell übereinstimmt.
Schweißen: Hochqualifizierte Schweißer führen die abschließende Schweißung durch und verbinden die Schaufeln mit dem Schaufelfuß und dem Schaufelband. Dies geschieht häufig mittels automatisiertem oder robotergestütztem Unterpulverschweißen (UP-Schweißen) oder Wolfram-Inertgasschweißen (WIG/GTAW), um tiefe, gleichmäßige und fehlerfreie Schweißnähte zu gewährleisten. Strenge Vorwärm- und Nachwärmebehandlungsverfahren werden eingehalten, um Spannungen abzubauen und Risse zu vermeiden.
4. Endbearbeitung und Qualitätskontrolle
Dimensionsprüfung: Der gesamte geschweißte Kanal wird mit einer tragbaren Koordinatenmessmaschine (KMM) oder Laserscannern abgetastet, um zu überprüfen, ob jede Kontur innerhalb enger Toleranzen (oft im Bereich von Bruchteilen eines Millimeters) mit dem 3D-CAD-Modell übereinstimmt.
Oberflächenbearbeitung: Die Schaufeln sind glatt poliert. Eine hydraulisch glatte Oberfläche reduziert Reibungsverluste und minimiert das Risiko von Kavitation.
Zerstörungsfreie Prüfung (ZfP): Alle Schweißnähte werden einer strengen Prüfung unterzogen, beispielsweise mit Methoden wie Ultraschallprüfung (UT), Farbeindringprüfung (PT) oder Magnetpulverprüfung (MT), um innere oder Oberflächenfehler aufzudecken.
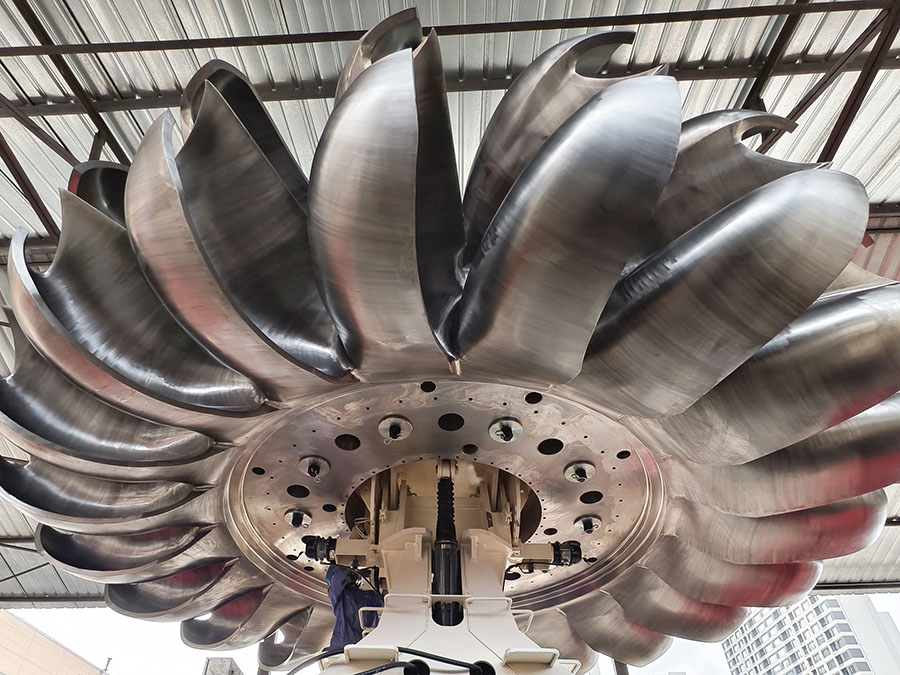
Auswuchten: Der fertige Läufer wird auf einer speziellen Auswuchtmaschine dynamisch ausgewuchtet. Unwuchtstellen werden identifiziert und durch Hinzufügen oder Entfernen geringer Materialmengen korrigiert, um einen ruhigen, vibrationsfreien Lauf bei hohen Drehzahlen zu gewährleisten.
Die Rolle fortschrittlicher Technologien
Moderne Angusskanalfertigung ist ohne fortschrittliche Technologie unmöglich. Digitale Zwillinge – virtuelle Abbilder des physischen Angusskanals – ermöglichen es Ingenieuren, den Bearbeitungs- und Schweißprozess zu simulieren und Verformungen vorherzusagen und zu minimieren, bevor sie auftreten. Die 5-Achs-CNC-Bearbeitung bietet die nötige Flexibilität und Genauigkeit für komplexe Geometrien. Roboterschweißen und automatisierte zerstörungsfreie Prüfverfahren gewährleisten gleichbleibend hohe Qualität.
Abschluss
Die Herstellung eines Wasserturbinenlaufrads ist ein kapital- und wissensintensiver Prozess. Er zeugt von menschlichem Erfindungsgeist, bei dem fortschrittliche Software, leistungsstarke Maschinen und handwerkliches Können zusammenwirken, um ein Bauteil zu schaffen, das über Jahrzehnte zuverlässig die Kraft der Natur nutzt. Die Qualität dieses einzelnen Bauteils ist buchstäblich die treibende Kraft hinter der weltweit zuverlässigsten erneuerbaren Energiequelle.
Veröffentlichungsdatum: 10. November 2025
