Hjertet i enhver vandturbine er dens løbehjul. Dette er den komponent, der omdanner energien fra strømmende vand til roterende mekanisk energi, som igen driver generatoren til at producere elektricitet. Blandt alle turbinetyper repræsenterer Francis-løbehjulet med sine komplekse, snoede vinger en af de mest udfordrende og præcise komponenter at fremstille. Processen er en bemærkelsesværdig blanding af traditionelt håndværk og banebrydende digital ingeniørkunst.
Løberens afgørende rolle
En løbers ydeevne dikterer direkte effektiviteten, effektudgangen og stabiliteten af hele turbineenheden. Ufuldkommenheder i dens geometri kan føre til kavitation (dannelse af skadelige dampbobler), vibrationer og betydelige energitab. Derfor handler fremstilling af en løber ikke kun om at bygge en metaldel; det handler om at forme en yderst effektiv energiomdannelsesenhed.
Nøglefaser i fremstilling af løbere
1. Design og ingeniørarbejde
Processen begynder med sofistikerede simuleringer af Computational Fluid Dynamics (CFD) og Finite Element Analysis (FEA). Ingeniørerne optimerer vingeprofilen, antallet af vinger og indløbs-/udløbsvinklerne for at opnå maksimal hydraulisk effektivitet og strukturel integritet for det specifikke projekts tryk- og flowforhold.
2. Støbning eller smedning
Støbning: For de fleste store Francis-løbehjul er de individuelle blade præcisionsstøbt, typisk af rustfrit stål af høj kvalitet (f.eks. CA6NM eller 13/4/5 Cr-Ni-stål) for at modstå korrosion og kavitationserosion. Kronen og båndet er også støbt eller smedet separat.
Smedning: Til visse højspændingsapplikationer kan kritiske komponenter smedes for at opnå overlegne mekaniske egenskaber og en mere ensartet kornstruktur.
3. Maskinbearbejdning: Hvor præcision tager form
Dette er den mest kritiske fase, hvor råstøbegods omdannes til en højpræcisionskonstruktion. Vigtige bearbejdningsoperationer omfatter:
Grovbearbejdning: Fjernelse af overskydende materiale fra de støbte blade, kronen og båndet for at komme tæt på den endelige form.
CNC-fræsning: Kernen i processen. Ved hjælp af multiaksede CNC-fræsemaskiner (Computer Numerical Control) udskæres de komplekse, tredimensionelle overflader på klingerne omhyggeligt. 5-aksede CNC-maskiner er afgørende for at nå de dybt buede overflader og underskæringer uden behov for gentagne omfixeringer.
Montering og svejseforberedelse: De maskinfremstillede klinger placeres omhyggeligt og hæftesvejses mellem kronen og båndet. Dette kræver ekstrem præcision for at sikre, at den endelige samling flugter perfekt med den digitale designmodel.
Svejsning: Højtuddannede svejsere udfører den endelige svejsning, hvor bladene forbindes med kronen og båndet. Dette gøres ofte ved hjælp af automatiseret eller robotbaseret pulversvejsning (SAW) eller gaswolframbuesvejsning (GTAW/TIG) for at sikre dybe, ensartede og defektfri svejsninger. Strenge forvarmnings- og eftervarmebehandlingsprocedurer (PWHT) følges for at aflaste spændinger og forhindre revner.
4. Efterbehandling og kvalitetskontrol
Dimensionsinspektion: Hele den svejsede løber scannes ved hjælp af en bærbar koordinatmåler (CMM) eller laserscannere for at verificere, at hver kontur matcher 3D CAD-modellen inden for snævre tolerancer (ofte inden for brøkdele af en millimeter).
Overfladebehandling: Knivene er polerede til en glat finish. En hydraulisk glat overflade reducerer friktionstab og minimerer risikoen for kavitation.
Ikke-destruktiv testning (NDT): Alle svejsninger inspiceres grundigt ved hjælp af metoder som ultralydstestning (UT), farvepenetranttestning (PT) eller magnetisk partikeltestning (MT) for at detektere eventuelle interne eller overfladefejl.
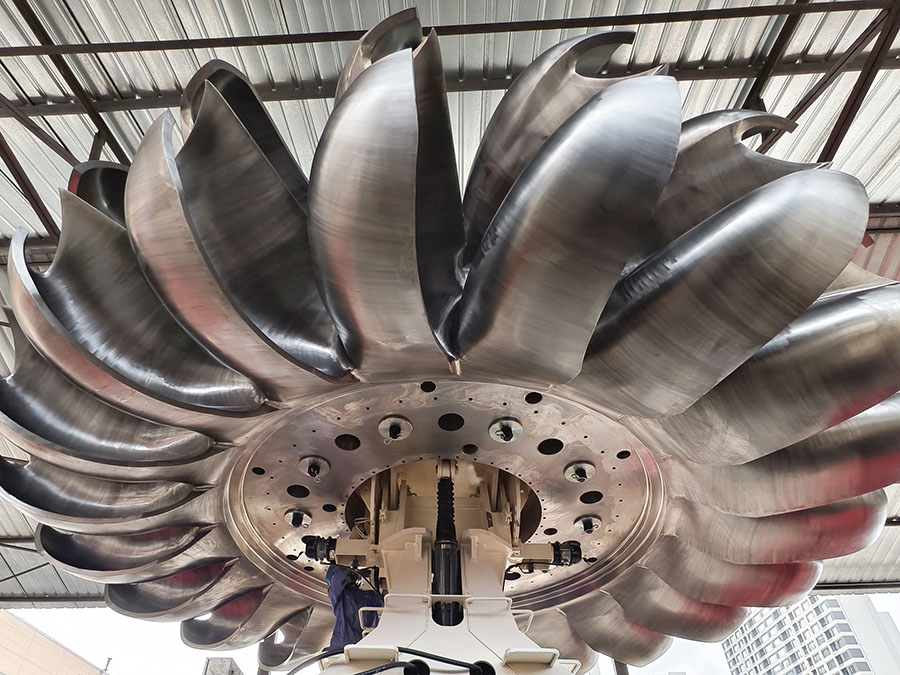
Afbalancering: Den færdige løber afbalanceres dynamisk på en speciel afbalanceringsmaskine. Eventuelle tykke pletter identificeres og korrigeres ved at tilføje eller fjerne små mængder materiale for at sikre en jævn og vibrationsfri drift ved høje rotationshastigheder.
Avanceret teknologis rolle
Moderne fremstilling af løbere er umulig uden avanceret teknologi. Digitale tvillinger – en virtuel kopi af den fysiske løber – giver ingeniører mulighed for at simulere bearbejdnings- og svejseprocessen, forudsige og afbøde forvrængninger, før de opstår. 5-akset CNC-bearbejdning giver den fleksibilitet og nøjagtighed, der er nødvendig for komplekse geometrier. Robotsvejsning og automatiseret NDT sikrer ensartede resultater af høj kvalitet.
Konklusion
Fremstilling af en vandturbineløber er en kapital- og kompetenceintensiv proces. Det er et bevis på menneskelig opfindsomhed, hvor avanceret software, kraftfulde maskiner og eksperthåndværk smelter sammen for at skabe en komponent, der pålideligt kan udnytte naturens kraft i årtier. Kvaliteten af denne ene komponent er bogstaveligt talt drivkraften bag verdens mest pålidelige vedvarende energikilde.
Udsendelsestidspunkt: 10. november 2025
