Die hart van enige hidroturbine is die lopende eenheid. Dit is die komponent wat die energie van vloeiende water omskakel in roterende meganiese energie, wat weer die kragopwekker aandryf om elektrisiteit op te wek. Onder alle turbinetipes verteenwoordig die Francis-lopende eenheid, met sy komplekse, gedraaide lemme, een van die mees uitdagende en presiese komponente om te vervaardig. Die proses is 'n merkwaardige mengsel van tradisionele vakmanskap en baanbrekende digitale ingenieurswese.
Die kritieke rol van die hardloper
'n Hardloper se prestasie bepaal direk die doeltreffendheid, kraglewering en stabiliteit van die hele turbine-eenheid. Onvolmaakthede in die geometrie daarvan kan lei tot kavitasie (die vorming van skadelike dampborrels), vibrasie en beduidende energieverliese. Daarom gaan die vervaardiging van 'n hardloper nie net oor die bou van 'n metaalonderdeel nie; dit gaan oor die vorm van 'n hoogs doeltreffende energie-omskakelingstoestel.
Sleutelfases in hardlopervervaardiging
1. Ontwerp en Ingenieurswese
Die proses begin met gesofistikeerde Berekeningsvloeidinamika (CFD) en Eindige Element Analise (FEA) simulasies. Ingenieurs optimaliseer die lemprofiel, aantal lemme en inlaat-/uitlaathoeke om maksimum hidrouliese doeltreffendheid en strukturele integriteit vir die spesifieke projek se druk- en vloeitoestande te bereik.
2. Giet of Smee
Gieting: Vir die meeste groot Francis-lopers word individuele lemme presisie-giet, tipies van hoëgraadse vlekvrye staal (bv. CA6NM of 13/4/5 Cr-Ni-staal) om korrosie en kavitasie-erosie te weerstaan. Die kroon en band word ook afsonderlik gegiet of gesmee.
Smeewerk: Vir sommige hoëspanningstoepassings kan kritieke komponente gesmee word om beter meganiese eienskappe en 'n meer eenvormige korrelstruktuur te verkry.
3. Masjinering: Waar Presisie Gestalte Aanneem
Dit is die mees kritieke fase, wat ru-gietstukke in 'n hoë-presisie-samestelling omskep. Belangrike masjineringsbewerkings sluit in:
Rowwe Bewerking: Verwydering van oortollige materiaal van die gegote lemme, kroon en band om naby die finale vorm te kom.
CNC-freeswerk: Die kern van die proses. Deur gebruik te maak van multi-as Rekenaar Numeriese Beheer (CNC) freesmasjiene, word die komplekse, driedimensionele oppervlaktes van die lemme noukeurig gekerf. 5-as CNC-masjiene is noodsaaklik om die diep geboë oppervlaktes en ondersnydings te bereik sonder die behoefte aan veelvuldige herbevestiging.
Aanpassing en Lasvoorbereiding: Die bewerkte lemme word versigtig geposisioneer en vasgesweis tussen die kroon en band. Dit vereis uiterste presisie om te verseker dat die finale montering perfek met die digitale ontwerpmodel in lyn is.
Sweiswerk: Hoogs bekwame sweisers voer die finale sweiswerk uit en verbind die lemme aan die kroon en band. Dit word dikwels gedoen deur outomatiese of robotiese ondergedompelde boogsweiswerk (SAW) of gaswolframboogsweiswerk (GTAW/TIG) te gebruik om diep, konsekwente en defekvrye sweislasse te verseker. Streng voorverhittings- en na-sweis-hittebehandelingsprosedures (PWHT) word gevolg om spanning te verlig en krake te voorkom.
4. Afwerking en Gehaltebeheer
Dimensionele inspeksie: Die hele gesweisde loper word geskandeer met behulp van 'n draagbare koördinaatmeetmasjien (CMM) of laserskandeerders om te verifieer dat elke kontoer ooreenstem met die 3D CAD-model binne noue toleransies (dikwels binne breuke van 'n millimeter).
Oppervlakafwerking: Die lemme word glad gepoleer. 'n Hidrolies gladde oppervlak verminder wrywingsverliese en minimaliseer die risiko van kavitasie.
Nie-vernietigende toetsing (NDT): Alle sweislasse word streng geïnspekteer met behulp van metodes soos ultrasoniese toetsing (UT), kleurstofpenetrasietoetsing (PT) of magnetiese deeltjietoetsing (MT) om enige interne of oppervlakdefekte op te spoor.
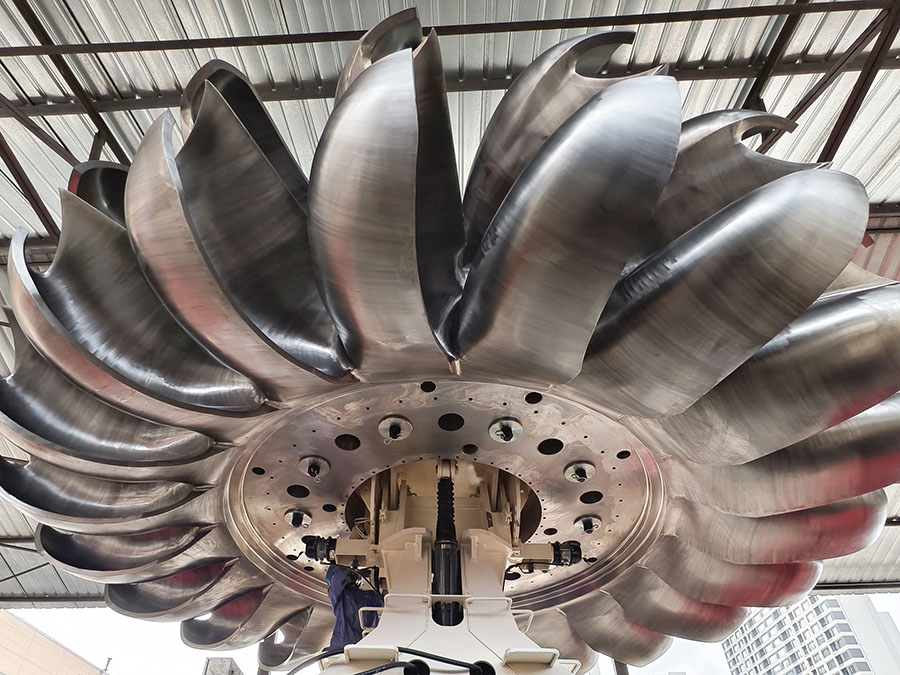
Balansering: Die voltooide loper word dinamies gebalanseer op 'n spesiale balanseermasjien. Enige swaar kolle word geïdentifiseer en reggestel deur klein hoeveelhede materiaal by te voeg of te verwyder om gladde, vibrasievrye werking teen hoë rotasiesnelhede te verseker.
Die Rol van Gevorderde Tegnologie
Moderne lopervervaardiging is onmoontlik sonder gevorderde tegnologie. Digitale Tweelinge – 'n virtuele replika van die fisiese loper – laat ingenieurs toe om die masjinering- en sweisproses te simuleer, en vervormings te voorspel en te verminder voordat dit gebeur. 5-As CNC-bewerking bied die buigsaamheid en akkuraatheid wat nodig is vir die komplekse geometrieë. Robotiese sweiswerk en outomatiese NDT verseker konsekwente, hoëgehalte-resultate.
Gevolgtrekking
Die vervaardiging van 'n hidroturbine-loper is 'n kapitaal- en vaardigheidsintensiewe proses. Dit is 'n bewys van menslike vindingrykheid, waar gevorderde sagteware, kragtige masjinerie en kundige vakmanskap saamvloei om 'n komponent te skep wat die krag van die natuur vir dekades betroubaar sal benut. Die gehalte van hierdie enkele komponent is letterlik die dryfkrag agter die wêreld se mees betroubare hernubare energiebron.
Plasingstyd: 10 Nov 2025
