Bet kurios hidroturbinos širdis yra jos rotorius. Tai komponentas, kuris tekančio vandens energiją paverčia sukimosi mechanine energija, kuri savo ruožtu varo generatorių, gaminantį elektrą. Iš visų turbinų tipų Francis rotorius su sudėtingomis, susuktomis mentėmis yra vienas sudėtingiausių ir tiksliausių gamybos komponentų. Šis procesas yra puikus tradicinės meistriškumo ir pažangiausios skaitmeninės inžinerijos derinys.
Svarbus bėgiko vaidmuo
Bėgikočio našumas tiesiogiai lemia viso turbinos bloko efektyvumą, galią ir stabilumą. Jo geometrijos trūkumai gali sukelti kavitaciją (žalingų garų burbuliukų susidarymą), vibraciją ir didelius energijos nuostolius. Todėl bėgikočio gamyba – tai ne tik metalinės dalies gamyba, bet ir labai efektyvaus energijos konversijos įrenginio sukūrimas.
Pagrindiniai bėgikų gamybos etapai
1. Projektavimas ir inžinerija
Procesas prasideda nuo sudėtingų skaičiuojamosios skysčių dinamikos (CFD) ir baigtinių elementų analizės (FEA) modeliavimų. Inžinieriai optimizuoja menčių profilį, menčių skaičių ir įleidimo/išleidimo kampus, kad pasiektų maksimalų hidraulinį efektyvumą ir konstrukcinį vientisumą, atsižvelgiant į konkretaus projekto slėgio ir srauto sąlygas.
2. Liejimas arba kalimas
Liejimas: Daugumai didelių „Francis“ tekinimo staklių atskiri ašmenys yra tiksliai liejami, paprastai iš aukštos kokybės nerūdijančio plieno (pvz., CA6NM arba 13/4/5 Cr-Ni plieno), kad būtų atsparūs korozijai ir kavitacijos erozijai. Karūnėlė ir juosta taip pat liejami arba kalti atskirai.
Kalimas: Kai kuriems didelio įtempio taikymams svarbiausi komponentai gali būti kalimo būdu pagaminti, siekiant geresnių mechaninių savybių ir vienodesnės grūdelių struktūros.
3. Mechaninis apdirbimas: kur tikslumas įgauna formą
Tai svarbiausias etapas, kurio metu grubūs liejiniai paverčiami didelio tikslumo surinktais gaminiais. Pagrindinės mechaninio apdirbimo operacijos apima:
Grubus apdirbimas: medžiagos pertekliaus pašalinimas nuo lietos ašmenų, vainikėlio ir juostos, kad būtų pasiekta beveik galutinė forma.
CNC frezavimas: proceso pagrindas. Naudojant daugiaašius kompiuterinio skaitmeninio valdymo (CNC) frezavimo stakles, kruopščiai išdrožiami sudėtingi, trimačiai ašmenų paviršiai. 5 ašių CNC staklės yra būtinos norint pasiekti giliai išlenktus paviršius ir įpjovas be daugkartinio tvirtinimo.
Paruošimas surinkimui ir suvirinimui: Apdirbti peiliukai kruopščiai išdėstomi ir suvirinami tarp vainikėlio ir juostos. Tam reikia ypatingo tikslumo, kad galutinis surinkimas idealiai atitiktų skaitmeninį dizaino modelį.
Suvirinimas: Aukštos kvalifikacijos suvirintojai atlieka galutinį suvirinimą, sujungdami ašmenis su karūna ir juosta. Tai dažnai atliekama naudojant automatinį arba robotinį suvirinimą po fliusu (SAW) arba dujinį volframo lankinį suvirinimą (GTAW/TIG), siekiant užtikrinti gilius, tolygius ir be defektų suvirinimo siūles. Siekiant sumažinti įtempius ir išvengti įtrūkimų, taikomos griežtos išankstinio pašildymo ir terminio apdorojimo po suvirinimo (PWHT) procedūros.
4. Apdaila ir kokybės kontrolė
Matmenų patikrinimas: Visas suvirintas bėgelis nuskaitomas naudojant nešiojamą koordinačių matavimo mašiną (CMM) arba lazerinius skenerius, siekiant patikrinti, ar kiekvienas kontūras atitinka 3D CAD modelį su labai tiksliais nuokrypiais (dažnai milimetro dalimis).
Paviršiaus apdaila: Ašmenys yra poliruoti iki lygaus paviršiaus. Hidrauliškai lygus paviršius sumažina trinties nuostolius ir kavitacijos atsiradimo riziką.
Neardomoji kontrolė (NDT): Visos suvirinimo siūlės kruopščiai tikrinamos naudojant tokius metodus kaip ultragarsinis bandymas (UT), dažų skverbties bandymas (PT) arba magnetinių dalelių bandymas (MT), siekiant aptikti bet kokius vidinius ar paviršiaus defektus.
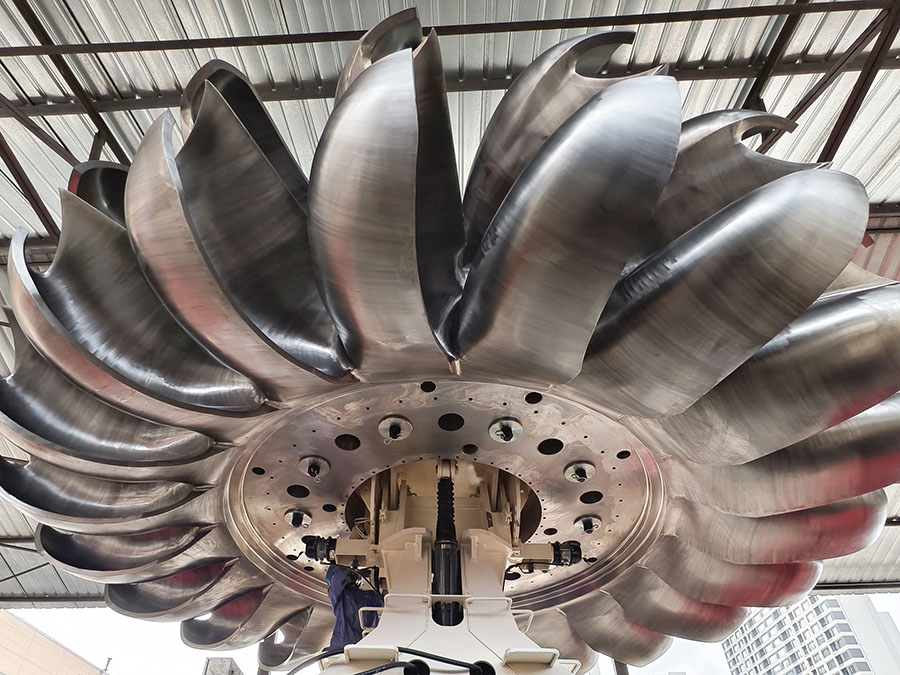
Balansavimas: Surinktas bėgelis dinamiškai balansuojamas specialiomis balansavimo staklėmis. Bet kokios sunkios vietos nustatomos ir ištaisomos pridedant arba pašalinant nedidelį kiekį medžiagos, kad būtų užtikrintas sklandus, be vibracijos veikimas esant dideliam sukimosi greičiui.
Pažangių technologijų vaidmuo
Šiuolaikinė bėgikų gamyba neįmanoma be pažangių technologijų. Skaitmeniniai dvyniai – virtualios fizinio bėgiko kopijos – leidžia inžinieriams imituoti apdirbimo ir suvirinimo procesą, numatant ir sumažinant iškraipymus dar prieš jiems atsirandant. 5 ašių CNC apdirbimas suteikia lankstumo ir tikslumo, reikalingo sudėtingoms geometrijoms. Robotizuotas suvirinimas ir automatizuotas neardomasis testavimas užtikrina nuoseklius, aukštos kokybės rezultatus.
Išvada
Hidroturbinos variklio gamyba yra daug kapitalo ir įgūdžių reikalaujantis procesas. Tai žmogaus išradingumo įrodymas, kai pažangi programinė įranga, galingi įrenginiai ir ekspertų meistriškumas susijungia, kad būtų sukurtas komponentas, kuris dešimtmečius patikimai naudos gamtos galią. Šio vieno komponento kokybė yra tiesiogine prasme varomoji jėga, lemianti patikimiausią pasaulyje atsinaujinančios energijos šaltinį.
Įrašo laikas: 2025 m. lapkričio 10 d.
