לב ליבה של כל טורבינת הידרו הוא הטורבינה שלה. זהו הרכיב שממיר את אנרגיית המים הזורמים לאנרגיה מכנית סיבובית, אשר בתורה מניעה את הגנרטור לייצר חשמל. מבין כל סוגי הטורבינות, טורבינה זורמת של פרנסיס, עם להביה המורכבים והמפותלים, מייצגת את אחד הרכיבים המאתגרים והמדויקים ביותר לייצור. התהליך הוא שילוב יוצא דופן של אומנות מסורתית והנדסה דיגיטלית חדשנית.
התפקיד הקריטי של הרץ
ביצועי הטורבינה מכתיבים ישירות את היעילות, תפוקת ההספק והיציבות של יחידת הטורבינה כולה. פגמים בגיאומטריה שלה עלולים להוביל לקביטציה (היווצרות בועות אדים מזיקות), רעידות ואובדן אנרגיה משמעותי. לכן, ייצור הטורבינה אינו רק בניית חלק מתכת; מדובר בפיסול התקן המרת אנרגיה יעיל ביותר.
שלבים מרכזיים בייצור רצים
1. תכנון והנדסה
התהליך מתחיל בסימולציות מתוחכמות של דינמיקת נוזלים חישובית (CFD) וניתוח אלמנטים סופיים (FEA). המהנדסים מבצעים אופטימיזציה של פרופיל הלהב, מספר הלהבים וזוויות הכניסה/יציאה כדי להשיג יעילות הידראולית מקסימלית ושלמות מבנית עבור תנאי גובה הזרימה והזרימה של הפרויקט הספציפי.
2. יציקה או חישול
יציקה: עבור רוב מסילות פרנסיס הגדולות, להבים בודדים יצוקים בדיוק רב, בדרך כלל מפלדת אל-חלד איכותית (למשל, CA6NM או פלדת Cr-Ni 13/4/5) כדי לעמוד בפני קורוזיה ושחיקה כתוצאה מקביטציה. הכתר והפס יצוקים או מחושלים גם הם בנפרד.
חישול: עבור יישומים מסוימים בעלי מאמץ גבוה, ניתן לזייף רכיבים קריטיים כדי להשיג תכונות מכניות מעולות ומבנה גרגירים אחיד יותר.
3. עיבוד שבבי: המקום שבו הדיוק מתעצב
זהו השלב הקריטי ביותר, הפיכת יציקות גולמיות למכלול מדויק. פעולות עיבוד שבבי מרכזיות כוללות:
עיבוד גס: הסרת חומר עודף מהלהבים היצוקים, הכתר והרצועה כדי להתקרב לצורה הסופית.
כרסום CNC: ליבת התהליך. באמצעות מכונות כרסום בקרה נומרית ממוחשבת (CNC) רב-ציריות, המשטחים התלת-ממדיים המורכבים של הלהבים מגולפים בקפידה. מכונות CNC בעלות 5 צירים חיוניות כדי להגיע למשטחים מעוקלים עמוקים וחיתוכים מתחת ללא צורך בקיבוע מחדש מרובים.
הכנה להתאמה וריתוך: הלהבים המעובדים ממוקמים בקפידה ומרותכים באמצעות ריתוך נעצים בין הכתר לרצועה. זה דורש דיוק קיצוני כדי להבטיח שההרכבה הסופית תתיישר בצורה מושלמת עם מודל התכנון הדיגיטלי.
ריתוך: רתכים מיומנים ביותר מבצעים את הריתוך הסופי, ומחברים את הלהבים לכתר ולפס. ריתוך זה נעשה לעתים קרובות באמצעות ריתוך קשת שקועה אוטומטי או רובוטי (SAW) או ריתוך קשת טונגסטן גז (GTAW/TIG) כדי להבטיח ריתוכים עמוקים, עקביים וללא פגמים. נהלים קפדניים של חימום מקדים וטיפול בחום לאחר הריתוך (PWHT) מבוצעים כדי להקל על מתחים ולמנוע סדקים.
4. גימור ובקרת איכות
בדיקת ממד: כל המסלול המרותך נסרק באמצעות מכונת מדידת קואורדינטות ניידת (CMM) או סורקי לייזר כדי לוודא שכל קו מתאר תואם את מודל ה-CAD התלת-ממדי בתוך סבולות צפופות (לעתים קרובות בתוך שברירי מילימטר).
גימור פני השטח: הלהבים מלוטשים לגימור חלק. משטח חלק הידראולי מפחית הפסדי חיכוך וממזער את הסיכון להיווצרות קוויטציה.
בדיקה לא הרסנית (NDT): כל הריתוכים נבדקים בקפדנות באמצעות שיטות כמו בדיקה אולטרסאונד (UT), בדיקת חדירת צבע (PT) או בדיקת חלקיקים מגנטיים (MT) כדי לאתר פגמים פנימיים או משטחיים.
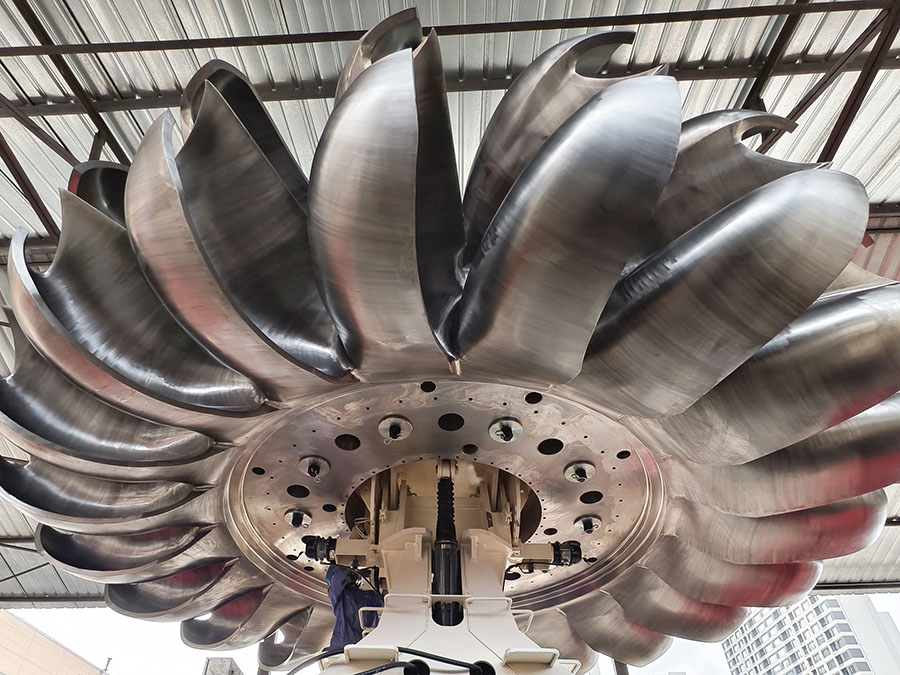
איזון: המסלול המוגמר מאוזן באופן דינמי במכונת איזון מיוחדת. כל כתמים כבדים מזוהים ומתוקנים על ידי הוספה או הסרה של כמויות קטנות של חומר כדי להבטיח פעולה חלקה וללא רעידות במהירויות סיבוב גבוהות.
תפקידה של טכנולוגיה מתקדמת
ייצור מודרני של ראנרים בלתי אפשרי ללא טכנולוגיה מתקדמת. תאומים דיגיטליים - העתק וירטואלי של הרנר הפיזי - מאפשרים למהנדסים לדמות את תהליך העיבוד והריתוך, לחזות ולמתן עיוותים לפני שהם מתרחשים. עיבוד שבבי CNC בעל 5 צירים מספק את הגמישות והדיוק הדרושים לגיאומטריות מורכבות. ריתוך רובוטי ו-NDT אוטומטי מבטיחים תוצאות עקביות ואיכותיות.
מַסְקָנָה
ייצור טורבינת הידרואלקטרית הוא תהליך הדורש הון ומיומנות רבה. זוהי עדות לתושייה אנושית, שבה תוכנה מתקדמת, מכונות עוצמתיות ומקצועיות מתאחדות ליצירת רכיב שירתום באופן אמין את כוחו של הטבע במשך עשרות שנים. איכותו של רכיב יחיד זה היא, פשוטו כמשמעו, הכוח המניע מאחורי מקור האנרגיה המתחדשת האמין ביותר בעולם.
זמן פרסום: 10 בנובמבר 2025
