Srce svake hidroturbine je njezino rotor. To je komponenta koja pretvara energiju tekuće vode u rotacijsku mehaničku energiju, koja zauzvrat pokreće generator za proizvodnju električne energije. Među svim vrstama turbina, Francisov rotor, sa svojim složenim, uvijenim lopaticama, predstavlja jednu od najzahtjevnijih i najpreciznijih komponenti za proizvodnju. Proces je izvanredna mješavina tradicionalnog zanatstva i vrhunskog digitalnog inženjerstva.
Ključna uloga trkača
Performanse rotora izravno utječu na učinkovitost, izlaznu snagu i stabilnost cijele turbinske jedinice. Nesavršenosti u njegovoj geometriji mogu dovesti do kavitacije (stvaranja štetnih mjehurića pare), vibracija i značajnih gubitaka energije. Stoga, proizvodnja rotora nije samo izrada metalnog dijela; radi se o oblikovanju visoko učinkovitog uređaja za pretvorbu energije.
Ključne faze u proizvodnji trkača
1. Dizajn i inženjering
Proces započinje sofisticiranim simulacijama računalne dinamike fluida (CFD) i metode konačnih elemenata (FEA). Inženjeri optimiziraju profil lopatica, broj lopatica i kutove ulaza/izlaza kako bi postigli maksimalnu hidrauličku učinkovitost i strukturni integritet za uvjete tlaka i protoka specifičnog projekta.
2. Lijevanje ili kovanje
Lijevanje: Za većinu velikih Francisovih rotora, pojedinačne lopatice su precizno lijevane, obično od visokokvalitetnog nehrđajućeg čelika (npr. CA6NM ili 13/4/5 Cr-Ni čelika) kako bi se oduprle koroziji i eroziji uzrokovanoj kavitacijom. Kruna i prsten su također liveni ili kovani odvojeno.
Kovanje: Za neke primjene s visokim naprezanjem, kritične komponente mogu se kovati kako bi se postigla superiorna mehanička svojstva i ujednačenija struktura zrna.
3. Strojna obrada: Gdje preciznost poprima oblik
Ovo je najkritičnija faza, transformirajući grube odljevke u visokoprecizne sklopove. Ključne operacije obrade uključuju:
Gruba obrada: Uklanjanje viška materijala s lijevanih lopatica, krune i trake kako bi se postigao konačni oblik.
CNC glodanje: Srž procesa. Korištenjem višeosnih CNC glodalica, složene, trodimenzionalne površine lopatica se pomno izrezuju. 5-osni CNC strojevi su neophodni za dosezanje duboko zakrivljenih površina i podreza bez potrebe za višestrukim ponovnim pričvršćivanjem.
Priprema za montažu i zavarivanje: Strojno obrađene lopatice pažljivo se pozicioniraju i zavaruju tačkastim zavarivanjem između krune i trake. To zahtijeva izuzetnu preciznost kako bi se osiguralo da se konačni sklop savršeno poravnava s digitalnim modelom dizajna.
Zavarivanje: Visokokvalificirani zavarivači obavljaju završno zavarivanje, spajajući lopatice s krunom i trakom. To se često radi automatiziranim ili robotskim zavarivanjem pod praškom (SAW) ili zavarivanjem volframovim elektrolučnim zavarivanjem (GTAW/TIG) kako bi se osigurali duboki, konzistentni i besprijekorni zavari. Slijede se strogi postupci predgrijavanja i toplinske obrade nakon zavarivanja (PWHT) kako bi se ublažila naprezanja i spriječilo pucanje.
4. Završna obrada i kontrola kvalitete
Dimenzionalna inspekcija: Cijeli zavareni profil skenira se prijenosnim koordinatnim mjernim strojem (CMM) ili laserskim skenerima kako bi se provjerilo odgovara li svaka kontura 3D CAD modelu unutar uskih tolerancija (često unutar djelića milimetra).
Završna obrada površine: Lopatice su polirane do glatke završne obrade. Hidraulički glatka površina smanjuje gubitke trenja i minimizira rizik od nastanka kavitacije.
Nerazorna ispitivanja (NDT): Svi zavareni spojevi se rigorozno pregledavaju metodama poput ultrazvučnog ispitivanja (UT), ispitivanja penetrantom (PT) ili ispitivanja magnetskim česticama (MT) kako bi se otkrili svi unutarnji ili površinski nedostaci.
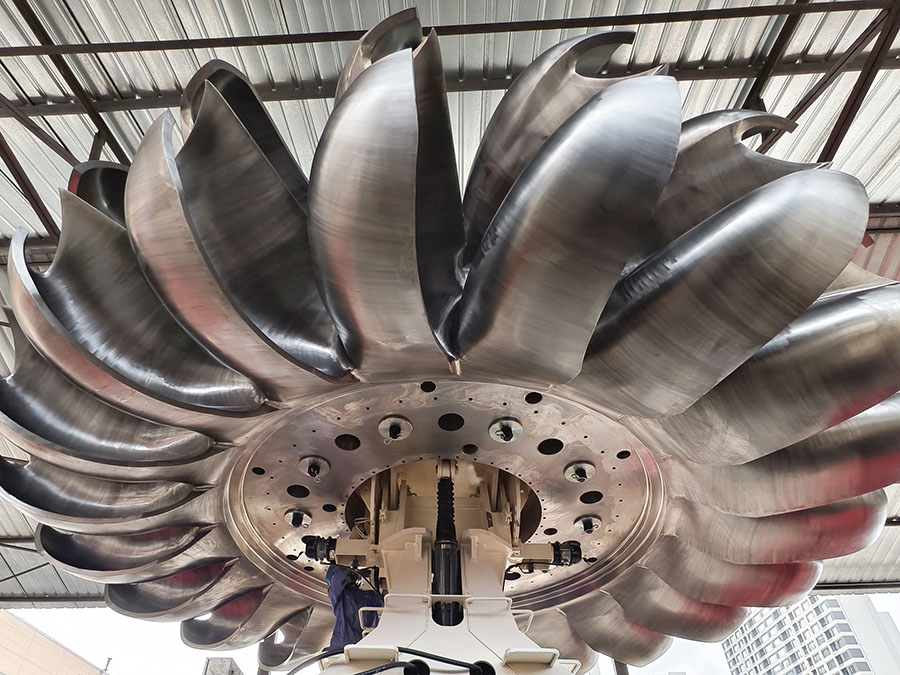
Balansiranje: Gotov klizač se dinamički balansira na posebnom stroju za balansiranje. Sva teška mjesta se identificiraju i ispravljaju dodavanjem ili uklanjanjem malih količina materijala kako bi se osigurao nesmetan rad bez vibracija pri visokim brzinama vrtnje.
Uloga napredne tehnologije
Moderna proizvodnja profila nije moguća bez napredne tehnologije. Digitalni blizanci - virtualna replika fizičkog profila profila - omogućuju inženjerima simulaciju procesa obrade i zavarivanja, predviđajući i ublažavajući izobličenja prije nego što se dogode. 5-osna CNC obrada pruža fleksibilnost i točnost potrebnu za složene geometrije. Robotsko zavarivanje i automatizirani NDT osiguravaju dosljedne, visokokvalitetne rezultate.
Zaključak
Proizvodnja rotora hidroturbine proces je koji zahtijeva mnogo kapitala i vještina. To je dokaz ljudske domišljatosti, gdje se napredni softver, moćni strojevi i stručna izrada spajaju kako bi stvorili komponentu koja će desetljećima pouzdano iskorištavati snagu prirode. Kvaliteta ove jedne komponente je, doslovno, pokretačka snaga najpouzdanijeg obnovljivog izvora energije na svijetu.
Vrijeme objave: 10. studenog 2025.
