Turgo turbina ur-turbina mota bat da, erdi-mailako aplikazioetarako diseinatua, normalean 15 eta 300 metro arteko ur-maila garbiekin eraginkortasunez funtzionatzen duena. Eric Crewdson-ek asmatu eta patentatu zuen 1919an, Turgoa Pelton turbinaren abiadura espezifiko handiagoko bertsio baten merkatu-beharra asetzeko garatu zen. Bere diseinuak diametro bereko Pelton gurpil batek baino emari handiagoa kudeatzea ahalbidetzen dio, potentzia handiagoa lortuz eta, askotan, abiadura handitzeko transmisio garestiak ezabatzen ditu sorgailu batera zuzenean konektatzeko aukera emanez.
Pelton diseinuaren aldean, non ur-zorrotadak kuboei erdian jotzen dieten eta atzera desbideratzen diren, Turgoaren zorrotada angelu zorrotz batean zuzentzen da (normalean 22,5°) korrontearen planoarekiko. Ura korrontearen alde batetik sartzen da eta kontrakotik irteten da, irteerako fluxuaren eta sarrerako zorrotadaren arteko interferentzia minimizatuz. Fluxu-bide eraginkor honek, abiadura espezifiko handiagoa duen korronte batekin konbinatuta, Turgoa bereziki egokia bihurtzen du fluxu-aldaketa handiak dituzten guneetarako.
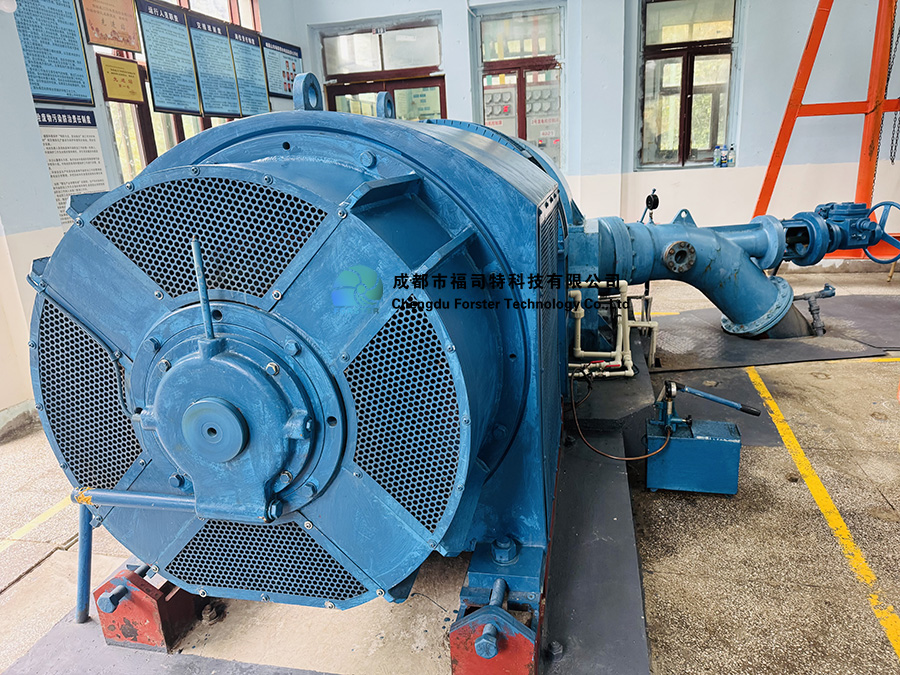
Osagai nagusiak eta diseinua
Turgo turbina baten fabrikazioak bere osagai nagusietarako ikuspegi zehatza eskatzen du eraginkortasuna eta iraunkortasuna bermatzeko.
Korrikalaria
Funtzioa eta garrantzia: Korrontea turbinaren bihotza da, uretatik biraketa mekanikora energia transferitzen den tokia. Bere diseinuak zuzenean eragiten dio turbinaren eraginkortasunari.
Palen diseinua: Turgo turbinek 3D forma konplexua eta 勺状 (sháo zhuàng – koilara itxurakoa) duten palak dituzte. Palaren gainazala uraren ebakuazio azkarra eta osoa errazteko diseinatuta dago, irteerako energia minimizatuz. Turbina handiagoetarako, palek hegazkin baten hegalaren antzeko zeharkako sekzio aerodinamikoa dute errendimendu hidrauliko hobea lortzeko, nahiz eta horrek fabrikazio-zehaztasun handiagoa eskatzen duen. Kostua murrizteko, pala txikiagoak edo mikroturbinak batzuetan forma hemisferikoan egiten dira, eta hori errazagoa da ekoiztea, eraginkortasun-galera txiki batekin soilik.
Eraikuntza: Errodadura normalean hainbat pala indibidualetatik muntatzen da. Eraikuntza-metodo ohiko batek 2 mm-ko lodierako altzairuzko xaflaz palak fabrikatzea dakar, askotan zulatzeko prentsa bat erabiliz, eta ondoren moztu eta akabatu egiten da. Pala hauek ondoren muntatu eta kanpoko estalki baten (wài lún huán – kanpoko gurpil-eraztuna) eta barneko gurpil-ardatz baten (nèi lún gǔ – barneko gurpil-ardatza) artean soldatzen dira. Kanpoko estalkiak palei indarra ematen die eta haize-galerak murrizten laguntzen du.
Tobera eta fluxu-kontrola
Toberaren funtzioa: Toberaren eginkizuna hodi-hoditik presiopean dagoen ura abiadura handiko zorrotada batean azeleratzea da (shè liú -射流). Hodi konikoa da, eta zeharkako sekzioa pixkanaka murrizten da, uraren abiadura handituz.
Emari-erregulazioa: Turbinaren potentzia-irteera kontrolatzeko, ur-emaria erregulatu behar da. Horretarako, toberaren barruan dagoen lantza-balbula (edo orratz-balbula) bat erabiltzen da, aurrera eta atzera mugitzen dena zurrustaren diametroa aldatzeko, edo hodi-konduktuan dagoen eskuzko kontrol-balbula bat. Gainera, zurrustaren deflektoreak segurtasun-neurri gisa erabiltzen dira zurrusta azkar desbideratzeko korrontetik bat-bateko karga-galera baten kasuan, turbina gehiegizko abiaduratik eta hodia presio-igoeretatik babestuz.
Errodamenduak eta karkasa
Errodamenduak: Errodamendu multzoak errodagailuaren eta sorgailuaren errotorearen pisu konbinatua jasan behar du, bultzada axiala jasan eta funtzionamenduan zehar indar erradialak kudeatu. Turgo mikrohidroelektriko baten konfigurazio tipiko batek bultzada-arrabolen errodamendua eta ilara bakarreko bola-errodamendu erradial bat izan ditzake. Errodamendu hauek sendoak izateko diseinatuta daude, funtzionamendu-baldintzarik txarrenak jasateko gai direnak, aldi baterako ihes-abiadura barne.
Fabrikazio eta fabrikazio tradizionala
Altzairuzko errodoreetarako, ohikoak dira metalezko galdaketa tradizionala eta doitasunezko mekanizazioa. Palen 3D forma konplexuak askotan Kontrol Zenbakizko Ordenagailu bidezko (CNC) fresaketa eskatzen du behar den zehaztasuna lortzeko, batez ere profil aerodinamiko eraginkorragoetarako. Adierazi bezala, mikroturbina sinpleagoetarako, palak xafla metalikotik estanpatu edo zulatu eta gero soldatu daitezke, eta hori metodo eraginkorragoa da.
Turbinaren egitura-osagaien fabrikazioan, karkasa adibidez, altzairuzko xafla biribilkatuak soldatzen dira askotan. Tobera eta beste emaria kontrolatzeko piezak normalean korrosioarekiko erresistenteak diren metalez mekanizatzen dira, hala nola brontzea edo altzairu herdoilgaitza, higadurari aurre egiteko.
Metodo moderno eta berritzaileak
Diseinu Tresna Aurreratuak: Gaur egungo fabrikazioak Fluidoen Dinamika Konputazionalean (CFD) eta beste diseinu tresna numeriko batzuetan oinarritzen da neurri handi batean. Software pakete hauek ingeniariei aukera ematen diete uraren fluxua simulatzeko korridorearen bidez, pala geometria optimizatuz energia erauzteko eta eraginkortasun handiena lortzeko, prototipo fisikorik eraiki aurretik.
Gehigarrizko Fabrikazioa (3D Inprimaketa): 3D inprimaketa tresna indartsu bihurtu da fabrikaziorako, batez ere picoeskalako Turgo turbinetarako edo prototipoak sortzeko. Ikerketek arrakastaz ekoiztu dituzte Turgo turbina-pala osoak 3D inprimagailuak erabiliz. Prozesuak honako hauek dakartza:
Pala 3D modelatzeko softwarean diseinatzea (adibidez, SolidWorks).
Diseinua STL fitxategi gisa esportatzea.
Inprimaketa prestatzea slicing softwarearekin (adibidez, Ultimaker Cura), non parametro kritikoak, hala nola tobera-harizpien fluxua, betegarri-dentsitatea, euskarri-egiturak eta inprimatze-tenperatura, arretaz konfiguratu behar diren.
Inprimaketa kalibratutako 3D inprimagailu batean exekutatzea.
Metodo honek pieza konplexuen ekoizpen azkarra eta kostu-eraginkorra ahalbidetzen du, eta aproposa da aplikazio pertsonalizatu eta eskala txikietarako.
Errendimendua eta abantailak
Behar bezala fabrikatzen direnean, Turgo turbinek hainbat abantaila erakargarri eskaintzen dituzte:
Eraginkortasuna: Ondo egindako Turgo turbina batek eraginkortasun handia lor dezake. Unitate operatiboek normalean % 87 inguru lortzen dute, eta laborategiko proba batzuek % 90erainoko gailurrak erakusten dituzte. Pico eskalako turbinek oraindik ere % 80tik gorako eraginkortasuna lor dezakete.
Sendotasuna eta Mantentze Gutxia: Turgo turbina bere eraikuntza sinple eta sendoagatik da ezaguna, eta horrek mantentze-lan minimoak dakartza. Bere diseinuak, batez ere angeludun zorrotadaren ibilbideak, harea edo lohia bezalako material urratzaileekiko errendimenduaren degradazio txikiagoa dakar beste turbinekin alderatuta, higadura palaren gainazalean uniformeki banatzen baita.
Funtzionamendu-malgutasuna: Turgoren indargune nagusietako bat emari-tasa sorta zabal batean eraginkortasun handia mantentzeko duen gaitasuna da. Horrek oso egokia egiten du ibaiertzeko zentral hidroelektrikoetarako, non ur-emaria nabarmen alda daitekeen. Francis turbinek ez bezala, zeinen errendimendua nabarmen jaitsi daitekeen emari txikiagoetan, Turgok energia modu eraginkorrean sortzen jarraitzen du.
Turgo turbinen fabrikazioaren etorkizuneko joerek diseinuaren optimizazio jarraitua adierazten dute, modelizazio aurreratuaren bidez eta gehigarrizko fabrikazioaren erabilera zabalago baten bidez, bai prototipoak egiteko, bai azken piezak ekoizteko. Ikerketa eta garapen ahaleginak jarraitzen duten heinean, hainbat argitalpen eta lan akademikok azpimarratzen duten bezala, hobekuntza gehiago espero ditzakegu energia hidroelektrikoko makina polifazetiko hauen errendimenduan eta kostu-eraginkortasunean.
Argitaratze data: 2025eko azaroaren 17a
