Edozein turbina hidroelektrikoren bihotza bere errotagailua da. Osagai honek uraren energia energia mekaniko errotazionalean bihurtzen du, eta horrek, aldi berean, sorgailuari eragiten dio elektrizitatea sortzeko. Turbina mota guztien artean, Francis errotagailua, bere pala konplexu eta bihurrituekin, fabrikatzeko osagairik zailenetako eta zehatzenetako bat da. Prozesua artisautza tradizionalaren eta punta-puntako ingeniaritza digitalaren nahasketa bikaina da.
Korrikalariaren funtsezko eginkizuna
Errotagailu baten errendimenduak zuzenean baldintzatzen du turbina-unitate osoaren eraginkortasuna, potentzia-irteera eta egonkortasuna. Geometriako inperfekzioek kabitazioa (kaltegarriak diren lurrun-burbuilen eraketa), bibrazioa eta energia-galera handiak sor ditzakete. Beraz, errarotagailu bat fabrikatzea ez da metalezko pieza bat eraikitzea soilik; energia-bihurketa gailu oso eraginkor bat eskultzea da.
Korrikalarien fabrikazioaren etapa nagusiak
1. Diseinua eta Ingeniaritza
Prozesua Fluidoen Dinamika Konputazionalaren (CFD) eta Elementu Finituen Analisiaren (FEA) simulazio sofistikatuekin hasten da. Ingeniariek palaren profila, palaren kopurua eta sarrera/irteera angeluak optimizatzen dituzte proiektu espezifikoaren altuera eta fluxu baldintzetarako eraginkortasun hidrauliko eta egiturazko osotasun maximoa lortzeko.
2. Galdaketa edo forjaketa
Moldea: Francis errotagailu handi gehienetan, banakako palak zehaztasunez galdatzen dira, normalean altzairu herdoilgaitzezko kalitate handikoak (adibidez, CA6NM edo 13/4/5 Cr-Ni altzairua), korrosioari eta kabitazio-higadurari aurre egiteko. Koroa eta banda ere bereiz galdatzen edo forjatzen dira.
Forjaketa: Tentsio handiko aplikazio batzuetarako, osagai kritikoak forjatu daitezke propietate mekaniko hobeak eta ale-egitura uniformeagoa lortzeko.
3. Mekanizazioa: Zehaztasunak Forma Hartzen Duen Lekua
Hau da faserik kritikoena, galdaketa zakarrak doitasun handiko muntaketa bihurtzen dituena. Mekanizazio eragiketa gakoen artean daude:
Mekanizazio zakarra: Pala, koroa eta uhaletik soberako materiala kentzea azken formara hurbiltzeko.
CNC fresaketa: Prozesuaren muina. Ordenagailuzko Kontrol Zenbakizko (CNC) fresatzeko makinak erabiliz, palen gainazal konplexu eta hiru dimentsiokoak arretaz zizelkatzen dira. 5 ardatzeko CNC makinak ezinbestekoak dira gainazal kurbatu sakonetara eta azpiko ebakiduretara iristeko, hainbat finkapen egin beharrik gabe.
Egokitzapena eta soldadura prestaketa: Mekanizatutako palak arretaz kokatzen dira eta koroaren eta uhalaren artean soldadura bidez lotzen dira. Horrek zehaztasun handia eskatzen du azken muntaketa diseinu digitaleko ereduarekin ezin hobeto lerrokatzen dela ziurtatzeko.
Soldadura: Soldatzaile oso trebeek egiten dute azken soldadura, palak koroari eta bandari lotuz. Hau askotan Arku Urpeko Soldadura (SAW) automatizatua edo robotizatua edo Gas Wolframio Arku Soldadura (GTAW/TIG) erabiliz egiten da, soldadura sakonak, koherenteak eta akatsik gabekoak bermatzeko. Aurreberotze eta soldadura osteko tratamendu termiko (PWHT) prozedura zorrotzak jarraitzen dira tentsioak arintzeko eta pitzadurak saihesteko.
4. Akabera eta Kalitate Kontrola
Dimentsioen ikuskapena: Soldatutako korridore osoa eskaneatzen da Koordenatuen Neurketa Makina eramangarri (CMM) bat edo laser eskanerrak erabiliz, kontura guztiak 3D CAD ereduarekin bat datozela egiaztatzeko, tolerantzia estuetan (askotan milimetro baten zatikien barruan).
Gainazalaren akabera: Palak akabera leun bat lortzeko leundu egiten dira. Gainazal hidraulikoki leun batek marruskadura-galerak murrizten ditu eta kabitazio-arriskua gutxitzen du.
Saiakuntza Ez-Suntsitzaileak (SEZ): Soldadura guztiak zorrotz ikuskatzen dira ultrasoinu-saiakuntzak (UT), koloratzaile sarkorren probak (PT) edo partikula magnetikoen probak (MT) bezalako metodoak erabiliz, barneko edo gainazaleko akatsak detektatzeko.
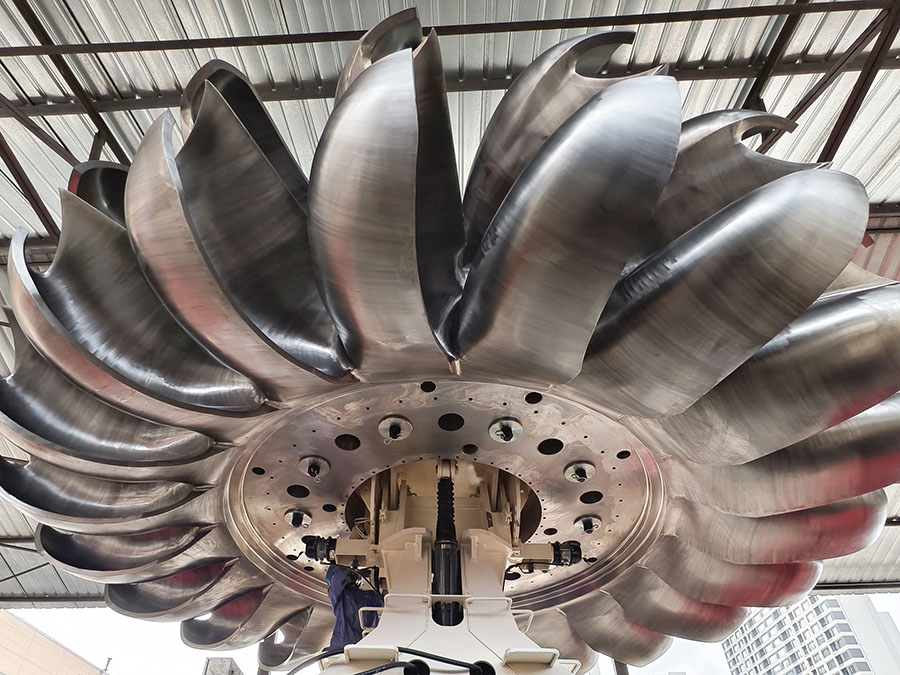
Orekatzea: Amaitutako korridorea dinamikoki orekatzen da orekatzeko makina berezi batean. Edozein puntu astun identifikatu eta zuzentzen da material kantitate txikiak gehituz edo kenduz, biraketa-abiadura handietan funtzionamendu leun eta bibraziorik gabekoa bermatzeko.
Teknologia Aurreratuaren Rola
Gaur egungo errotagailuen fabrikazioa ezinezkoa da teknologia aurreraturik gabe. Biki digitalek —errotagailu fisikoaren erreplika birtual bat— ingeniariei mekanizazio eta soldadura prozesua simulatzeko aukera ematen diete, distortsioak gertatu aurretik aurreikusi eta arinduz. 5 ardatzeko CNC mekanizazioak geometria konplexuetarako beharrezko malgutasuna eta zehaztasuna eskaintzen ditu. Soldadura robotizatuak eta NDT automatizatuak emaitza koherenteak eta kalitate handikoak bermatzen dituzte.
Ondorioa
Turbina hidroelektriko baten fabrikazioa kapital eta trebetasun intentsiboko prozesua da. Giza asmamenaren erakusgarri da, non software aurreratua, makineria indartsua eta artisautza aditua elkartzen diren hamarkadetan zehar naturaren indarra modu fidagarrian aprobetxatuko duen osagai bat sortzeko. Osagai bakar honen kalitatea da, literalki, munduko energia berriztagarrien iturri fidagarrienaren atzean dagoen indar eragilea.
Argitaratze data: 2025eko azaroaren 10a
