U core di ogni turbina idroelettrica hè u so girante. Questu hè u cumpunente chì cunverte l'energia di l'acqua chì scorre in energia meccanica rotazionale, chì à u so tornu spinge u generatore à pruduce elettricità. Frà tutti i tipi di turbine, u girante Francis, cù e so pale cumplesse è ritorte, rapprisenta unu di i cumpunenti i più difficiuli è precisi da fabricà. U prucessu hè una mistura rimarchevule di artigianatu tradiziunale è ingegneria digitale d'avanguardia.
U rolu criticu di u corridore
A prestazione di un corridore determina direttamente l'efficienza, a putenza è a stabilità di tutta l'unità di turbina. L'imperfezioni in a so geometria ponu purtà à cavitazione (a furmazione di bolle di vapore dannose), vibrazioni è perdite d'energia significative. Dunque, a fabricazione di un corridore ùn si tratta micca solu di custruisce una parte metallica; si tratta di sculpisce un dispositivu di cunversione d'energia altamente efficiente.
Fasi chjave in a fabricazione di corridori
1. Cuncepimentu è Ingegneria
U prucessu principia cù simulazioni sofisticate di Dinamica di i Fluidi Computazionale (CFD) è Analisi à Elementi Finiti (FEA). L'ingegneri ottimisanu u prufilu di a pala, u numeru di pale è l'anguli d'entrata/uscita per ottene a massima efficienza idraulica è integrità strutturale per e cundizioni di testa è di flussu di u prugettu specificu.
2. Fusione o Forgiatura
Fusione: Per a maiò parte di i grandi corridori Francis, e lame individuali sò fuse di precisione, tipicamente da acciaio inox di alta qualità (per esempiu, CA6NM o acciaio 13/4/5 Cr-Ni) per resistere à a corrosione è à l'erosione da cavitazione. A corona è a fascia sò ancu fuse o forgiate separatamente.
Forgiatura: Per alcune applicazioni à alta tensione, i cumpunenti critichi ponu esse forgiati per ottene proprietà meccaniche superiori è una struttura di granu più uniforme.
3. Machining: Induve a precisione piglia forma
Questa hè a fase a più critica, trasfurmendu pezzi grezzi in un assemblaggio di alta precisione. L'operazioni di machinazione chjave includenu:
Machinazione sgrossa: Rimuzione di materiale in eccessu da e lame fuse, a corona è a banda per avvicinassi à a forma finale.
Fresatura CNC: U core di u prucessu. Utilizendu fresatrici à cuntrollu numericu urdinatore (CNC) multiassiali, e superfici cumplesse è tridimensionali di e lame sò meticulosamente intagliate. E macchine CNC à 5 assi sò essenziali per ghjunghje à e superfici prufundamente curve è i sottosquadri senza a necessità di parechje riparazioni.
Preparazione di l'installazione è di a saldatura: E lame lavorate sò accuratamente posizionate è saldate à punti trà a corona è a fascia. Questu richiede una precisione estrema per assicurà chì l'assemblaggio finale s'allinei perfettamente cù u mudellu di cuncepimentu digitale.
Saldatura: Saldatori altamente qualificati effettuanu a saldatura finale, unendu e lame à a corona è à a banda. Questu hè spessu fattu aduprendu saldatura à arcu immersu (SAW) automatizata o robotica o saldatura à arcu di tungsteno à gas (GTAW/TIG) per assicurà saldature profonde, consistenti è senza difetti. Si seguitanu procedure strette di preriscaldamentu è di trattamentu termicu post-saldatura (PWHT) per alleviare e tensioni è prevene e crepe.
4. Finitura è cuntrollu di qualità
Ispezione dimensionale: Tuttu u canale saldatu hè scansionatu cù una macchina di misurazione à coordinate portatile (CMM) o scanner laser per verificà chì ogni contornu currisponde à u mudellu CAD 3D in tolleranze strette (spessu in frazioni di millimetru).
Finitura di a superficia: E lame sò lucidate à una finitura liscia. Una superficia idraulicamente liscia riduce e perdite di attritu è minimizza u risicu di cavitazione.
Test Non Distruttivi (NDT): Tutte e saldature sò rigorosamente ispezionate aduprendu metudi cum'è i Test Ultrasonici (UT), i Test di Penetrazione di Coloranti (PT) o i Test di Particelle Magnetiche (MT) per rilevà qualsiasi difetti interni o superficiali.
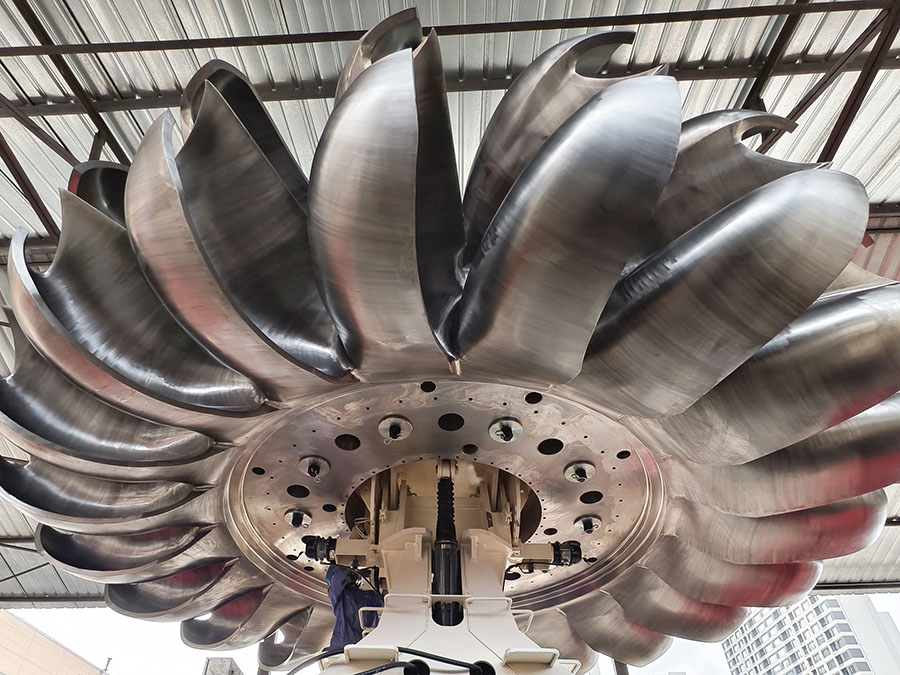
Equilibratura: U runner cumpletu hè equilibratu dinamicamente nantu à una macchina d'equilibratura speciale. Ogni puntu pesante hè identificatu è currettu aghjunghjendu o eliminendu piccule quantità di materiale per assicurà un funziunamentu lisciu è senza vibrazioni à alte velocità di rotazione.
U rolu di a tecnulugia avanzata
A fabricazione muderna di runner hè impussibile senza tecnulugia avanzata. I Digital Twins - una replica virtuale di u runner fisicu - permettenu à l'ingegneri di simulà u prucessu di machinazione è di saldatura, prevedendu è mitigendu e distorsioni prima ch'elle si verificanu. A machinazione CNC à 5 assi furnisce a flessibilità è a precisione necessarie per e geometrie cumplesse. A saldatura robotica è i NDT automatizati assicuranu risultati consistenti è di alta qualità.
Cunclusione
A fabricazione di una turbina idroelettrica hè un prucessu chì richiede assai capitale è cumpetenze. Hè una testimonianza di l'ingegnu umanu, induve software avanzatu, macchine putenti è artigianatu espertu cunvergenu per creà un cumpunente chì sfrutterà in modu affidabile a putenza di a natura per decennii. A qualità di questu unicu cumpunente hè, letteralmente, a forza motrice daretu à a fonte d'energia rinnuvevule più affidabile di u mondu.
Data di publicazione: 10 di nuvembre di u 2025
